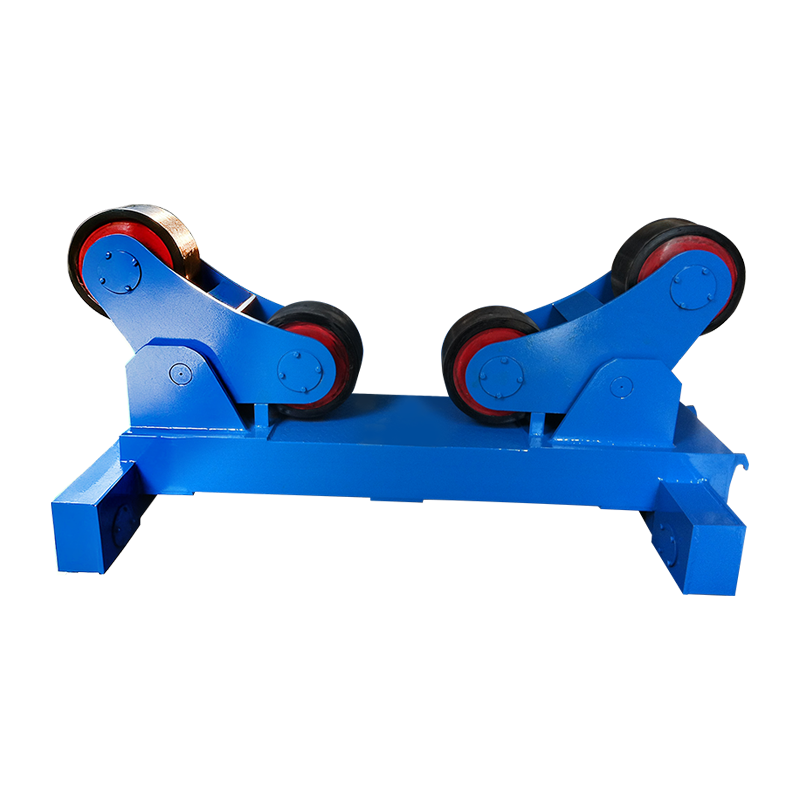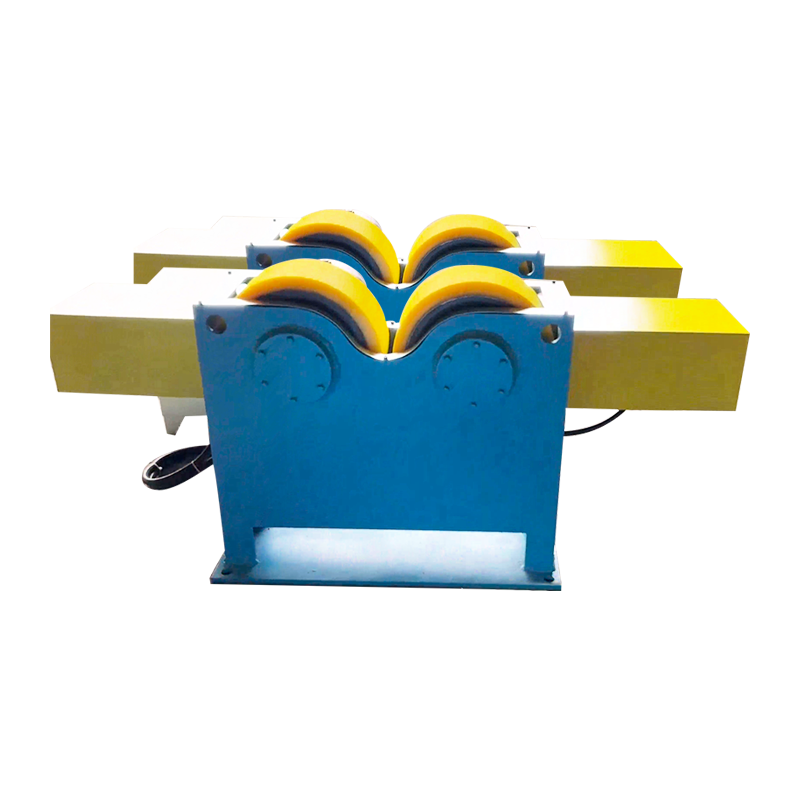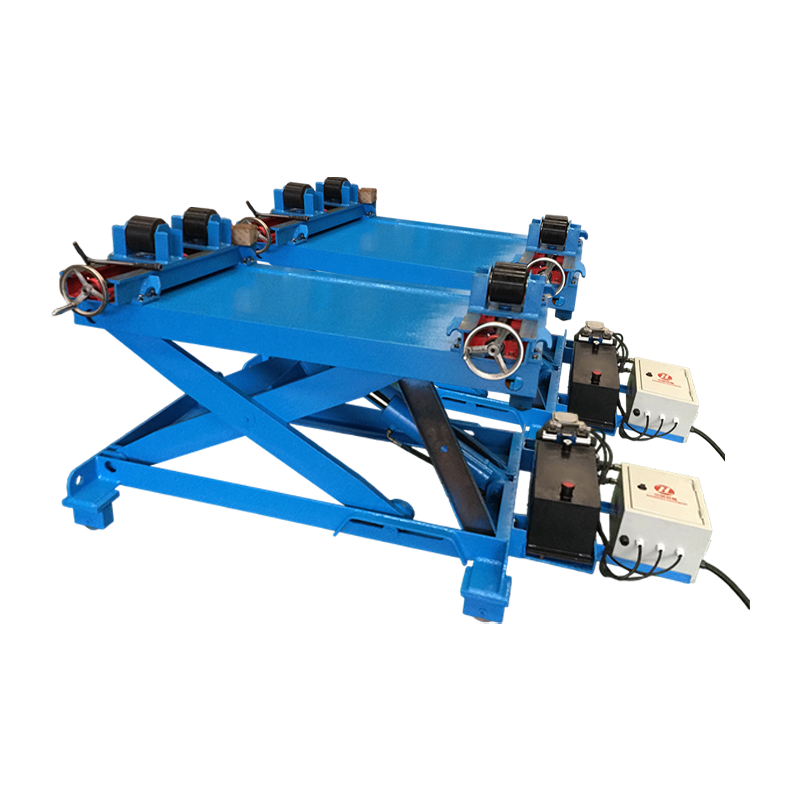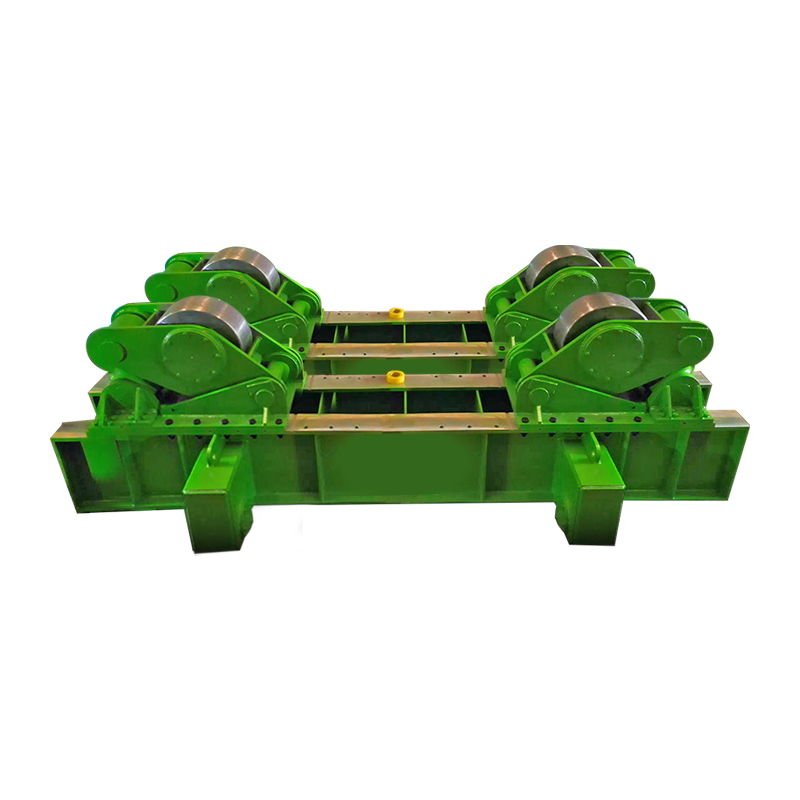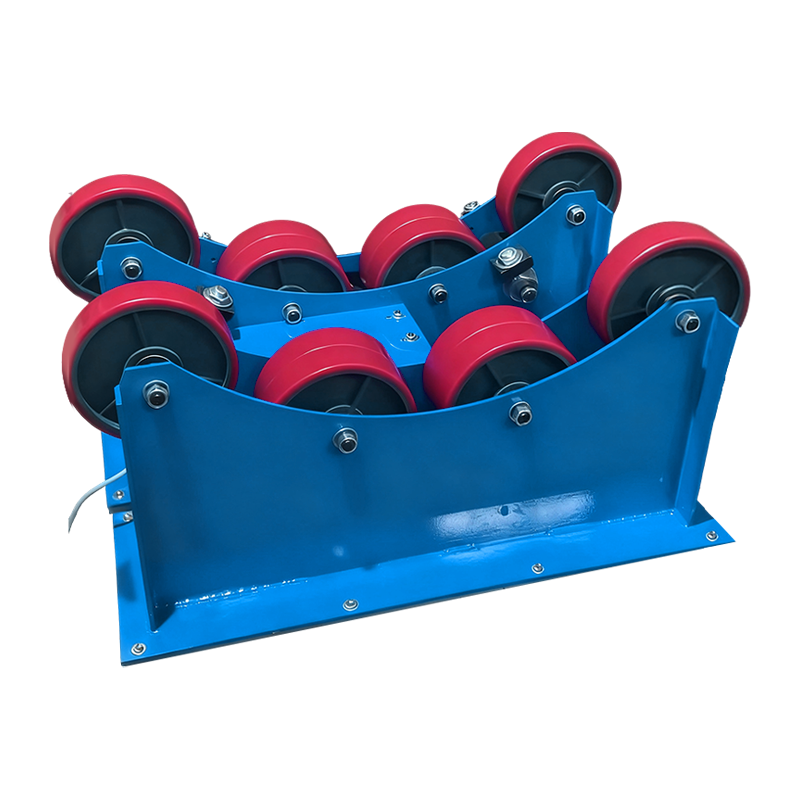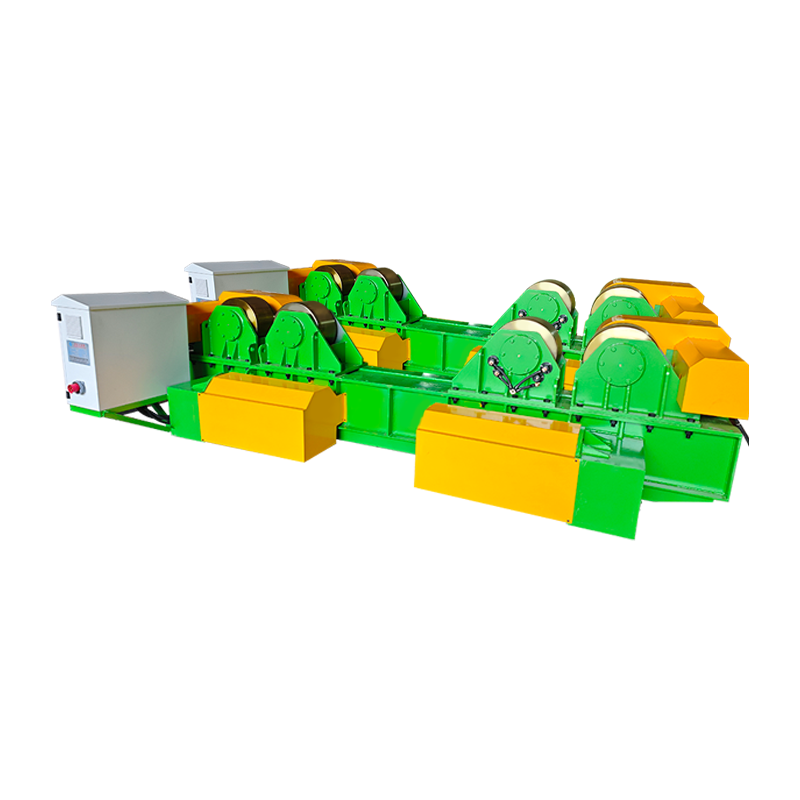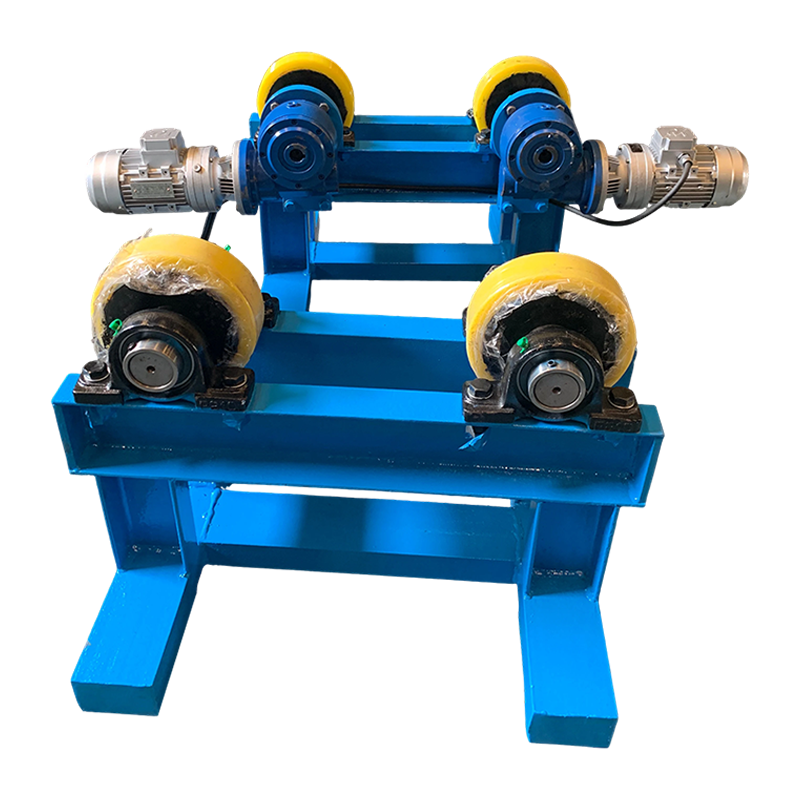
A rotator za zavarivanje je industrijski pozicioner koji podržava i kontinuirano rotira cilindrične ili okrugle izratke — kao što su cijevi, tlačne posude, spremnici i kotlovi — kontroliranom brzinom tijekom procesa zavarivanja. Poboljšava kvalitetu zavara i produktivnost omogućavanjem automatsko obodno zavarivanje u ravnom (1G) položaju , čime se eliminira potreba za zavarivačem za premještanje oko nepokretnog dijela. Studije u trgovinama teške proizvodnje to pokazuju rotatori za zavarivanje smanjuju vrijeme ručnog ponovnog pozicioniranja za 40–60% i poboljšati konzistenciju zrna u usporedbi s zavarivanjem u fiksnom položaju, istovremeno smanjujući umor zavarivača na dugim obodnim šavovima. Za bilo koje proizvodno postrojenje koje obrađuje cilindrične zavarene spojeve promjera iznad 200 mm, a rotator za zavarivanje jedno je od dostupnih ulaganja u opremu s najvećim povratom.
Što je rotator za zavarivanje? Definicija, komponente i kako to radi
Rotator za zavarivanje sastoji se od dva ili više sklopova valjaka postavljenih na kruti okvir koji drže cilindrični radni komad i okreću ga precizno kontroliranom brzinom dok plamenik ili glava za zavarivanje ostaju nepomični iznad ili pored spoja. Umjesto da pomiče opremu za zavarivanje oko dijela, rotator pomiče dio iza točke zavarivanja - temeljna promjena u pristupu koja omogućuje dosljedan kut gorionika, dosljednu brzinu kretanja i dosljedan unos topline po cijelom obodu.
Tri ključne komponente bilo kojeg rotator za zavarivanje sustav su:
- Pogonska jedinica: Sadrži motorizirane valjke koje pokreće elektromotor i mjenjač. Pogonska jedinica kontrolira brzinu vrtnje, obično u rasponu od 0,1 do 1 okretaja u minuti na industrijskim modelima i povezan je s regulatorom brzine za precizno podešavanje.
- Prazna jedinica: Pasivni sklop valjka koji podupire udaljeni kraj obratka. Slijedi rotaciju koju pokreće pogonska jedinica i podesiv je po širini kako bi se prilagodio različitim promjerima cijevi ili posuda.
- Upravljačka ploča / PLC: Upravlja brzinom rotacije, smjerom, start/stop, au naprednim modelima, sinkronizacijom s izvorom energije zavarivanja za potpuno automatizirane kružne cikluse zavarivanja.
Radni komad leži u V-utoru ili postolju ravne površine koju formiraju parovi valjaka. Kut i razmak valjka određuju raspon promjera kontakta koji rotator može prihvatiti. Većina standardnih industrijskih rotator za zavarivanjes promjeri drške od 100 mm do 3.500 mm , s modelima za teške uvjete rada koji se protežu do 6000 mm i više za izradu velikih posuda.
Vrste rotatora za zavarivanje: koji dizajn odgovara vašoj primjeni?
Postoje četiri glavne vrste rotatora za zavarivanje , svaki prilagođen različitim nosivostima, geometrijama obratka i razinama automatizacije. Odabir pogrešne vrste je najčešća i skupa pogreška specifikacije u postavljanju tvornice.
1. Konvencionalni rotator za zavarivanje (valjci s fiksnim kutom)
Konvencionalni rotator za zavarivanje koristi okvire valjaka s fiksnim V-kutom i najrašireniji je tip u općenitoj proizvodnji cijevi i posuda. I pogonski i pomoćni okvir nalaze se pod fiksnim kutom — obično 30° ili 45° — stvarajući stabilnu podlogu za okrugle izratke. Razmak valjaka se ručno podešava pomicanjem okvira duž osnovne tračnice kako bi se promijenio podržani promjer. Nosivosti se kreću od 1 tona do preko 3000 tona po paru. Ovaj dizajn je najisplativiji za objekte koji rade s dosljednim, standardnim promjerima cijevi.
2. Samopodešavajući rotator za zavarivanje (valjci za samoporavnavanje)
Samopodešavajući rotatori za zavarivanje automatski usklađuju kut valjka s promjerom obratka, eliminirajući ručno premještanje okvira. Svaki sklop valjka koristi zakretni okvir koji se otvara ili zatvara pod težinom obratka, održavajući optimalni kontaktni kut u širokom rasponu promjera - obično 150 mm do 3.000 mm — bez ikakvog ručnog podešavanja. Ovo dramatično smanjuje vrijeme postavljanja kada trgovina rukuje različitim veličinama cijevi tijekom dana. Samoporavnavajući dizajn također ravnomjernije raspoređuje opterećenje po površini valjka, smanjujući lokalizirano trošenje valjka.
3. Okretni valjci s mogućnošću zavarivanja glave spremnika
Valjci za okretanje za teške uvjete rada dizajnirani za izradu tlačnih posuda i spremnika za skladištenje izrađeni su za rukovanje operacijama zavarivanja cilindričnog omotača i završne kapice (glave). Ove jedinice imaju široke gumene ili poliuretanske valjke koji pružaju neoštećujuću površinu za gotove ili obložene posude, i pogone sa smanjenim zupčanicima koji mogu održavati vrlo spore, precizne brzine rotacije - čak i do 0,01 okretaja u minuti — za prolaze za zavarivanje pod praškom (SAW).
4. Motorizirani rotator za zavarivanje s CNC/PLC integracijom
Rotatori za zavarivanje integrirani u CNC sinkroniziraju brzinu rotacije obratka izravno s brzinom dodavanja žice za zavarivanje, brzinom putovanja i parametrima izvora energije za potpuno automatizirane prolaze obodnog zavarivanja. Ovi se sustavi koriste u proizvodnji kalemova velikih količina cijevi, konstrukciji platformi na moru i automatiziranoj proizvodnji tlačnih posuda. Točnost sinkronizacije brzine ±0,5% osigurava konzistentan unos topline po jedinici duljine — kritično za varove koji su usklađeni s kodovima na komponentama pod tlakom prema standardima ASME, EN 13480 ili ISO 15614.
Uspoređeni tipovi rotatora za zavarivanje
| Vrsta | Raspon promjera | Nosivost | Vrijeme postavljanja | Razina automatizacije | Najbolja aplikacija |
| Konvencionalan | 100 mm – 3.500 mm | 1 – 1.000 t | Ručno (10–20 min) | Osnovno | Standardna cijev, dosljedni promjeri |
| Samopodešavanje | 150 mm – 3.000 mm | 1 – 300 t | Automatski (<2 min) | Umjereno | Kalumi za cijevi mješovitog promjera |
| Okretni valjci za teške uvjete rada | 500 mm – 6.000 mm | 10 – 2.000 t | Ručno (varira) | Osnovno to Moderate | Posude pod tlakom, spremnici |
| Integrirani CNC / PLC | 100 mm – 4.000 mm | 1 – 500 t | Programirano (<5 min) | Potpuna automatizacija | Varovi velikog volumena koji su u skladu s kodovima |
Opis: Usporedba četiri glavna tipa rotatora za zavarivanje u rasponu promjera, kapacitetu opterećenja, vremenu postavljanja, razini automatizacije i primarnoj industrijskoj primjeni.
Ključne specifikacije koje treba procijeniti pri odabiru rotatora za zavarivanje
Nosivost i raspon promjera dvije su specifikacije o kojima se ne može pregovarati — sve druge značajke su sekundarne ako rotator ne može sigurno poduprijeti obradak potrebne veličine. Ovdje je strukturirani vodič za svaku kritičnu specifikaciju:
Nosivost
Uvijek navedite nosivost rotatora na minimalno 1,25× najveće očekivane težine obratka kako bi se osigurala sigurnosna granica i uzela u obzir dinamička opterećenja tijekom ubrzanja i usporavanja rotacije. Plovilo težine 8 tona zahtijeva rotator za najmanje 10 tona . Preopterećenje rotatora za zavarivanje sabija valjke iznad njihove nosivosti, uzrokuje deformaciju okvira i rizikuje katastrofalno otkotrljavanje izratka — ozbiljna sigurnosna opasnost.
Raspon brzine rotacije
Brzina rotacije mora biti usklađena s postupkom zavarivanja i promjerom obratka kako bi se održala točna brzina kretanja luka na spoju. Potreban RPM izračunava se kao: Brzina putovanja (mm/min) ÷ (π × Promjer u mm) . Na primjer, zavarivanje cijevi promjera 600 mm pri brzini kretanja od 400 mm/min zahtijeva približno 0,21 okretaja u minuti . Zavarivanje pod praškom (SAW) na posudama s debelim stijenkama može zahtijevati samo malo 0,03–0,08 okretaja u minuti ; Možda će biti potrebni TIG korijenski prolazi na tankostjejnoj nehrđajućoj cijevi 0,5–1,5 okretaja u minuti .
Materijal valjka
Odabir materijala valjka izravno utječe na zaštitu površine obratka i vijek trajanja valjka. Čelični valjci su standardni za neobložene konstrukcijske čelične cijevi i nude maksimalnu izdržljivost. Valjci presvučeni gumom ili poliuretanom potrebni su za presvučene, obojene ili polirane posude kako bi se spriječilo oštećenje površine. Poliuretanski valjci također pružaju bolje prianjanje na glatkim površinama, smanjujući klizanje - osobito važno na teškim plovilima gdje je zahtjev za okretnim momentom visok. Očekujte zamjenu poliuretanskih poklopaca valjaka svakih 12–24 mjeseca u kontinuiranoj proizvodnoj uporabi.
Uzemljenje zavarene struje
Struja zavarivanja nikada ne smije proći kroz valjkaste ležajeve rotatora — to uzrokuje elektrolitičko piting prstenova ležaja i brzi kvar. Rotatori koji se koriste u procesima s visokom amperažom (SAW na 600–1200 A, na primjer) moraju imati ili namjenske četke za uzemljenje na okviru rotatora ili zasebnu stezaljku za uzemljenje za zavarivanje primijenjenu izravno na obradak. Mnogi premium rotatori uključuju integrirane brusne četke koji dolaze u dodir s površinom obratka i pružaju povratni put niskog otpora, štiteći pogonske i pomoćne ležajeve.
Anti-drift / Aksijalno ograničenje
Cilindrični obradaci imaju tendenciju migrirati aksijalno (hodati) duž osi valjka tijekom rotacije — pojava uzrokovana manjim odstupanjem između središnjih linija pogonskog i pomoćnog valjka. Visokokvalitetni rotatori to rješavaju podešavanjem kotača pod kutom (korak u pogonskim valjcima za 1–3°), automatskom elektroničkom kontrolom protiv zanošenja ili mehaničkim aksijalnim potisnim jastučićima. Nekontrolirano aksijalno pomicanje pomiče zavareni spoj dalje od plamenika, stvarajući varove izvan središta i potencijalni sudar plamenika s krajem izratka.
Rotator za zavarivanje u odnosu na uređaj za pozicioniranje zavarivanja: u čemu je razlika?
Rotator za zavarivanje i pozicioner za zavarivanje manipuliraju radnim komadima tijekom zavarivanja, ali služe bitno različitim geometrijama i zahtjevima kretanja. Zamjena to dvoje dovodi do pogrešne primjene opreme — pozicioner ne može zamijeniti rotator za dugačke cilindrične posude, a rotator ne može zamijeniti pozicioner za prirubničke ili asimetrične sklopove.
| Atribut | Rotator za zavarivanje | Pozicioner za zavarivanje |
| Primarno gibanje | Kontinuirana rotacija oko horizontalne osi | Nagibna rotacija oko fiksne stezne glave/stola |
| Oblik obratka | Samo cilindrični / okrugli | Bilo koji oblik (prirubnice, nosači, okviri) |
| Vrsta zavarenog spoja | Obodni (obodni) šavovi | Svi tipovi spojeva (filni, sučeoni, složeni) |
| Maksimalna duljina obratka | Neograničeno (više ležećih jedinica) | Ograničeno kapacitetom prevjesa stezne glave |
| Tipični raspon opterećenja | 1 – 3.000 tona | 0,03 – 100 tona |
| Postavljanje za duge posude | Dodajte pomoćne jedinice — bez ograničenja duljine | Nepraktično iznad ~3 m prepusta |
| Zavareni položaj postignut | Ravni / 1G (obodni) | Ravno, vodoravno ili iznad glave po potrebi |
Opis: usporedna usporedba rotatora za zavarivanje i pozicionera za zavarivanje kroz sedam atributa kako bi se razjasnio ispravan odabir opreme na temelju geometrije obratka i tipa spoja.
Industrije i primjene koje se oslanjaju na rotatore za zavarivanje
Rotatori za zavarivanje nezamjenjivi su u svakoj industriji koja proizvodi cilindričnu tlačnu, strukturnu ili procesnu opremu. Njihova stopa usvajanja izravno korelira s promjerom posude - iznad 300 mm promjera, ručno obodno zavarivanje postaje sporo, nedosljedno i dovoljno ergonomski stresno da se ROI rotatora obično postiže unutar 6-18 mjeseci proizvodne upotrebe.
- Nafta i plin: Obodni zavari cjevovoda, izrada uspona, zavojnice podvodnog razvodnika i zavarivanje plašta LNG spremnika. Rotatori podržavaju elektrolučno zavarivanje na stijenkama debljine od 10 mm do 80 mm na cjevovodima pod tlakom prema standardima API 1104 i ASME B31.4.
- Proizvodnja tlačnih posuda: ASME odjeljak VIII i posude u skladu s PED-om — reaktori, izmjenjivači topline, kondenzatori, separatori — zahtijevaju kontrolirane obodne zavarene prolaze. Rotatori omogućuju dosljedno održavanje predgrijanja i međuprolaznu kontrolu temperature držeći zavar u ravnom položaju tijekom višeprolaznih sekvenci.
- Energija vjetra: Dijelovi tornjeva vjetroturbina na moru i kopnu (obično promjera 4-6 m, debljine stijenke 20-30 mm) među najvećim su primjenama rotirajućeg zavarivanja, zahtijevajući rotatore s kapacitetom većim od 200-500 tona po kompletu.
- Brodogradnja: Osovine propelera, cijevi potisnika, balastni tankovi i cilindrični dijelovi trupa koriste rotatore u radionicama za izradu opreme prije ugradnje na brod.
- Rudarstvo i agregati: Kuglični mlinovi, rotirajuće peći, bubnjasti skruberi i proizvodnja pokretnih bubnjeva uključuju cilindrične ljuske debelih stijenki koje su praktične samo kod zavarivanja uz pomoć rotatora.
- Kemijska i petrokemijska: Kolone, reaktori i procesne posude s egzotičnim legurama (dupleks nehrđajući, Inconel, titan) posebno imaju koristi od zavarivanja u ravnom položaju s omogućenim rotatorom, što smanjuje gravitacijsko inducirano oštećenje zavarene kupke u materijalima koje je teško zavariti.
Prednosti produktivnosti i kvalitete korištenja rotatora za zavarivanje
Primarno povećanje produktivnosti rotatora za zavarivanje dolazi od omogućavanja kontinuiranog luka zavarivanja umjesto ciklusa zaustavljanja i ponovnog postavljanja , ali su prednosti kvalitete jednako značajne i izravno smanjuju troškove prerade.
Povećanje produktivnosti
- Vrijeme uključenja luka povećava se s 20–35% (ručno) na 60–80% s poluautomatskim zavarivanjem uz pomoć rotatora i do 90–95% u potpuno automatiziranim sustavima. Fabrička radionica za zavarivanje cijevi promjera 500 mm može dovršiti cijeli obodni spoj u jednom neprekidnom luku u odnosu na 4-6 sekvenci zaustavljanja i ponovnog pokretanja kod ručnog zavarivanja.
- Stope taloženja SAW-a na posudama debelih stijenki poduprtim rotatorom doseg 15–25 kg/sat — otprilike 5–8 puta veća od stope taloženja ručnog SMAW na isti spoj.
- Smanjeni umor zavarivača na dugim obodnim šavovima znači stalnu koncentraciju kroz višesatne operacije zavarivanja, smanjujući stope pogrešaka na kraju smjene.
Poboljšanja kvalitete zavara
- Konzistentna brzina putovanja kontrolirano rotatorom eliminira ljudske varijacije u napredovanju baklje, što rezultira ravnomjernom širinom zrnca i prodiranjem po cijelom opsegu — kritično za prihvaćanje radiografskih i ultrazvučnih testova.
- Ravan (1G) položaj zavarivanja po cijelom spoju eliminira progib zavarene kupke izazvan gravitacijom koji se javlja u položajima 2G (vodoravna), 5G (fiksna cijev) i 6G (kosa cijev), smanjujući stope poroznosti i defekta podrezanja za procijenjenu 35-55% u usporedbi sa zavarivanjem fiksnih cijevi.
- Dosljedna kontrola temperature među prolazom lakše je održavati kada se zavar neprekidno okreće pored fiksne točke praćenja, omogućujući IR senzorima ili kontaktnim termometrima da mjere svaku točku oboda bez ponovnog pozicioniranja.
Održavanje rotatora za zavarivanje: Održavanje opreme pouzdanom u proizvodnji
Redovito preventivno održavanje rotatora za zavarivanje košta djelić vremena zastoja i troškova zamjene ležaja uzrokovanih nemarom — jedan pokvareni valjkasti ležaj u rotatoru od 200 tona može rezultirati 2-3 dana gubitka proizvodnje i troškovima popravka od 5000 do 15 000 USD.
- dnevno: Pregledajte ima li na površinama valjaka prskanja od zavara, posjekotina ili ravnih mrlja. Uklonite prskanje žičanom četkom ili strugačem prije nego što se stvrdne i izazove oštećenje površine obradaka ili neuravnoteženu rotaciju. Provjerite jesu li kabeli za uzemljenje dobro pričvršćeni.
- Tjedno: Podmažite pogonski lanac, mjenjač i ležajeve kotrljajuće osovine prema specifikaciji proizvođača. Provjerite prikazuje li upravljačka ploča točne postavke brzine i funkcionira li ispravno zaustavljanje u nuždi. Pregledajte pričvrsne vijke valjka za otpuštanje vibracija.
- Mjesečno: Provjerite razinu i stanje ulja u mjenjaču. Provjerite ima li poliuretanskih ili gumenih poklopaca valjaka posjekotina, poderotina ili otvrdnuća. Izmjerite promjer valjka čeljusti — nejednako trošenje između pogonskih i pomoćnih valjaka uzrokuje varijaciju brzine na površini obratka.
- Godišnje: Potpuni pregled pogonske jedinice uključujući četke motora (ako je DC), zračnost ležaja mjenjača i cjelovitost zavara okvira. Ponovno kalibrirajte kontrolu brzine prema referentnom tahometru. Proaktivno zamijenite valjkaste ležajeve ako radni sati premaše preporučeni interval proizvođača — obično 8.000–12.000 radnih sati .
Često postavljana pitanja o rotatorima za zavarivanje
P1: Koja je razlika između rotatora za zavarivanje i rotatora cijevi?
Pojmovi su uvelike zamjenjivi u uobičajenoj trgovini. A rotator za zavarivanje je šira kategorija — obuhvaća svaki pogonski sustav valjaka koji rotira cilindrični radni komad za zavarivanje, uključujući cijevi, posude i bubnjeve. "Rotator cijevi" je neformalni izraz koji se najčešće koristi za lakše jedinice dimenzionirane posebno za izradu cjevovoda i cijevi. Svi rotatori cijevi su rotatori za zavarivanje, ali valjci za okretanje posuda za teške uvjete rada dizajnirani za spremnike i tlačne posude obično se nazivaju rotatori za zavarivanje ili valjci za okretanje, a ne rotatori za cijevi.
P2: Kako mogu izračunati točnu brzinu rotatora za svoj proces zavarivanja?
Koristite formulu: RPM = Brzina kretanja (mm/min) ÷ (π × Promjer obratka u mm) . Za cijev promjera 500 mm zavarenu brzinom kretanja od 350 mm/min: RPM = 350 ÷ (3,1416 × 500) = 0,223 okretaja u minuti . Za SAW na posudi promjera 2000 mm pri 250 mm/min: RPM = 250 ÷ (3,1416 × 2000) = 0,040 okretaja u minuti . Prije kupnje uvijek provjerite je li vaš ciljani broj okretaja u minuti unutar kontroliranog raspona brzine rotatora.
P3: Može li se rotator za zavarivanje koristiti za druge postupke osim zavarivanja?
Da. Rotatori za zavarivanje također se naširoko koriste za toplinsko premazivanje raspršivanjem, bojanje i praškasto premazivanje, ispitivanje bez razaranja (NDT) cilindričnih komponenti i operacije strojne obrade kao što su brušenje ili poliranje cilindričnih površina. Svaki proces koji ima koristi od ravnomjerne rotacije okruglog obratka pri kontroliranoj brzini može koristiti isti hardver rotatora — pogonski i kontrolni sustav ne ovisi o procesu. Neka postrojenja kupuju rotatore prvenstveno za NDT inspekciju i koriste ih za zavarivanje kao sekundarnu funkciju.
P4: Koliko pomoćnih jedinica treba rotatoru za zavarivanje za duge posude?
Standardna konfiguracija koristi jedna pogonska jedinica i jedna pomoćna jedinica po poduprtom rasponu . Za plovila do otprilike 6-8 metara duljine dovoljan je jedan pogonski i jedan pomoćni set. Za duža plovila — kao što su školjke izmjenjivača topline od 12–20 metara ili dijelovi tornja — dodajte jednu dodatnu pomoćnu jedinicu za svaki 4-6 metara dodatne duljine iznad prvog raspona. Kritični kriterij je da plovilo ne smije otkloniti više od 1–2 mm između točaka oslonca pod vlastitom težinom, kako bi se spriječilo neusklađenost zgloba tijekom rotacije.
P5: Što uzrokuje aksijalno "hodanje" obratka po rotatoru za zavarivanje i kako se to spriječi?
Aksijalno pomicanje (hodanje) uzrokovano je neto komponentom aksijalne sile koja nastaje kada središnje crte pogonskog i pomoćnog valjka nisu savršeno paralelne ili kada površina obratka nije savršeno cilindrična. Sprječava se: (1) toeing-in pogonskih valjaka za 1–3° tako da stvaraju blagu suprotnu aksijalnu silu; (2) korištenje elektronička kontrola protiv zanošenja koji prati aksijalni položaj preko senzora i automatski podešava kut valjka; ili (3) instaliranje mehaničkih aksijalni potisni jastučići ili krajnji graničnici na jednom kraju okvira rotatora. Vrhunski samopodešavajući rotatori obično uključuju elektroničku zaštitu od zanošenja kao standardnu značajku.
P6: Koje su sigurnosne mjere neophodne pri radu s rotatorom za zavarivanje?
Ključni sigurnosni zahtjevi uključuju: nikada ne prekoračite nazivnu nosivost — preopterećenje uzrokuje otkazivanje okvira valjka i kotrljanje izratka; uvijek pričvrstite kabel za uzemljenje za zavarivanje izravno na radni predmet za sprječavanje prolaska struje zavarivanja kroz valjkaste ležajeve; osigurati na podu ispod i oko rotatora nema osoblja kod rotiranja teških plovila; instalirati mehanički krajnji graničnici kako bi se spriječilo aksijalno otjecanje na nagnutim podovima; i nikada ne ostavljajte rotirajući brod bez nadzora pri brzini bez aktivnog sustava za automatsko zaustavljanje u nuždi. Zahtjevi OSHA 1910.212 (zaštita stroja) primjenjuju se na rotirajuću opremu na električni pogon uključujući rotatore za zavarivanje u pogonima u SAD-u.
Zaključak: Je li rotator za zavarivanje pravo ulaganje za vašu radionicu?
Za svaku tvornicu koja redovito zavariva cilindrične komponente promjera većeg od 200 mm, rotator za zavarivanje pruža mjerljiv ROI unutar 6-18 mjeseci kroz smanjene gubitke vremena uključenja luka, niže stope prerade zbog smanjenja grešaka kod zavarivanja u ravnom položaju i smanjenog umora zavarivača pri radu s dugim šavovima.
Odluka o odabiru svodi se na četiri parametra: maksimalnu težinu izratka (pogonski kapacitet nosivosti), raspon promjera (pogonski razmak valjaka i tip), potreban raspon brzine rotacije (pogonski motor i odabir mjenjača) i obujam proizvodnje (pogonski kućište za samopodešavanje naspram konvencionalnog i za CNC integraciju). Precizno uskladite ta četiri parametra, primijenite faktor sigurnosti 1,25× na nosivost i odredite materijal valjka koji odgovara vašim zahtjevima površine izratka.
Uredan, uredno održavan rotator za zavarivanje nije samo praktičan alat — to je sredstvo proizvodnje proizvodnog razreda koje izravno podiže gornju granicu kvalitete i propusni kapacitet bilo koje operacije cilindrične izrade. Posebno za radionice za tlačne posude, proizvođače cjevovoda i proizvođače tornjeva za vjetar, to je bitna komponenta konkurentne proizvodnje zavarivanja usklađene s kodeksom.