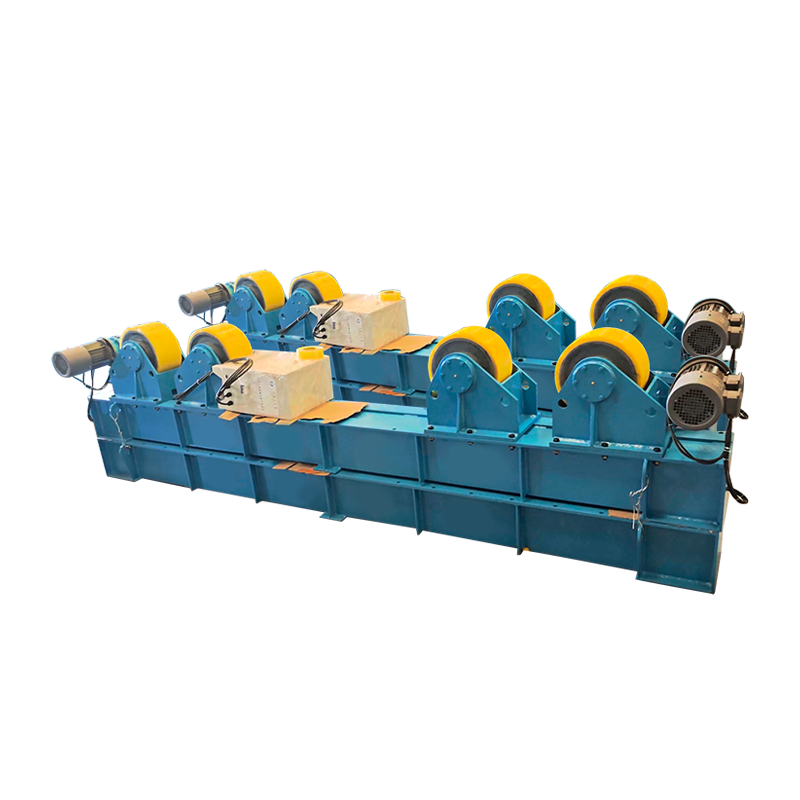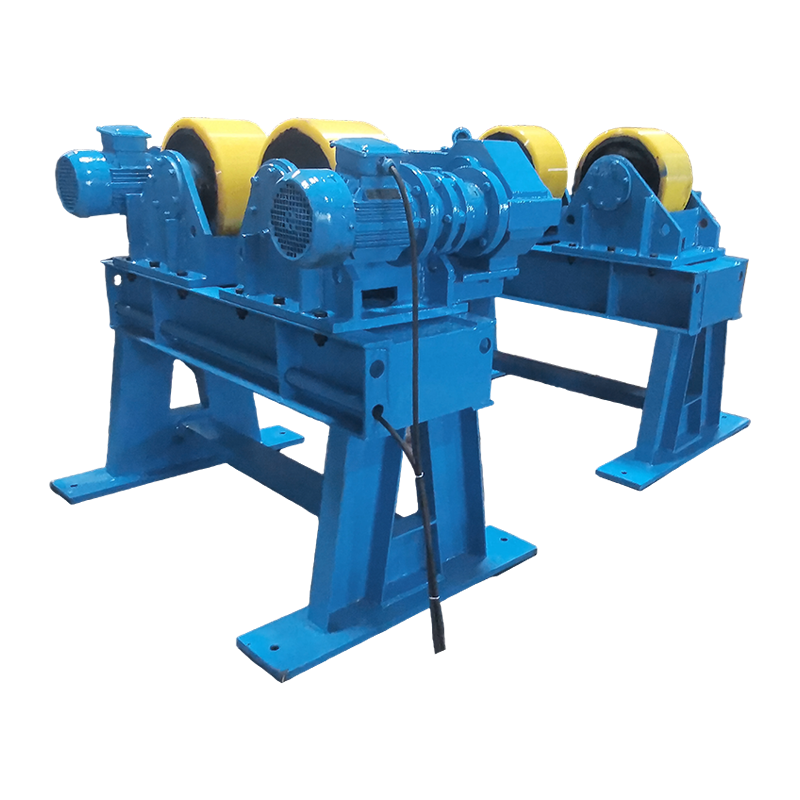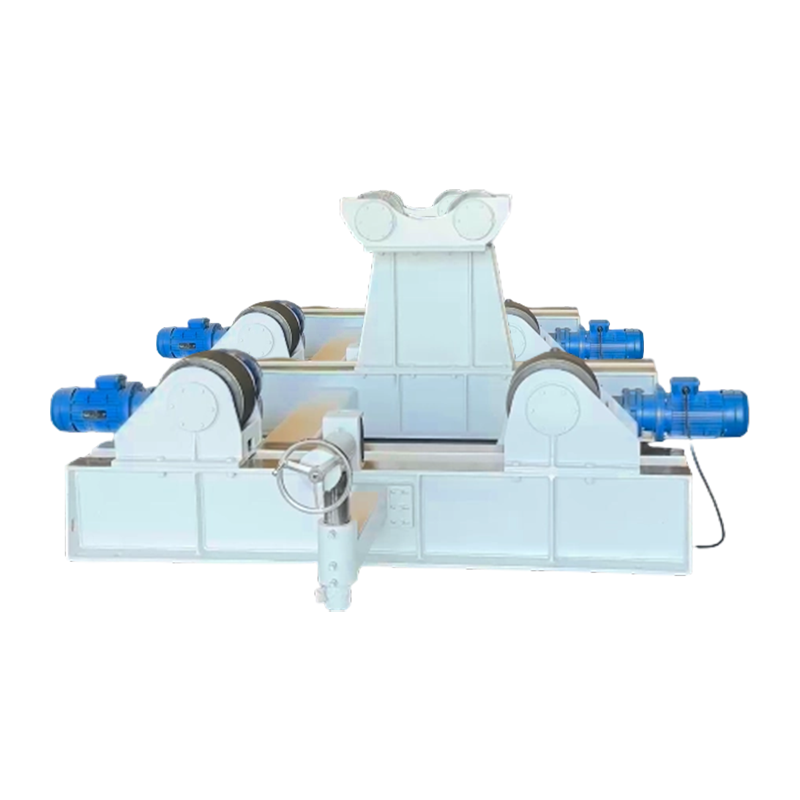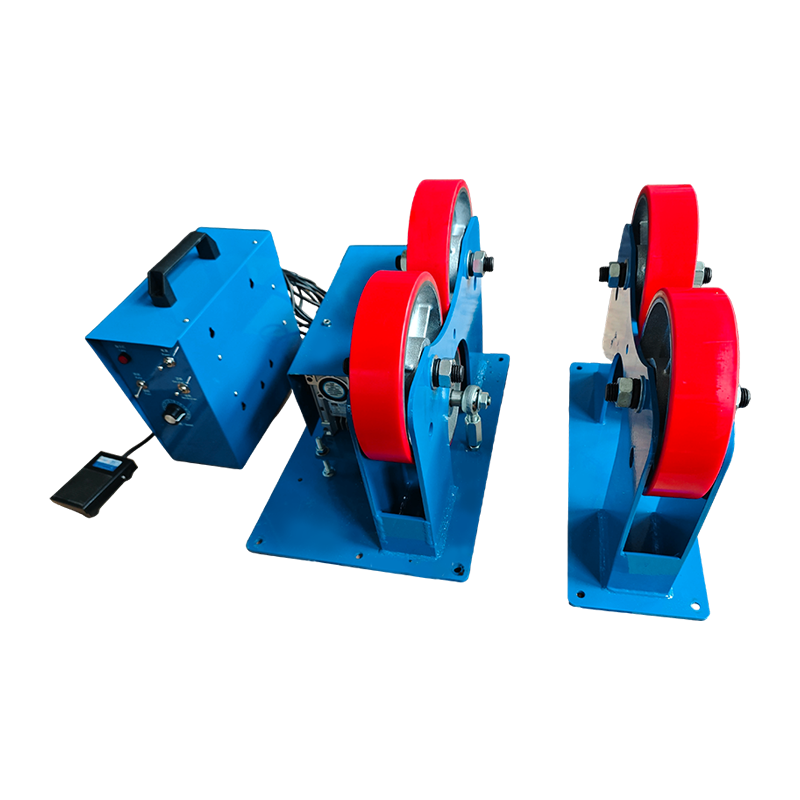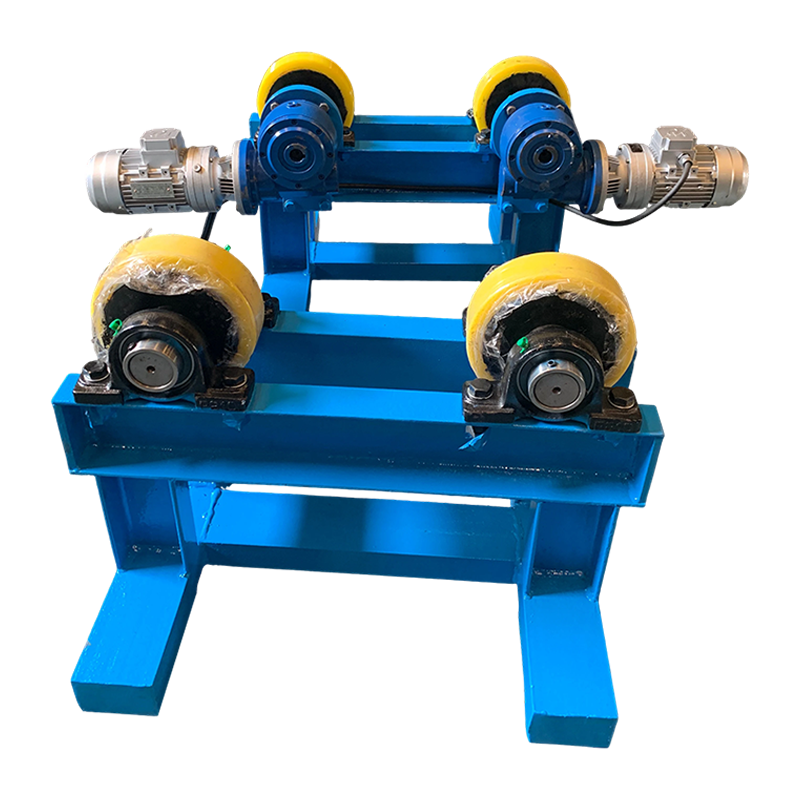
A WeldNice pozicioner za zavarivanje je modorizirani rotacijski radni držač koji rotira i naginje izradak do optimalnog kuta, omogućujući zavarivačima izvođenje ravnih ili vodoravnih zavara umjesto da se bore s položajima iznad glave ili okomitim položajima. U praktičnom smislu, ovaj jedan komad opreme može smanjiti vrijeme zavarivanja za 30–50% , smanjiti stope prerade za do 40% , i dramatično poboljšati konzistenciju zrna — što ga čini jednim od ulaganja s najvećim povratom ulaganja koje tvornica može napraviti.
Bilo da zavarivate posude pod pritiskom, prirubnice cijevi, konstrukcijske okvire ili prilagođene sklopove, WeldNice pozicioner za zavarivanje održava zavareni spoj u idealnom "1F" (ravnom) ili "2F" (vodoravnom) položaju u svakom trenutku — eliminirajući opasne i vještinske zahtjevne položaje iznad glave i okomite položaje zavarivanja koji čine većinu grešaka pri zavarivanju u industrijskim postavkama.
Kako radi pozicioner za zavarivanje?
A pozicioner za zavarivanje radi pomoću kombinacije motorizirane stezne glave ili prednje ploče, nagibnog mehanizma i regulatora promjenjive brzine. Izradak je sigurno stegnut na rotirajući stol, koji se zatim okreće brzinom koja se može programirati, dok zavarivač - ili automatizirani plamenik - nanosi konzistentno zrno duž rotirajućeg spoja.
Objašnjene osnovne komponente
- Prednja ploča / stezna glava: Rotirajuća radna površina, obično u rasponu od 200 mm do 1500 mm u promjeru, s T-utorima ili rupama s navojem za montažu učvršćenja.
- Os nagiba: Omogućuje nagib stola — obično od 0° do 135° — tako da je zavareni spoj uvijek prikazan pod najravnijim mogućim kutom.
- Pogonski motor i mjenjač: Pruža okretni moment potreban za glatko okretanje teških tereta. Servo ili AC motori s pužnim reduktorom standardni su na preciznim modelima.
- Regulator brzine (VFD): Pogon s promjenjivom frekvencijom omogućuje prilagodbu brzine rotacije od samo 0,1 RPM za precizno zavarivanje do nekoliko RPM za lakše uređaje.
- Klizni prsten / spoj na uzemljenje: Omogućuje povratni put struje zavarivanja kroz stol, štiteći ležajeve od oštećenja električnim lukom.
Kombinacija rotacije i nagiba znači da za gotovo svaki cilindrični ili simetrični dio zavarivač ostaje nepomičan dok posao dolazi do njega — temeljni ergonomski pomak koji smanjuje umor operatera i dramatično poboljšava vrijeme paljenja luka.
Koje su vrste pozicionera za zavarivanje dostupne?
Tržište nudi nekoliko različitih kategorija pozicioner za zavarivanjes , svaki projektiran za specifične nosivosti, geometrije dijelova i razine automatizacije. Odabir pogrešne vrste najčešća je — i skupa — pogreška koju kupci čine.
| Vrsta | Tipična nosivost | Raspon nagiba | Najbolje za | Relativni trošak |
|---|---|---|---|---|
| Pozicioner za klupu | 5–50 kg | Fiksno ili 0–90° | Male komponente, cijevni priključci, instrumentacija | $ |
| Pozicioner koji stoji na podu | 50–2.000 kg | 0-135° | Posude pod tlakom, prirubnički sklopovi, okviri | $$ |
| Pozicioner prednjeg i stražnjeg dijela | 500–20 000 kg | Rotacija od 360° | Duge osovine, cijevi velikog promjera | $$$ |
| Manipulator pozicionera | 1.000–50.000 kg | Potpuno programabilan | Automatizirane ćelije za zavarivanje, robotska integracija | $$$$ |
| Pozicioner za zavarivanje cijevi | 100–5.000 kg | Horizontalna os | Nafta i plin, petrokemijski cjevovodi | $$–$$$ |
| Tablica 1: Usporedba uobičajenih tipova pozicionera za zavarivanje prema primjeni | ||||
Koje su specifikacije najvažnije pri odabiru pozicionera za zavarivanje?
Četiri specifikacije koje određuju je li a pozicioner za zavarivanje koji će se stvarno ponašati u vašoj primjeni su kapacitet nosivosti, vrijednost nosivosti izvan centra, raspon brzine vrtnje i zakretni moment — a ne samo naslovna brojka "nosivost" na koju se mnogi kupci isključivo fokusiraju.
1. Kapacitet opterećenja u odnosu na ekscentrično (izvan središta) opterećenje
Pozicioner ocijenjen na 1.000 kg može nositi taj teret samo kada je težište izravno na središnjoj liniji stola. U stvarnoj proizvodnji dijelovi su rijetko savršeno centrirani. Većina proizvođača navodi ekscentrično opterećenje — na primjer, jedinica od 1000 kg može podnijeti samo 600 kg na 200 mm ekscentričnosti . Prije kupnje uvijek zatražite dijagram ekscentričnog opterećenja i izmjerite približno težište radnog predmeta.
2. Raspon brzine vrtnje
Za ručno MIG ili TIG zavarivanje obično vam je potrebna brzina površine na zavarenom spoju od 150–400 mm/min . Za automatizirano SAW (zavarivanje pod praškom), brzine do 1.500 mm/min može biti potrebno. Provjerite pokriva li raspon okretaja u minuti pozicionera — pretvoren u površinsku brzinu na radijusu vašeg dijela — vaše parametre procesa zavarivanja.
3. Kut nagiba i moment nagiba
Raspon nagiba od 0° do 135° je industrijski standard za pozicionere opće namjene. Međutim, vrijednost zakretnog momenta nagiba pri maksimalnom kutu jednako je kritična — jedinica se može naginjati za 135° prazna, ali nema dovoljno zakretnog momenta da zadrži položaj s teškim, ekscentričnim opterećenjem. Potvrdite nazivni moment držanja nagiba u N·m za vaš očekivani maksimalni ekscentricitet.
4. Kapacitet struje uzemljenja (povrat struje zavarivanja)
The pozicioner za zavarivanje mora provesti punu povratnu struju zavarivanja kroz namjenski krug uzemljenja — obično sklop karbonske četkice i kliznog prstena za 300–600 A na jedinicama srednjeg opterećenja. Premale ili loše održavane veze s uzemljenjem uzrokuju lučne lukove u ležajevima, što dovodi do preranog kvara i skupih zastoja.
Kakva povećanja produktivnosti i kvalitete možete očekivati od uređaja za pozicioniranje zavarivanja?
Kvantificirana poboljšanja produktivnosti od pozicioner za zavarivanjes su dobro dokumentirani u svim industrijama: trgovine dosljedno izvješćuju o mjerljivim, brzim razdobljima povrata u rasponu od 6 do 18 mjeseci ovisno o obujmu i složenosti dijela.
| metrički | Ručno repozicioniranje | S pozicionerom | poboljšanje |
|---|---|---|---|
| Vrijeme uključivanja luka (% smjene) | 20-30% | 50–70% | 40–50 str |
| Greška u zavarivanju/stopa prerade | 8-15% | 2–5% | –60–70% |
| Vrijeme postavljanja i premještanja (po dijelu) | 45–90 min | 10–20 min | –75% |
| Izvješća o ozljedama/naprezanjima zavarivača | Osnovna linija | Značajno smanjeno | –30–50% |
| Brzina taloženja (kg/sat) | 1,5–2,5 | 2,5–4,5 | 60-80% |
| Tablica 2: Mjerne vrijednosti produktivnosti i kvalitete prije i poslije usvajanja pozicionera za zavarivanje | |||
Ovi dobici proizlaze iz jedne temeljne prednosti: zavarivanje u ravnom položaju (1F) dosljedno proizvodi visokokvalitetne varove pri većim brzinama od bilo kojeg drugog položaja . Gravitacija pomaže u stvaranju lokvi, prodiranje je jednoličnije, a umor zavarivača sveden je na najmanju moguću mjeru — a sve to izravno dovodi do niže cijene po zavarivanju.
Koje se industrije najviše oslanjaju na pozicionere za zavarivanje?
Pozicioneri za zavarivanje nezamjenjivi su u svakom sektoru koji proizvodi cilindrične ili simetrične zavarene sklopove — što, u praksi, obuhvaća većinu moderne teške proizvodnje.
- Nafta i plin / petrokemija: Izrada tlačnih posuda, zavarivanje prirubnice i cijevi, zavarivanje plašta izmjenjivača topline. Usklađenost sa standardima ASME odjeljka VIII zahtijeva radiografski ispravne zavare — pozicioner je u biti obavezan.
- Proizvodnja električne energije: Zavarivanje bubnja kotla, izrada kolektora za paru, sklopovi komponenti turbine gdje je cjelovitost zavara ključni sigurnosni zahtjev.
- Konstrukcijski čelik i konstrukcija: Temeljne ploče stupova, spojevi cijevi i prirubnice, spojevi šupljih presjeka koji se koriste u mostovima, visokim zgradama i platformama na moru.
- Automobilska i teška oprema: Sklopovi pogonskog vratila, zavarivanje glavčine kotača, izrada bačve hidrauličnog cilindra — veliki volumen, ponovljivi varovi s malim tolerancijama dimenzija.
- Brodogradnja: Cijevni kalemovi, kućišta pumpi, osovine propelera i spojni elementi za prodor na palubu — gdje ograničenja pristupa čine premještanje dizalicom sporim i opasnim.
- Zrakoplovstvo i obrana: Kućišta raketnih motora, konstrukcijski okviri zrakoplova, komponente trupa oklopnih vozila — gdje svaki gram zavarenog punila i svaki kvar ima kritične implikacije.
Ručni naspram automatiziranog pozicionera za zavarivanje: koji odabrati?
Odluka između ručno upravljanog i potpuno automatiziranog pozicioner za zavarivanje prvenstveno ovisi o veličini vaše serije, složenosti dijelova i prihvatljivoj cijeni po dijelu — ne samo o vašem ukupnom obujmu proizvodnje.
| Faktor | Ručno/upravljano nožnom pedalom | PLC automatizirani |
|---|---|---|
| Idealna veličina serije | 1-50 komada | 50 komada |
| Zahtjevi za programiranje | Nijedan | Umjereno do visoko |
| Kapitalna ulaganja | Nisko (2000 USD – 20 000 USD) | Visoko (20 000 USD – 200 000 USD) |
| Ponovljivost zavara | Ovisno o operateru | ±0,1 mm ili bolje |
| Potrebna vještina operatera | Ovlašteni zavarivač | Operater stroja programer |
| Integracija s robotima | Nije primjenjivo | Potpuno kompatibilan preko I/O ili fieldbus |
| Tablica 3: Ručni u odnosu na CNC automatizirani pozicioner za zavarivanje — okvir za odlučivanje | ||
Za većinu trgovina koje proizvode veliki izbor dijelova u malim serijama, a ručni pozicioner za zavarivanje s kontrolom nožne papučice promjenjive brzine pruža najbolju ravnotežu fleksibilnosti i isplativosti. Proizvođači velikih količina standardnih sklopova — osobito oni koji već koriste robotske ćelije za zavarivanje — trebali bi ozbiljno razmotriti potpuni CNC pozicioner ili sinkronizirani pozicioner sa servo pogonom za besprijekornu integraciju robota.
Što biste trebali provjeriti prije kupnje pozicionera za zavarivanje?
Kupci koji provode strukturiranu procjenu prije kupnje izbjegavaju najčešće — i skupe — nepodudarnosti specifikacija koje muče prodavaonice diljem svijeta.
- Definirajte svoj najteži i najekcentričniji obradak — nije vaš prosječni dio. Pozicioner mora podnijeti vaš najgori slučaj sa sigurnosnim faktorom od najmanje 1,5×.
- Izmjerite svoju struju zavarivanja. Potvrdite da je povratni krug uzemljenja pozicionera ocijenjen za vašu vršnu amperažu (npr. 500 A za teški MIG, 600 A za SAW).
- Provjerite promjer prednje ploče prema vašem najmanjem učvršćenju. Prevelika prednja ploča bez T-utora blizu središta otežava sigurno učvršćivanje malih dijelova.
- Provjerite raspon brzine u površinskim jedinicama. Pretvorite specifikaciju broja okretaja u minutu u mm/min na tipičnom radijusu dijela i potvrdite da pokriva vaše zahtjeve za dodavanje žice/brzinu kretanja.
- Zatražite IP ocjenu za okoliš. Za vanjska, pomorska okruženja ili okruženja s visokim prskanjem, navedite IP54 ili viši za upravljačku elektroniku.
- Potvrdite certifikaciju i sukladnost. Oznaku CE (EU), popis UL (Sjeverna Amerika) ili relevantne nacionalne standarde treba provjeriti za vašu jurisdikciju.
- Raspitajte se o vremenu isporuke rezervnih dijelova i lokalnom servisu. Pozicioner s rokom isporuke rezervnih dijelova od 6 mjeseci proizvodna je obveza, bez obzira na njegovu početnu kvalitetu.
Kako održavati pozicioner za zavarivanje za maksimalan vijek trajanja?
Pravilno održavanje produljuje životni vijek a pozicioner za zavarivanje od tipičnog 5–7 godina to 15 ili više godina — razlika koja predstavlja desetke tisuća dolara u izbjegnutim kapitalnim izdacima.
Dnevne provjere
- Provjerite kontaktni pritisak četke za tlo i istrošenost karbonske četke; zamijeniti kada se istroši do 50% izvorne dužine.
- Provjerite ima li na prednjoj ploči nakupljenog prskanja od zavara — očistite T-utore kako biste spriječili neporavnanje učvršćenja.
- Provjerite je li stezaljka za uzemljenje obratka čvrsto spojena na šasiju pozicionera, a ne na prednju ploču.
Mjesečno održavanje
- Podmažite glavni ležaj i pogon pužnog zupčanika prema specifikaciji proizvođača — obično NLGI #2 mast s litij-kompleksom.
- Provjerite sve momente zatezanja na nagibnoj osovini — vibracije teških dijelova često ih olabave tijekom vremena.
- Pregledajte otvore za hlađenje motora i rashladni hladnjak VFD radi prskanja ili začepljenja prašinom.
Godišnji remont
- Izvedite test punog opterećenja i dokumentirajte dosljednost brzine vrtnje u cijelom rasponu broja okretaja u minuti.
- Zamijenite četke kliznog prstena i provjerite ima li na površini kliznog prstena utora — užljebljeni prsten ima povećanu kontaktnu otpornost i mora se očistiti ili zamijeniti.
- Provjerite zračnost ležaja pomoću brojčanika; zamijenite glavne ležajeve ako radijalno odstupanje premašuje ograničenje proizvođača (obično 0,05–0,10 mm).
Često postavljana pitanja o pozicionerima za zavarivanje
P: Može li se pozicioner za zavarivanje koristiti s MIG, TIG i SAW procesima?
Da. A pozicioner za zavarivanje je procesno-agnostičan — jednostavno rotira i pozicionira obradak. Međutim, potreban raspon brzina se razlikuje: TIG zavarivanje cijevi tankih stijenki obično zahtijeva vrlo sporu, preciznu rotaciju (0,1–1 okretaja u minuti), dok SAW zavarivanje na posudama velikog promjera može trebati 2–5 okretaja u minuti. Prije kupnje potvrdite da raspon brzine pokriva vaš specifični proces.
P: Koja je razlika između pozicionera za zavarivanje i rotatora za zavarivanje?
A pozicioner za zavarivanje podupire obradak s jednog kraja pomoću stezne glave ili prednje ploče i može naginjati dio osim što ga rotira — što ga čini prikladnim za širok raspon geometrija dijelova. Rotator za zavarivanje koristi pogonske i pomoćne valjke za podupiranje dugih, cilindričnih dijelova (cijevi, ljuske tlačne posude) duž njihove duljine, okrećući ih bez mogućnosti naginjanja. Pozicioneri su svestraniji; rotatori su bolji za vrlo dugačke dijelove.
P: Kako mogu izračunati točnu nosivost za svoju aplikaciju?
Uzmite svoju najveću očekivanu težinu izratka, dodajte procijenjenu težinu učvršćenja, pomnožite s 1,5× kao faktor sigurnosti , i pronađite centar gravitacije pomaknut od središnje crte stola. Koristite ovu vrijednost ekscentričnog opterećenja - ne sirovu težinu - da biste odabrali točan nazivni kapacitet. Na primjer: dio od 400 kg na učvršćenju od 150 kg, središte gravitacije 180 mm izvan središta, zahtijeva WeldNice pozicioner ocijenjen za najmanje 835 kg ekscentričnog opterećenja (550 kg × 1,5).
P: Može li se pozicioner za zavarivanje integrirati s robotskim sustavima za zavarivanje?
Da — servo pogon pozicioner za zavarivanjes s digitalnim I/O ili sučeljima sabirnice polja (EtherCAT, PROFINET, DeviceNet) može se u potpunosti sinkronizirati s kontrolerima robota kao "vanjska os", omogućujući robotu i pozicioneru da se kreću istovremeno za složene aplikacije praćenja spojeva. Ovo je standardna praksa u proizvodnim ćelijama velike količine automobila i tlačnih posuda.
P: Koji je tipični raspon cijena za pozicioner za zavarivanje?
Dostupne su početne stolne jedinice s kapacitetom do 50 kg 800–3000 dolara . Podni pozicioneri srednjeg ranga za 250–1000 kg obično koštaju 5.000 – 25.000 USD . Jedinice za teške uvjete rada od 2.000 do 10.000 kg sa servo pogonima u rasponu od 30.000 – 150.000 USD . Potpuno automatizirane ćelije s integracijom robota mogu premašiti 250 tisuća dolara . Velika većina prodavaonica poslova smatra da jedinica srednje klase daje najbolju vrijednost.
P: Je li pozicioner za zavarivanje siguran za korištenje jednog operatera?
Da, kada je pravilno napunjen i unutar nazivnog kapaciteta. Najbolje sigurnosne prakse uključuju: uvijek učvršćivanje obratka s najmanje tri točke stezanja prije naginjanja, nikad prekoračenje nazivnog ekscentričnog opterećenja, osiguravanje da je strujni krug za uzemljenje spojen prije bilo kakvog zavarivačkog luka i korištenje fizičke igle za zaključavanje nagiba kada radite na nagnutom teretu dulje vrijeme. Posavjetujte se sa sigurnosnim priručnikom proizvođača i lokalnim propisima o zaštiti zdravlja na radu za zahtjeve specifične za jurisdikciju.
Zaključak: Je li pozicioner za zavarivanje vrijedan ulaganja?
Dokazi su jasni: točno navedeno pozicioner za zavarivanje jedan je od najisplativijih alata za povećanje produktivnosti koji su dostupni tvornicama svih veličina. Pretvaranjem gornjih, okomitih i drugih teških položaja zavarivanja u ravne ili vodoravne položaje, istovremeno povećava stope taloženja, smanjuje preradu, poboljšava sigurnost zavarivača i ubrzava propusnost — obično vraća svoju punu nabavnu cijenu unutar 6 do 18 mjeseci dosljedne upotrebe.
Bilo da opremate specijaliziranu trgovinu za dvije osobe ili povećavate automatiziranu ćeliju za zavarivanje velike količine, postoji pozicioner za zavarivanje projektiran za vaše specifično opterećenje, proces i proračun. Ključno je točno definirati svoje zahtjeve — težinu, ekscentričnost, brzinu, trenutne i buduće ciljeve automatizacije — prije usporedbe specifikacija i tretirati pozicioner ne kao robu, već kao preciznu proizvodnu opremu koja zaslužuje istu inženjersku strogost kao i sam proces zavarivanja.
Trgovine koje na ovaj način pristupaju procesu odabira dosljedno izvješćuju ne samo o bržem povratu, već i o temeljnom poboljšanju kvalitete i dosljednosti svakog zavara koji proizvedu.
WeldNice nudi prilagođene pozicionere za zavarivanje od 50 kg do 50 000 kg. Kontaktirajte nas za svoje rješenje.