A pozicioner za zavarivanje cijevi je motorizirana rotirajuća naprava koja drži i okreće izradak cijevi kontroliranom brzinom i kutom tako da zavarivač može održavati optimalni ravni ili vodoravni položaj zavarivanja kroz cijeli spoj, umjesto da ručno premješta sebe ili cijev. Umjesto zavarivanja iznad glave, okomito ili oko fiksne cijevi - položaji koji skraćuju vrijeme paljenja luka, povećavaju stope kvarova i uzrokuju umor zavarivača - pozicioner kontinuirano rotira cijev tako da aktivna kupka za zavarivanje uvijek stoji u položaju koji se može najviše kontrolirati: ravnom položaju na 12 sati ili na 1–2 sata.
Prema studiji produktivnosti iz 2024 Američko društvo za zavarivanje (AWS) , postižu zavarivači koji koriste pozicioner za zavarivanje cijevi 40–65% veće stope taloženja u usporedbi s ručnim zavarivanjem cijevi u svim položajima, istovremeno smanjujući stope grešaka u zavarivanju do 55% . Globalno tržište pozicionera za zavarivanje ocijenjeno je na 620 milijuna USD u 2024 i predviđa se da će dosegnuti 1,1 milijarda USD do 2031 uz CAGR od 8,6% (Izvor: MarketsandMarkets, 2025.), potaknut rastom infrastrukture cjevovoda, proizvodnje tlačnih posuda i automatiziranih sustava za zavarivanje.
Kako radi pozicioner za zavarivanje cijevi
Pozicioner za zavarivanje cijevi radi stezanjem cijevi na rotirajuću glavu koju pokreće motor s promjenjivom brzinom, omogućujući zavarivaču da plamenik ostane nepomičan dok se cijev okreće ispod njega točno usklađenom brzinom kretanja. Ovo iz temelja mijenja geometriju zavarivanja od složenog 3D prostornog problema do jednostavnog 2D ravnog zavara.
Temeljne mehaničke komponente
- Glava (pogonska jedinica) — Motorizirana strana koja zahvaća i okreće cijev. Sadrži mjenjač, motor (obično AC servo ili DC promjenjive brzine) i steznu glavu ili prednju ploču. Glava određuje maksimalni zakretni moment, raspon okretaja u minuti i mogućnost naginjanja pozicionera.
- Konjica (jedinica za podršku) — Pasivni potporni kraj koji drži suprotni kraj cijevi, sprječavajući progib i vibracije na duljim ili težim cijevima. Konjica klizi duž šine ili kreveta kako bi se prilagodila različitim duljinama cijevi.
- Chuck ili prednja ploča — Sučelje za hvatanje između pozicionera i cijevi. Stezne glave s tri čeljusti koriste se za okrugle cijevi; prednje ploče s podesivim steznim krakovima drže krajeve s prirubnicama, nepravilnog oblika ili vrlo velikog promjera.
- Regulator brzine — Pogon s promjenjivom frekvencijom (VFD) ili tiristorski regulator koji postavlja brzinu vrtnje u okretajima u minuti. Zavarivač odabire brzinu rotacije koja odgovara brzini kretanja zavarivanja potrebnoj za odabrani proces i brzinu dodavanja žice.
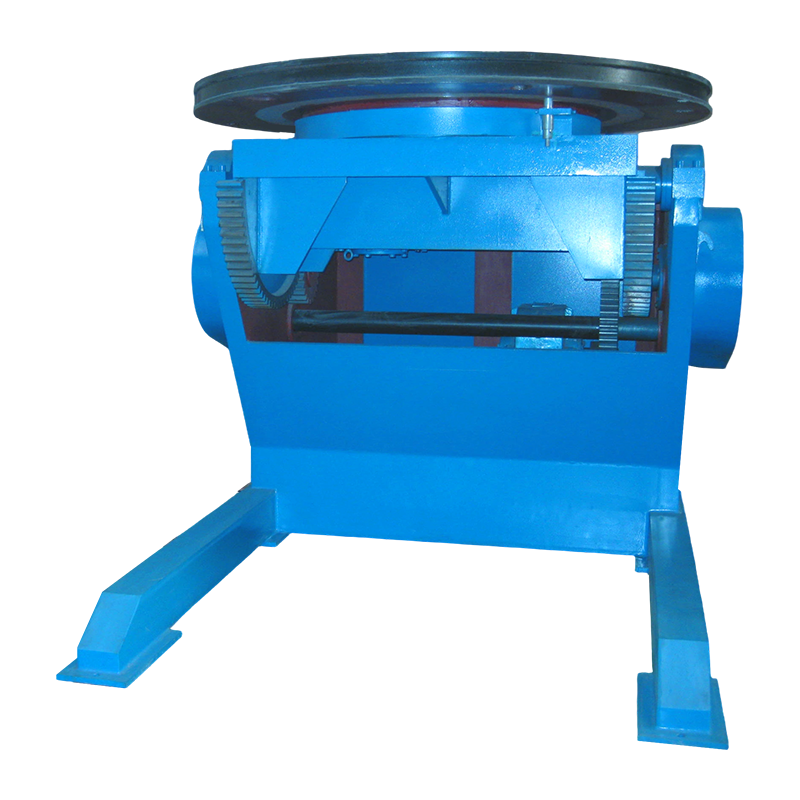
- Nagibni mehanizam — Na modelima s nagibnim pozicionerom, sekundarni motor ili mehanizam pužnog zupčanika naginje cijelu os rotacije, omogućujući kutnim zavarima na prirubnicama cijevi i T-spojevima postavljanje pod optimalnim kutom od 45 stupnjeva.
Izračun brzine rotacije
Postavljanje točne brzine rotacije najkritičniji je radni parametar za pozicioner za zavarivanje cijevi. Potreban broj okretaja u minuti izračunava se iz ciljane brzine zavarivanja i opsega cijevi:
RPM = Brzina kretanja (mm/min) / (Pi x vanjski promjer cijevi (mm))
Na primjer, zavarivanje cijevi OD od 168 mm (6 inča) GMAW postupkom pri ciljanoj brzini kretanja od 400 mm/min zahtijeva: 400 / (3,14159 x 168) = približno 0,76 okretaja u minuti . Većina pozicionera za zavarivanje cijevi pokriva raspon brzine od 0,1–5 okretaja u minuti, s vrhunskim CNC modelima koji nude 0,01–10 okretaja u minuti za mikrozavarivanje do primjene pod potopljenim lukom s visokim taloženjem.
Koje su vrste pozicionera za zavarivanje cijevi dostupne?
Pozicioneri za zavarivanje cijevi dostupni su u pet glavnih konfiguracija, od kojih svaka odgovara različitoj kombinaciji veličine cijevi, tipa spoja, obujma proizvodnje i proračuna. Odabir pogrešne vrste najčešća je i skupa pogreška pri nabavi pozicionera.
1. Pozicioner čeono-kožnjaka (H-T).
Konfiguracija headstock-tailtock najčešći je tip pozicionera za zavarivanje cijevi za tvornice, gdje se rukuje cijevima od 50 mm do preko 1200 mm OD i duljinama do 12 metara ili više. Cijev je poduprta između pokretanog čeonog držača i kliznog stražnjeg držača, koji se postavlja na zajedničku baznu tračnicu. Ovaj raspored eliminira progib cijevi i omogućuje stabilnu rotaciju pri vrlo niskom broju okretaja u minuti s teškim cijevima. Tipična nosivost kreće se od 500 kg do 20.000 kg, ovisno o modelu.
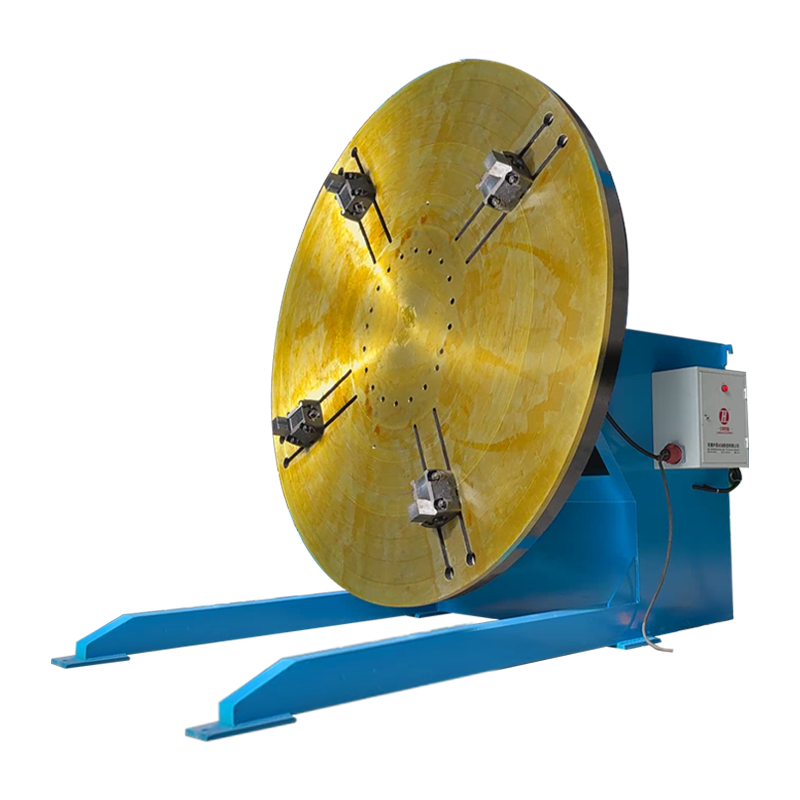
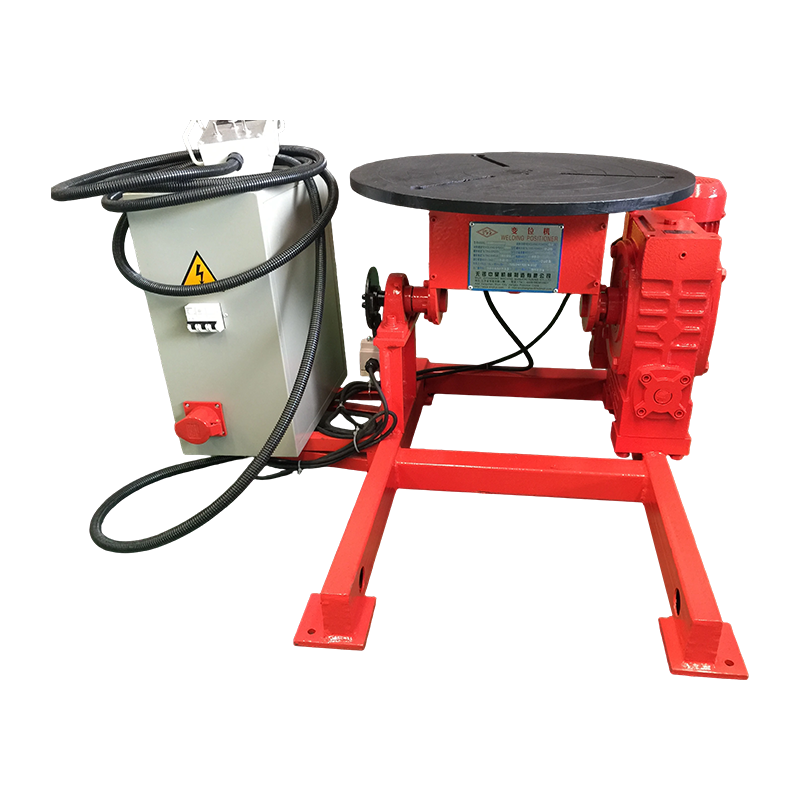
2. Okretni (rotirajući stol) pozicioner
Pozicioner s okretnom pločom rotira sklop cijevi na vodoravnoj ili nagnutoj površini stola, što ga čini idealnim za kratke kolute cijevi, sklopove s prirubnicom i zavare cijevi s prirubnicom. Stol se tipično naginje 0–135 stupnjeva, dopuštajući spoju da bude prikazan u ravnom ili vodoravnom položaju bez obzira na izvornu orijentaciju. Uobičajeni su kapaciteti opterećenja od 50–5000 kg, što okretnu ploču čini svestranom za male do srednje promjere cijevi do približno 600 mm.
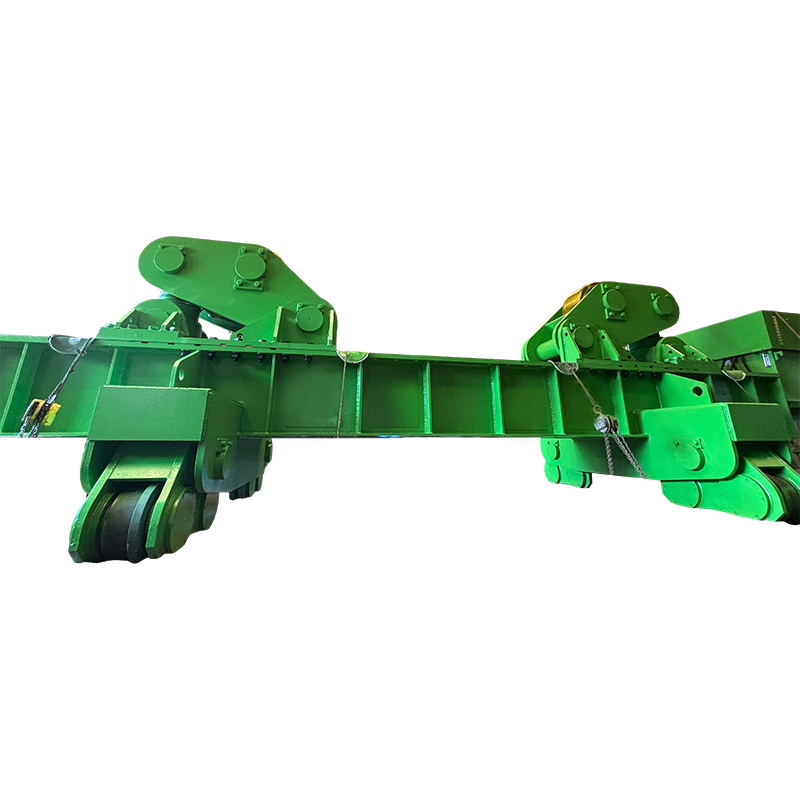
3. Rotator cijevi (set valjaka / pozicioner valjka)
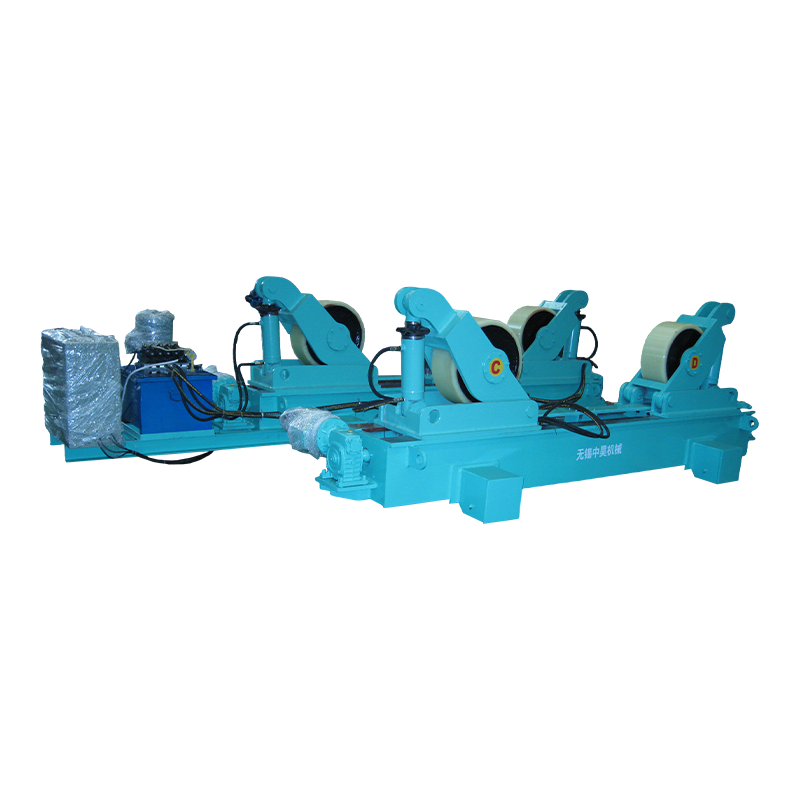
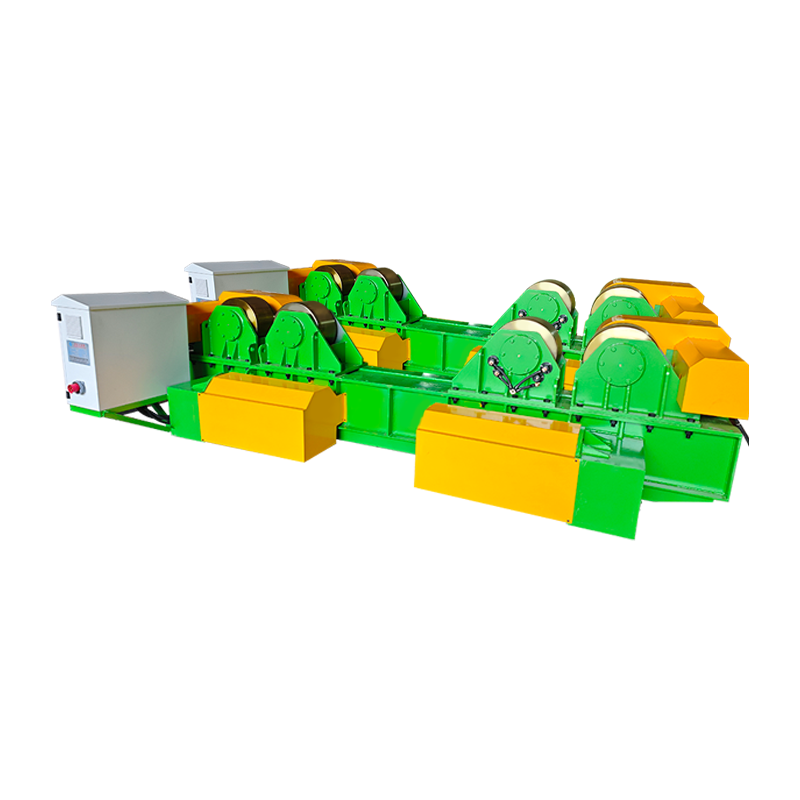
Rotatori cijevi — koji se nazivaju i pozicioneri s valjcima ili setovi valjaka za cijevi — podržavaju i okreću cijevi i posude pod pritiskom velikog promjera na pogonskim gumenim ili čeličnim valjcima, s promjerima od 150 mm do 3000 mm ili većim. Za razliku od steznih pozicionera koji zahvataju kraj cijevi, valjkasti pozicioneri podupiru cijev duž njezine vanjske površine, što ih čini prikladnima za vrlo duge ili vrlo teške dijelove cijevi koji se ne mogu konzolno odvojiti od glavnog držača. Valjkasti pozicioneri standardni su alat za izradu kalema cjevovoda i zavarivanje obodnog šava posude pod pritiskom.
4. Orbitalni pozicioner za zavarivanje cijevi
Orbitalni pozicioner za zavarivanje steže se na vanjsku stranu fiksne cijevi i rotira plamenik za zavarivanje oko oboda cijevi, što ga čini ispravnim rješenjem kada se sama cijev ne može pomicati. Orbitalni pozicioneri se intenzivno koriste u farmaceutskim, poluvodičkim i prehrambenim cjevovodima od nehrđajućeg čelika gdje su cijevi već instalirane u procesnim sustavima. Oni postižu vrlo ponovljive varove kvalitete koda uz minimalnu ljudsku intervenciju, s ponovljivošću od zavara do zavara boljom od odstupanja položaja gorionika od 0,1 mm.
5. Pozicioner integriran u manipulator
Pozicioner za zavarivanje cijevi integriran u manipulator kombinira manipulator stupova i nosača za zavarivanje sa sinkroniziranim pozicionerom čeonog i stražnjeg kraka kako bi se stvorila potpuno automatizirana ćelija za zavarivanje s jednim operaterom. Manipulator postavlja plamenik za zavarivanje na odgovarajuću visinu i odmak dok pozicioner okreće cijev. Obje su osi sinkronizirane preko CNC kontrolera tako da je brzina kretanja na površini obratka konstantna bez obzira na promjer cijevi. Ova je konfiguracija standardna u radionicama za proizvodnju kalemova za cijevi velike količine i konstrukciji modula platforme na moru.
Usporedba tipova pozicionera za zavarivanje cijevi: koji odgovara vašoj primjeni?
Usklađivanje vrste pozicionera s primjenom najvažnija je odluka o odabiru — pozicioner s nedostatkom snage ili krive konfiguracije uzrokuje klizanje izratka, neravnomjernu rotaciju i kvarove u kvaliteti zavara koji poništavaju cjelokupnu prednost učinkovitosti.
| Vrsta | Raspon OD cijevi | Maksimalno opterećenje | Mogućnost naginjanja | Cijev mora biti pomična? | Najbolja aplikacija |
| Headstock-Tailstock | 50–1 200 mm | 500–20 000 kg | Izborno (0–90 stupnjeva) | da | Fabrička radnja; dugi kalemovi za cijevi |
| Gramofon | 50–600 mm | 50–5.000 kg | da (0–135 deg) | da | Kratke špule; zavareni spojevi cijevi i prirubnice |
| Rotator cijevi (valjci) | 150–3 000 mm | 1.000–200.000 kg | br | da | Posude velikog promjera; duge staze |
| Orbitalni pozicioner | 6–300 mm (tipično) | N/A (baklja se okreće) | N/A | br (pipe is fixed) | Instalirani cjevovod; higijenske cijevi |
| Integriran manipulator | 100–1.500 mm | 500–30 000 kg | da (CNC-controlled) | da | Automatizirane ćelije velikog volumena |
Tablica 1: Usporedba tipa pozicionera za zavarivanje cijevi prema prikladnosti primjene. Izvori: AWS D1.1 Structural Welding Code; tehničke specifikacije proizvođača; Međunarodno udruženje tvornica i proizvođača.
Zašto pozicioner za zavarivanje cijevi dramatično poboljšava kvalitetu i produktivnost zavara
Glavna prednost pozicionera za zavarivanje cijevi pretvara najteže položaje zavarivanja (gore 6G, okomito 5G) u najlakši i najproduktivniji položaj (ravno 1G / valjano) za svaki inč opsega spoja. Ova jedina promjena kaskadno se slijeva u mjerljiva poboljšanja u svim ključnim pokazateljima proizvodnje.
Stopa taloženja i brzina putovanja
Zavarivanje u ravnom položaju omogućuje znatno veće brzine dodavanja žice i postavke jakosti struje od zavarivanja iznad glave ili okomitih položaja, izravno povećavajući brzinu taloženja metala. Kod GMAW (MIG) zavarivanja, stope taloženja u ravnom položaju mogu doseći 6–9 kg/h, u usporedbi s 2–4 kg/h u okomitom i 1,5–3 kg/h u položaju iznad glave (Izvor: Lincoln Electric Welding Procedure Guide, 2024.). Korištenje pozicionera za zavarivanje cijevi za valjanje svih zavara može stoga više nego udvostručiti protok po satu zavarivača pri radu na izradi cijevi.
Smanjenje nedostataka zavara
Zavarivanje cijevi valjanih pozicionerom dosljedno pokazuje nižu poroznost, manjak stopljenosti i stope grešaka u podrezivanju od ručnih zavara u svim položajima na istom spoju. Studija objavljena u Časopis za proizvodne procese (2023) uspoređujući 5G zavarivanje u fiksnom položaju s 1G zavarivanjem valjanim pozicionerom na cijevi API 5L Grade X65, pronađeno je:
- Stopa poroznosti: 5G fiksni = 2,4%; valjani pozicioner = 0,4% (smanjenje od 83%)
- Incidenti nedostatka fuzije: 5G fiksno = 1 na 4 zgloba; namotani pozicioner = 1 na 22 zgloba
- Stopa radiografske prihvatljivosti (prema ASME B31.3): 5G fiksni = 88%; valjani pozicioner = 98,5%
- Cijena prerade po spoju: 5G fiksni = prosječno 340 USD; namotani pozicioner = prosječno 48 USD
Ergonomija zavarivača i smanjenje umora
Uklanjanje zavarivanja iznad glave i zavarivanja u nezgodnom položaju značajno smanjuje naprezanje mišićno-koštanog sustava i umor zavarivača, izravno produžujući produktivno vrijeme zavarivanja po smjeni. Lučno zavarivanje iznad glave stvara UV izloženost zavarivačevu licu i vratu, zahtijeva trajno podizanje ruke iznad visine ramena i stvara prskanje koje pada prema zavarivaču. Ergonomske smjernice OSHA-e identificiraju ih kao značajne čimbenike rizika od ozljeda. Zavarivač opremljen pozicionerom obično održava udoban sjedeći ili stojeći položaj s gorionikom u visini lakta tijekom cijele smjene, što omogućuje dosljedniju tehniku i niže stope pogrešaka u posljednjim satima rada.
Ključne specifikacije koje treba procijeniti pri odabiru pozicionera za zavarivanje cijevi
Sedam tehničkih specifikacija određuje hoće li pozicioner za zavarivanje cijevi raditi pouzdano u vašoj specifičnoj primjeni — nedovoljno specificiranje bilo koje od njih uzrokuje probleme koje je teško i skupo ispraviti nakon kupnje.
| Specifikacija | Što to znači | Rizik premale veličine | Preporučena sigurnosna granica |
| Nosivost (kg) | Maksimalna težina obratka uključujući učvršćenja | Preopterećenje motora, proklizavanje stezne glave, kvar mjenjača | Stopa pri 150% maksimalnog očekivanog opterećenja |
| Promjer stezne glave / prednje ploče (mm) | Maksimalni OD cijevi koji se može uhvatiti | Nemogućnost držanja cijevi; ekscentrično opterećenje | Odaberite 20% veći od maksimalnog OD cijevi |
| Raspon brzine (RPM) | Min. do maks. brzina rotacije | Ne može se uskladiti s potrebnom brzinom putovanja | Provjerite prema izračunatom broju okretaja u minuti za sve veličine cijevi |
| Moment vretena (N-m) | Rotacijska sila koju motor može podnijeti | Zastoj pod ekscentričnim ili velikim opterećenjem | Uključite ekscentricitet u izračun momenta |
| Raspon nagiba (stupnjevi) | Kut osi rotacije od horizontale | Nije moguće pristupiti položajima ugla prirubnice | Minimalno 90 stupnjeva za potpunu fleksibilnost |
| Stabilnost brzine (%) | Varijacija brzine vrtnje pod opterećenjem | Nejednaka širina i proboj zavara | Zahtijeva manje od 1% varijacije brzine |
| Prolazni otvor (šuplje vreteno) | Provrt kroz središte vretena | Ne može proći plin za pročišćavanje ili ožičenje | Neophodan za nehrđajuće/reaktivne metale |
Tablica 2: Specifikacije kritičnog pozicionera za zavarivanje cijevi i smjernice za odabir. Izvori: AWS C4.1 Standard pozicionera za zavarivanje; ASME BPVC odjeljak IX; smjernice proizvođača za inženjering aplikacija.
Kako različiti procesi zavarivanja imaju koristi od pozicionera za zavarivanje cijevi
Svaki postupak elektrolučnog zavarivanja ima koristi od upotrebe pozicionera, ali veličina poboljšanja značajno varira od procesa do procesa — zavarivanje pod praškom (SAW) ima najviše koristi, jer je fizički nemoguće izvesti SAW u bilo kojem drugom položaju osim ravnog.
- Zavarivanje pod praškom (SAW) — SAW zahtijeva ravan položaj kao apsolutno ograničenje; zrnati fluks ne može ostati na mjestu na nagnutim ili okomitim površinama. Pozicioner za zavarivanje cijevi stoga nije izboran za SAW na cijevi — to je tehnički preduvjet. SAW na cijevima umotanim u pozicioner postiže stope taloženja od 10-20 kg/h, što ga čini najproduktivnijom metodom zavarivanja cijevi koja je dostupna za debljine stijenki iznad 12 mm.
- GMAW / MIG zavarivanje — Najčešći postupak koji se koristi s pozicionerima za zavarivanje cijevi u tvornicama. Način prijenosa prskanjem (najproduktivnija GMAW varijanta) može se koristiti samo u ravnim i vodoravnim položajima; pozicioner omogućuje prijenos spreja po cijelom opsegu spoja cijevi. Poboljšanje produktivnosti u odnosu na GMAW kratkog spoja s fiksnim položajem: obično 60–120%.
- GTAW / TIG zavarivanje — Koristi se za korijenske prolaze na cijevima od nehrđajućeg čelika, krom-mola i egzotičnih legura gdje je obavezna radiografska kvaliteta. Pozicioner omogućuje zavarivaču održavanje dosljednog kuta lokve i plamenika na vrhu cijevi (položaj na 12 sati) gdje je gravitacijska sila na bazenu za zavarivanje najpovoljnija, poboljšavajući kvalitetu korijenskog zrna i smanjujući rizik od pregorevanja.
- FCAW (elektrolučno zavarivanje) — Korištenje pozicionera eliminira potrebu za bezplinskim (samozaštićenim) FCAW elektrodama na spojevima cijevi, omogućujući korištenje visokokvalitetnih FCAW varijanti zaštićenih plinom na cijelom opsegu spoja. FCAW sa zaštitom od plina proizvodi manje prskanja i ima bolja mehanička svojstva od samozaštićenih alternativa.
- SMAW (štap / ručni metalni luk) — Čak i štapno zavarivanje ima značajne koristi od upotrebe pozicionera. Tehnika Weave bead u ravnom položaju dosljedno nadmašuje perle stringera iznad glave u jednolikosti taloženja, a gubitak vrha elektrode (obično 15–20% iznad glave) smanjen je na manje od 5% u ravnom položaju.
Pozicioner za zavarivanje cijevi u odnosu na ručno zavarivanje u svim položajima: detaljna usporedba
Razlika u produktivnosti i kvaliteti između zavarivanja cijevi potpomognutog pozicionerom i ručnog zavarivanja cijevi u svim položajima dovoljno je značajna za generiranje punog povrata ulaganja u pozicioner unutar 3-9 mjeseci u većini proizvodnih okruženja.
| metrički | Pozicioner za zavarivanje cijevi | Ručno zavarivanje u svim položajima |
| Zahtjev za postavljanje zavarivača | Stacionarni; baklja u jednom položaju | Zavarivač se mora neprestano kretati oko spoja |
| Pronađeni položaji zavara | Samo ravno (1G/PA) | Sve pozicije (1G do 6G) |
| GMAW stopa taloženja | 6–9 kg/sat | 1,5–4 kg/sat |
| Učinkovitost vremena uključenja luka | 65-80% | 25-45% |
| Stopa radiografskog prihvaćanja | 97–99% | 82–92% |
| Potreban certifikat zavarivača | 1G / samo ravni položaj | 6G (sve pozicije) certifikat |
| Ergonomski rizik od ozljeda | Nisko (udobno za stajanje/sjedenje) | Visoko (iznad glave, klečeći, skučeni položaji) |
| Skalabilnost s automatizacijom | Izravno se integrira s robotskom rukom/manipulatorom | brt scalable without full re-engineering |
| Trošak kapitala | 3.000–150.000 USD ovisno o kapacitetu | Nulti trošak opreme; veća cijena rada |
Tablica 3: Usporedba pozicionera za zavarivanje cijevi u odnosu na ručno zavarivanje u svim položajima. Izvori: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; Podaci ESAB-ovog inženjeringa aplikacija.
Koje industrije najviše koriste pozicionere za zavarivanje cijevi?
Pozicioneri za zavarivanje cijevi nezamjenjivi su u svakoj industriji gdje su kvaliteta spojeva cijevi, produktivnost i usklađenost s kodovima ključni zahtjevi. Sljedeći sektori predstavljaju primarna tržišta:
- Nafta i plin (uzvodno i srednje) — Izrada kalema cjevovoda za sabirne sustave, prijenosne cjevovode i offshore platforme. Zahtjevi kodova API 1104 i ASME B31.4/B31.8 znače da svaki zavar mora proći radiografsku ili AUT inspekciju. Korištenje pozicionera standardna je praksa u svim većim tvornicama cijevi. Globalno tržište izgradnje cjevovoda procijenjeno je na 9,2 milijarde USD u 2024. (Izvor: GlobalData, 2025.).
- Petrokemija i izgradnja rafinerija — Procesni cjevovod od krom-moli (P91, P22) i austenitnog nehrđajućeg čelika zahtijeva GTAW korijenske prolaze i GTAW ili GMAW prolaze ispune prema ASME B31.3. Zavarivanje pomoću valjaka za pozicioniranje s pomoćnim plinom za pročišćavanje (omogućeno pozicionerima sa šupljim vretenom) potrebna je tehnika za nehrđajuće korijene radiografske kvalitete.
- Proizvodnja električne energije — Kotlovske cijevi, parni kolektori i ulazni cjevovod turbine od krom-moli i nikalnih legura. ASME Kodeks za kotlove i tlačne posude (BPVC) Odjeljak I zahtjevi znače nultu toleranciju za nedostatke zavara; uporaba pozicionera je preduvjet za osiguranje kvalitete u većini specifikacija izgradnje elektrana.
- Brodogradnja i proizvodnja na moru — Sustavi cijevi za pogon, gašenje požara, balast i hidrauliku. Offshore platforme zahtijevaju velike količine izrade kalemova cijevi od legure prema DNVGL-ST-F101 i AWS D1.1 kodovima. Pozicioneri s valjcima rukuju dijelovima cijevi velikog promjera koji su uobičajeni u gornjim modulima.
- Hrana, piće i farmaceutski proizvodi — Higijenski procesni cjevovod od nehrđajućeg čelika (316L, 316Ti) za CIP/SIP sustave. Orbitalni pozicioneri za zavarivanje cijevi obavezni su za spojeve koji moraju zadovoljiti 3-A sanitarne standarde ili ASME BPE (oprema za bioprocesiranje) zahtjeve za završnu obradu površine, gdje su unutarnji profili zavarenih spojeva strogo kontrolirani kao i vanjske dimenzije.
Često postavljana pitanja o pozicionerima za zavarivanje cijevi
P1: Koja veličina pozicionera za zavarivanje cijevi mi je potrebna?
Odaberite pozicioner s ocjenom nosivosti od najmanje 150% vaše najveće očekivane težine izratka i promjerom stezne glave ili valjka koji udobno prihvaća vaš maksimalni OD cijevi. Prilikom izračunavanja opterećenja uvijek uključite težinu svih učvršćenja, alata za poravnanje ili zavarenih potpornih prstenova pričvršćenih na cijev. Za ekscentrična opterećenja (kao što je sklop cijevi s velikom mlaznicom ili ogrankom na jednoj strani), izračunajte ekscentrični moment i usporedite ga s nazivnim kapacitetom momenta pozicionera, koji se obično objavljuje odvojeno od osnovnog opterećenja. Ako ste u nedoumici, povećajte veličinu — preveliki pozicioner radi pod manjim opterećenjem i ima duži vijek trajanja.
P2: Može li se pozicioner za zavarivanje cijevi koristiti s automatiziranim ili robotskim zavarivanjem?
Da — pozicioneri za zavarivanje cijevi ključna su komponenta robotskih ćelija za zavarivanje i posebno su dizajnirani za prihvaćanje signala sinkronizacije iz robotskih kontrolera i CNC sustava za zavarivanje. U sinkroniziranoj robotskoj ćeliji za zavarivanje, kontroler robota šalje naredbu za brzinu servo pogonu pozicionera, koji prilagođava brzinu rotacije u stvarnom vremenu kako bi održao konstantnu brzinu putovanja luka kako zavarivanje napreduje. Komunikacijska sučelja uključuju analogni 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT i DeviceNet, ovisno o generaciji pozicionera i robota. Ova integracija eliminira potrebu da robot slijedi složene lučne putanje oko opsega cijevi, dramatično pojednostavljujući program robota i poboljšavajući točnost putanje.
P3: Kako pozicioner za zavarivanje cijevi utječe na zahtjeve kvalifikacije zavarivača?
Korištenje pozicionera za zavarivanje cijevi smanjuje potrebnu kvalifikaciju zavarivača sa svih položaja (6G ili 6GR) na samo ravni položaj (1G), što značajno proširuje skupinu kvalificiranih zavarivača dostupnih za rad. Prema AWS D1.1 i ASME Odjeljku IX, kvalifikacija 6G zavarivača cijevi najviša je potvrda, pokriva sve pozicije i kvalificira zavarivača za gotovo bilo koju geometriju zavara utora. Zahtijeva znatnu praksu i zahtijeva visoku plaću. Kvalifikacija 1G, koju može steći manje iskusan zavarivač, dovoljna je za radove na valjanju pozicionera. Na tržištima rada gdje su zavarivači s 6G certifikatom rijetki, usvajanje pozicionera izravno rješava usko grlo radne snage.
P4: Koja je razlika između pozicionera za zavarivanje cijevi i rotatora cijevi?
Pozicioner za zavarivanje cijevi hvata cijev na jednom ili oba kraja i okreće je od glavnog držača, dok rotator cijevi podržava cijev izvana na pogonskim valjcima duž njene vanjske površine. Ključna funkcionalna razlika je u metodi zahvata: pozicioner zahtijeva pristup kraju cijevi za montiranje stezne glave, dok rotator s valjcima može poduprijeti i okretati dijelove cijevi bilo koje duljine bez pristupa kraju. Rotatori s valjcima poželjni su za vrlo velike ili teške cijevi (iznad 500 mm OD), duge dijelove (iznad 6 metara) i tlačne posude gdje je krajnji pristup ograničen geometrijom posude. Pozicioneri glave i stražnje osovine pružaju precizniju kontrolu rotacije i mogu se prilagoditi naginjanju, što ih čini prikladnijima za precizne radove manjeg promjera.
P5: Kako održavati pozicioner za zavarivanje cijevi?
Kritični zadaci održavanja za pozicioner za zavarivanje cijevi su podmazivanje mjenjača, pregled i čišćenje stezne čeljusti, provjere elektronike motora i pogona i pregled kabela za uzemljenje. Ulje u mjenjaču treba mijenjati svakih 2000 radnih sati ili jednom godišnje, što god nastupi prije, koristeći viskoznost ulja koju je naveo proizvođač (obično ulje za mjenjače ISO VG 220). Čeljusti stezne glave nakupljaju prskanje i kamenac koji smanjuju silu stiskanja — treba ih očistiti i provjeriti nazubljenosti čeljusti na istrošenost svakih 500 sati. Povratni kabel uzemljenja (koji prenosi struju zavarivanja kroz pozicioner natrag do izvora struje za zavarivanje) treba pregledati jednom tjedno zbog oštećenja izolacije; prekinuti povrat uzemljenja tjera struju zavarivanja kroz ležajeve mjenjača, uzrokujući brzi kvar ležajeva.
P6: Što je pozicioner za zavarivanje šuplje vretenaste cijevi i kada je potreban?
Pozicioner šupljeg vretena ima provrt kroz središte rotirajućeg vretena glavnog držača, što omogućuje da crijeva za plin za pročišćavanje, električni kabeli ili podatkovne linije prolaze kroz os rotacije bez zapetljanja. Ova značajka je bitna pri zavarivanju cijevi od nehrđajućeg čelika, titana, dupleks nehrđajućeg čelika ili bilo koje druge reaktivne metalne cijevi gdje stražnja strana korijenskog zavara mora biti zaštićena od atmosferske kontaminacije kisikom pomoću plina za pročišćavanje argonom ili dušikom. Bez šupljeg vretena, crijevo za plin za pročišćavanje omota se oko vanjske strane rotirajuće stezne glave i zapetlja se u roku od nekoliko okretaja, ograničavajući pozicioner na zavare djelomičnog opsega ili zahtijevajući ručno upravljanje crijevom — a oboje poništava svrhu korištenja pozicionera. Za zavarivanje cijevi od ugljičnog čelika bez zahtjeva za povratnim pročišćavanjem, čvrsto vreteno je odgovarajuće i jeftinije.
Zaključak: Pravi pozicioner za zavarivanje cijevi mijenja ekonomiju proizvodnje
Pozicioner za zavarivanje cijevi nije praktičan dodatak — on je multiplikator produktivnosti i kvalitete koji mijenja ekonomske osnove proizvodnje cijevi. Pretvaranjem svakog zavara na spoju cijevi u zavar u ravnom položaju bez obzira na orijentaciju spoja, pozicioner omogućuje veće stope taloženja, niže stope grešaka, manje specijalizirane zahtjeve za kvalifikacijom zavarivača i izravnu integraciju s automatiziranim sustavima za zavarivanje. Odabir između pozicionera vrh-stranja, okretne ploče, rotatora s valjcima, orbitalnog sustava ili ćelije integrirane u manipulator u potpunosti ovisi o vašem specifičnom rasponu promjera cijevi, vrstama spojeva, obujmu proizvodnje i ambicijama automatizacije.
Podaci su nedvosmisleni: tvornice koje sustavno koriste pozicionere za zavarivanje cijevi postižu 40–65% veću produktivnost zavarivača, 55–83% manje nedostataka zavara i stope radiografske prihvatljivosti iznad 97% — rezultate s kojima se ručno zavarivanje u svim položajima ne može pouzdano mjeriti. Za bilo koju operaciju zavarivanja više od nekoliko spojeva cijevi dnevno, ROI za pozicioner za zavarivanje cijevi je među najjasnijim odlukama o kapitalnom ulaganju u industriji proizvodnje.