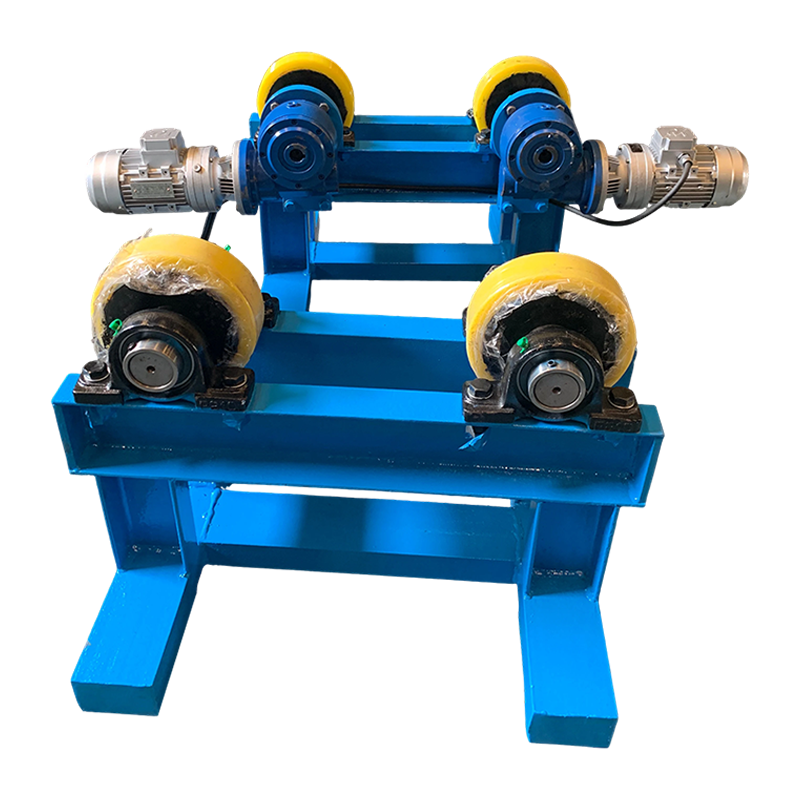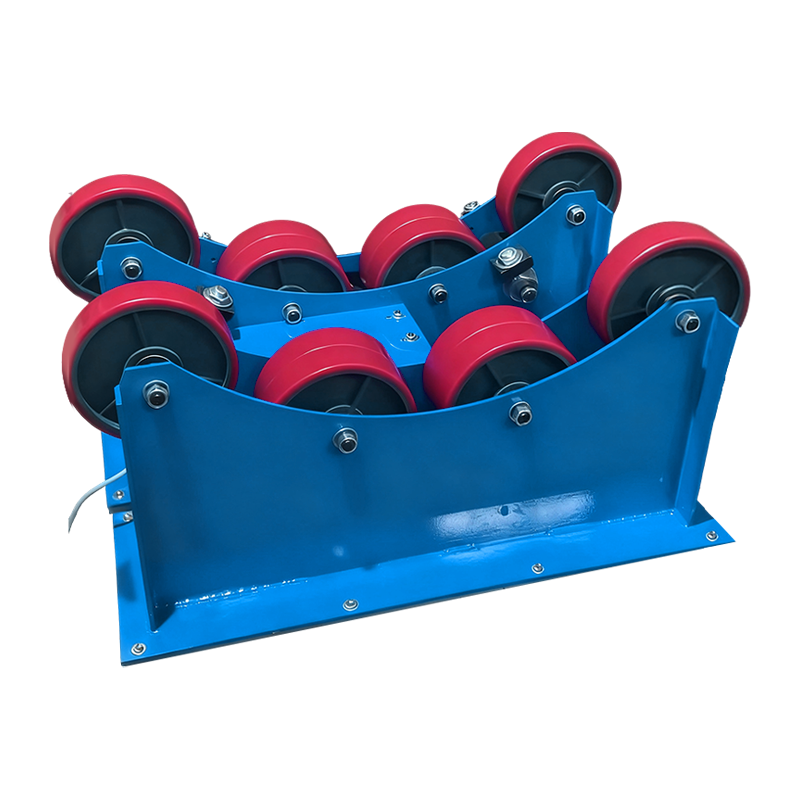
Pribor za zavarivanje su namjenski izrađeni mehanički uređaji koji lociraju, stežu i podupiru metalne izratke u točnom poravnanju tijekom procesa zavarivanja, osiguravajući da svaki dovršeni sklop zadovoljava specifikacije dimenzija s minimalnim izobličenjem i maksimalnom ponovljivošću. U stanici za ručno zavarivanje, vješt operater može potrošiti dosta vremena na mjerenje, pričvršćivanje i podešavanje dijelova; s pravilno dizajniranim uređaj za zavarivanje , dio je pravilno postavljen u trenutku kada se postavi u alat. Prema Američkom društvu za zavarivanje (AWS), primjena krutih uređaja za zavarivanje može smanjiti ukupno vrijeme izrade za 30% do 60% i smanjiti stope prerade povezane sa zavarivanjem na ispod 3% . Razumijevanje točno što su ti uređaji i kako ih učinkovito implementirati premošćuje jaz između prototipa i profitabilne proizvodne linije velike količine. Ovaj sveobuhvatni vodič istražuje inženjerske principe, metodologije dizajna, ekonomska opravdanja i nove tehnologije koje definiraju moderne uređaje za zavarivanje.
Što su uređaji za zavarivanje i zašto su kritični za preciznost?
Naprava za zavarivanje je proizvodni alat izrađen po narudžbi koji fizički osigurava sve komponente sklopa od sila toplinskog širenja i skupljanja, jamčeći da ponovljivost dimenzija konačnog zavara odgovara inženjerskom nacrtu. Fizika zavarivanja topljenjem predstavlja temeljni izazov: rastaljeni čelik se skuplja dok se skrućuje, izvlačeći metal iz oblika. A učvršćenje za zavarivanje tome se suprotstavlja držeći dijelove čvrsto na mjestu. Ne sprječava samo kretanje; često prednapreže materijal ili se prilagođava izračunatom skupljanju. Uključivanjem sustavnog pristupa referenciranju obratka—upotrebom namjenskih lokatora i oslonaca—učvršćenje uklanja ljudska nagađanja. Ovo osigurava da čak i početnik zavarivač može proizvesti sklopove koji su unutar strogih ISO 13920 tolerancija za linearne dimenzije i ravnost. Ekonomski učinak je znatan: studija Instituta za zavarivanje Edison (EWI) otkrila je da pravilno pričvršćivanje može poboljšati učinak prvog prolaza za 40% i smanjiti potrebu za ravnanjem nakon zavarivanja do 70% . U tipičnoj radionici teške izrade, ispravljanje iskrivljenih sklopova nakon zavarivanja može trajati do 30% ukupnih radnih sati proizvodnje , trošak koji se uglavnom eliminira kada se dio pravilno drži od samog početka. Nadalje, dobro dizajnirano učvršćenje omogućuje korištenje većih struja zavarivanja i veće brzine putovanja jer operater ili robot ne moraju zastati kako bi provjerili poravnanje. Rezultat nije samo bolji nego i brži proizvod.
Tri temeljne funkcije: lociranje, stezanje i podupiranje
Svaka učinkovita naprava za zavarivanje obavlja tri mehaničke funkcije o kojima se ne može pregovarati: precizno locira radni komad prema poznatim referentnim točkama, steže dijelove s dovoljnom snagom da se odupre skupljanju zavara i podupire sklop kako bi spriječio savijanje pod djelovanjem gravitacije i topline. Načelo lociranja 3-2-1 industrijski je standard za većinu prizmatičnih dijelova. Šest dodirnih točaka ograničava svih šest stupnjeva slobode: tri točke definiraju primarnu ravninu, dvije točke definiraju sekundarni rub, a jedna točka definira tercijarni graničnik. Prilikom projektiranja pribor za zavarivanje , sila stezanja mora biti usmjerena u ove fiksne lokatore. Potporni elementi, često podesiva vretena ili vijci, sprječavaju savijanje teških čeličnih ploča pri zagrijavanju. Ovaj tri-funkcionalni dizajn osigurava da kada se metal za zavarivanje skupi, povuče učvršćenje umjesto da izobliči dio. Na primjer, u izradi šasije teške opreme, lokatori izrađeni od ojačanog alatnog čelika mogu držati članove okvira unutar ±0,3 mm , dok stezaljke primjenjuju silu od nekoliko kilonewtona kako bi spriječile pomicanje tijekom višeprolaznog zavarivanja. Potrebna sila stezanja nije proizvoljna; mora se izračunati na temelju očekivane sile skupljanja zavara. Kutni zavar s duljinom kraka od 8 mm može generirati veću poprečnu silu skupljanja 10 000 Newtona , a učvršćenje se mora suprotstaviti tome bez deformiranja.
Usporedba ručnog alata, modularnih sustava i automatiziranih ćelija
Odabir sustava učvršćenja za zavarivanje ovisi o obujmu proizvodnje, složenosti dijela i potrebnoj fleksibilnosti; tablica u nastavku uspoređuje ručne, modularne i automatizirane pristupe.
| Značajka | Ručno namjenski uređaji | Modularno (3D) učvršćenje | Automatizirano (hidraulički/pneumatski) |
|---|---|---|---|
| Vrijeme promjene | Visoko (sati) | Vrlo nisko (minute) | Nisko (promjena programa) |
| Prikladnost volumena | Veliki volumen, jedan dio | Nizak do srednji, izrada prototipa | Masovna proizvodnja |
| Početni trošak | Umjereno do visoko | Vrlo nisko | Vrlo visoko |
| Kontrola izobličenja | Izvrsno (kruto) | dobro | Izvrsno (aktivna kontrola) |
Ručna namjenska učvršćenja obično su izrađena od čelične ploče i pričvršćena vijcima za bazu. Nude iznimnu krutost i standard su za tešku izradu. Modularni sustavi koriste rešetkaste ploče i precizne tiple za brzu rekonfiguraciju, što ih čini idealnim za trgovine. Automatizirani uređaji često su integrirani u robotske ćelije za zavarivanje, gdje se pneumatske ili hidraulične stezaljke aktiviraju redom, a senzori provjeravaju prisutnost dijelova. Svaki tip ima posebno mjesto u modernoj proizvodnji, a mnogi veliki pogoni koriste kombinaciju sva tri pristupa.
Projektiranje za toplinsku dinamiku: Kako uređaji kompenziraju skupljanje
Zavareni spoj će se skupljati dok se hladi, a jedan od najsofisticiranijih aspekata dizajna učvršćenja je izračunavanje i sprječavanje ovog kretanja tako da gotovi dio zadovoljava specifikacije bez potrebe za izravnavanjem nakon zavarivanja. Ugljični čelik skuplja se približno 1,0 do 1,5 milimetara po metru duljine zavara u poprečnom smjeru. Napredno pribor za zavarivanje nemojte uvijek zaključati dio savršeno; ponekad koriste "plutajuće" ili "kontrakcijske" blokove. Oni omogućuju metalu da predvidljivo povuče u jednom smjeru dok ga ograničavaju u drugom. Koristeći analizu konačnih elemenata (FEA), inženjeri mogu simulirati temperaturni profil višeprolaznog zavara i precizno postaviti stezaljke u zonama visoke koncentracije naprezanja. Ovaj inženjerski pristup je ono što sprječava zastrašujući efekt "krompirića" u velikim tvorničkim okvirima. Toplinska dinamika samog učvršćenja također zahtijeva razmatranje. Čelično učvršćenje zagrijavano ponovljenim ciklusima zavarivanja proširit će se, a ako se to širenje ne uzme u obzir, položaji lokatora će se pomicati tijekom proizvodne smjene. Vodeno hlađeni uređaji ponekad se koriste u automatiziranim ćelijama s visokim ciklusom rada kako bi se održala stabilna temperatura uređaja, osiguravajući da položaj lokatora ostane konstantan od prvog dijela jutra do zadnjeg dijela poslijepodneva.
Projektiranje za specifične postupke zavarivanja: MIG, TIG, lasersko i točkasto zavarivanje
Sam postupak zavarivanja diktira kritične parametre dizajna učvršćenja, budući da se unos topline, vrijeme ciklusa, stvaranje prskanja i zahtjevi za pristupačnost dramatično razlikuju između MIG, TIG, laserskog i otpornog točkastog zavarivanja. Za MIG zavarivanje s velikim unosom topline, uređaj za zavarivanje moraju biti masivni i uključivati vodeno hlađenje ili bakrene potporne šipke za odvođenje topline i sprječavanje savijanja. TIG zavarivanje, bez prskanja, omogućuje dizajnerima da stezaljke i lokatore postave mnogo bliže spoju bez straha da će se zavariti za radni komad. Uređaji za lasersko zavarivanje zahtijevaju izuzetno niske tolerancije—često ±0,05 mm—jer fokusirana laserska zraka zahtijeva precizno namještanje spojeva gotovo bez razmaka. Kod otpornog točkastog zavarivanja, učvršćenje je sastavni dio električnog kruga; njegovi krakovi i elektrode moraju biti izrađeni od bakrenih legura specifične vodljivosti i moraju biti izolirani od baze kako bi se spriječile lutajuće struje. Razumijevanje ovih ograničenja specifičnih za proces ključno je pri odabiru materijala i određivanju položaja stezaljki za uspješno učvršćenje za zavarivanje .
Integracija Poka-Yoke i zaštite od pogrešaka u dizajn učvršćenja
Dobro dizajnirana naprava za zavarivanje uključuje značajke poka-yoke ili zaštite od pogrešaka koje fizički sprječavaju operatera da neispravno umetne izradak, čime se eliminira glavni izvor nedostataka prije nego što dođe do zavarivanja. Te značajke mogu biti jednostavne poput asimetričnih uzoraka igala koje dopuštaju dijelu da stane samo u jednu orijentaciju ili sofisticirane poput senzora blizine koji otkrivaju nedostaje li komponenta i prekidaju ciklus zavarivanja. U jednom automobilskom dobavljaču prve razine, implementacija je zaštićena od pogrešaka pribor za zavarivanje smanjio stopu kvarova s 1200 dijelova na milijun na ispod 50 dijelova na milijun u roku od šest mjeseci. Poka-jaram dizajn smanjuje oslanjanje na budnost i obuku operatera, čineći kvalitetu funkcijom samog alata. Ovaj pristup sada nalažu mnogi proizvođači originalne opreme u svojim priručnicima o kvaliteti dobavljača, što odražava njegovu dokazanu učinkovitost u proizvodnji velikih količina.
Ekonomsko opravdanje: Izračun povrata investicije za opremu za zavarivanje
Kapitalni izdatak za prilagođeni uređaj za zavarivanje mora biti opravdan jasnim izračunom povrata ulaganja (ROI) koji uzima u obzir izravnu uštedu rada, smanjenu preradu, niže stope otpada i povećanu propusnost koja je rezultat kraćih vremena ciklusa. Tipično namjensko učvršćenje za zavarivanje srednje veličine moglo bi koštati između 5000 dolara i 50 000 dolara projektirati i graditi. Ako ovo učvršćenje smanjuje vrijeme zavarivanja i postavljanja za jedan sklop za 15 minuta, a radionica proizvodi 5000 sklopova godišnje uz potpuno opterećenu stopu rada od 45 USD po satu, godišnja izravna ušteda rada je 56 250 dolara . Dodavanje ušteda od eliminiranog ravnanja i smanjenog potrošnog materijala za zavarivanje često gura razdoblje povrata ispod jedne godine. Čak i za operacije manjeg obujma, poboljšanje kvalitete i mogućnost dobivanja ugovora koji zahtijevaju dokumentiranu kontrolu procesa mogu učiniti ulaganje u uređaj za zavarivanje strateški nužna. Početni trošak se tako amortizira ne samo kroz dijelove koje proizvodi već i kroz poslovne prilike koje omogućuje.
Materijali, toplinska obrada i površinski inženjering za dugovječnost
Budući da su učvršćenja podložna velikim opterećenjima, prskanju i stalnoj abraziji, njihov vijek trajanja izravno ovisi o vrsti čelika, toplinskoj obradi i površinskom otvrdnuću kontaktnih točaka. Uobičajene osnovne ploče izrađene su od vruće valjanog čelika A36 ili normaliziranog čelika S355. Za lociranje klinova i stezaljki koje su otporne na habanje, materijali poput D2 alatnog čelika ili 4140 legiranog čelika, ojačani na 55–60 HRC , standardni su. U robotskim ćelijama gdje je električna vodljivost ključna za luk, bakrene potporne šipke integrirane u uređaj za zavarivanje imaju dvostruku svrhu: odvode toplinu iz zone zavarivanja i štite čelični alat od izravnog zračenja luka. Završna obrada površine lokatora također je važna: brušena površina s hrapavošću od Ra 0,8 do 1,6 mikrona osigurava pouzdan kontakt bez habanja površina spojenih dijelova. Za ekstremna okruženja kao što je izrada nehrđajućeg čelika, gdje sama naprava mora biti otporna na koroziju, stupnjevi poput nehrđajućeg čelika 316L navedeni su za tijelo naprave i sve kontaktne površine.
Integracija učvršćenja s robotskim i automatiziranim sustavima za zavarivanje
Prava snaga uređaja za zavarivanje ostvaruje se kada je uparen s robotskom rukom ili namjenskim automatskim zavarivačem, omogućujući proizvodnju bez svjetla i dosljednu kvalitetu 24 sata dnevno. U takvim stanicama, uređaj za zavarivanje postaje više od statične naprave za držanje; aktivan je sudionik proizvodnog slijeda. Senzori potvrđuju da je dio pravilno napunjen, pneumatske stezaljke zahvaćaju programiranim redoslijedom, a robot prima signal za početak ciklusa zavarivanja. Pozicioneri glave i zadnjeg dijela uobičajene su naprave za cilindrične dijelove, omogućujući robotu zavarivanje u ravnom položaju dok naprava okreće obradak. Za složene odljevke, učvršćenje može uključivati više osi rotacije kako bi se robotu omogućio pristup svakom zglobu. Prema Međunarodnoj federaciji robotike, broj industrijskih robota koji se koriste za zavarivanje porastao je za više od 50% u posljednjih pet godina , s opremom koja je neophodna nadopuna ovom hardveru. Sučelje između kontrolera robota i učvršćenja sve je sofisticiranije: robot može provjeriti status stezaljke, prilagoditi parametre zavarivanja na temelju otkrivenih varijacija dijelova, pa čak i signalizirati operateru kada se komponenta učvršćenja približi granici istrošenosti.
Uloga aditivne proizvodnje i 3D ispisa u proizvodnji armatura
Aditivna proizvodnja brzo mijenja način na koji se proizvodi oprema za zavarivanje, omogućujući inženjerima stvaranje složenih, konformnih kanala za hlađenje, laganih struktura i prilagođenih geometrija lokatora koje je nemoguće postići tradicionalnom strojnom obradom. Metalni 3D ispis, korištenjem materijala kao što su maraging čelik ili Inconel, omogućuje izradu komponenti učvršćenja s integriranim rashladnim prolazima koji prate konturu zavarenog spoja. Ovo ciljano hlađenje dramatično smanjuje vrijeme ciklusa u operacijama velikog volumena. Češće se polimerni 3D ispis koristi za proizvodnju prototipova lokatora, šablona za rukovanje i mekih čeljusti za robotske hvataljke u roku od nekoliko sati, umjesto dana ili tjedana potrebnih za strojno obrađene metalne dijelove. Iako ove polimerne komponente nisu prikladne za izravno izlaganje električnom luku, izvrsne su za držanje dijelova dalje od zone zavarivanja. Sposobnost brzog ponavljanja dizajna učvršćenja korištenjem 3D ispisanih prototipova sažima vremenski okvir razvoja i smanjuje troškove eksperimentiranja, čineći optimizirano pribor za zavarivanje dostupni malim i srednjim poduzećima.
Mjeriteljstvo i validacija: osiguravanje predviđene točnosti uređaja
Prije nego što novi uređaj za zavarivanje uđe u proizvodnju, mora se validirati korištenjem koordinatnih mjernih strojeva (CMM), laserskih uređaja za praćenje ili fotogrametrije kako bi se osiguralo da sve točke lociranja, površine stezaljki i referentne površine budu unutar specificirane tolerancije položaja, koja je obično ±0,1 mm ili manja. Ova provjera valjanosti nije jednokratni događaj. Dokumentirani raspored kalibracije, korištenjem kalibriranog glavnog dijela ili izravnog mjerenja, ključan je za trajno osiguranje kvalitete. U zrakoplovnoj industriji zahtjevi AS9100 nalažu da se sav proizvodni alat pregledava u određenim intervalima. Kada učvršćenje izađe iz tolerancije, ponovno se obrađuje ili se zamjenjuju njegovi istrošeni dijelovi. Ovaj disciplinirani pristup mjeriteljstvu osigurava da uređaj za zavarivanje nastavlja proizvoditi usklađene dijelove tijekom cijelog svog radnog vijeka.
Uobičajene prakse održavanja, kalibracije i dugoročne njege
Čak i najrobusniji uređaj za zavarivanje postupno će izgubiti točnost ako se redovito ne čisti i kalibrira, posebno u okruženjima visoke proizvodnje gdje su nakupljanje prskanja i trošenje stezaljki stalni problemi. Plan preventivnog održavanja trebao bi uključivati svakodnevno čišćenje površina lokatora radi uklanjanja prskanja i krhotina, korištenjem mjedenih strugala i sprejeva protiv prskanja. Potrebna je tjedna kontrola sila stezanja moment ključem ili manometrom kako bi se osiguralo da zadovoljavaju specifikacije. Mjesečna provjera dimenzija pomoću CMM-a ili laserskog uređaja za praćenje potvrđuje da su locirane točke učvršćenja još uvijek unutar predviđenih položaja. Godišnja obnova ili zamjena potrošnih dijelova kao što su klinovi za lociranje, čahure i stezne podloge standardna je praksa. Zanemarivanje ovih zadataka održavanja može dovesti do postupnog pomicanja dimenzija dijelova, što u konačnici uzrokuje kvarove na terenu ili zaustavljanje proizvodne trake. Trošak jednog odbijanja kupca zbog zavarenih spojeva izvan tolerancije može premašiti cjelokupni godišnji proračun za održavanje trgovine armaturama.
Često postavljana pitanja o uređajima za zavarivanje
Mogu li koristiti jedno učvršćenje i za spajanje i za potpuno zavarivanje?
Ovisi o unosu topline. Za robotske procese ili procese s visokom toplinom, ponekad je bolje imati namjenski učvršćivač za spajanje koji je lakši i brži, nakon čega slijedi teži uređaj za zavarivanje za završne prolaze. Ako se isti učvršćivač koristi za oba, spojni zavari mogu lokalno deformirati stezne točke, uzrokujući neusklađenost cijelog zavara. Dodatno toplinsko naprezanje od završnog zavara također može uzrokovati gubitak kalibracije učvršćenja tijekom vremena.
Kako mogu zaštititi lokatore učvršćenja od prskanja zavara?
Prskanje se ne lijepi dobro za mjed ili bakar, pa se lokatori u blizini luka često izrađuju od tih materijala ili oblažu keramičkim sprejom protiv prskanja. Redoviti ciklusi čišćenja također su bitni; čak i najbolji pribor za zavarivanje izgubit će točnost ako se kuglice prskanja nakupe na referentnim površinama. Neki vrhunski sustavi uključuju automatske zračne mlaznice koje ispuhuju lokatore između ciklusa.
Koja je tipična točnost koju uređaj za zavarivanje mora imati?
Za izradu teške opreme, linearne tolerancije od ±0,5 mm su česti. Za automobilske sklopove od metalnog lima, samo učvršćenje se često strojno obrađuje prema tolerancijama od ±0,05 mm do ±0,1 mm tako da završni dio, nakon uračunavanja opruge, savršeno pristaje u karoseriju vozila. Zahtijevana točnost učvršćenja uvijek je manja od željene tolerancije dijela, obično za faktor dva ili više.
Kako mogu izabrati između trajnog namjenskog učvršćenja i modularnog sustava?
Odluka ovisi o obujmu proizvodnje i raznolikosti dijelova. Ako proizvodite tisuće identičnih dijelova godišnje, trajno posvećeno uređaj za zavarivanje je dugoročno najisplativiji. Ako vaša radionica rukuje mnogo različitih dijelova u malim serijama, modularni sustav nudi fleksibilnost za rekonfiguraciju alata za svaki posao. Mnoge trgovine koriste hibridni pristup: namjensko učvršćenje za najprodavanije proizvode i modularni sustav za rad na prototipovima i male narudžbe.
Ulaganje u dobro projektirano pribor za zavarivanje nije trošak; to je strateška odluka koja izravno utječe na konačni rezultat. Uklanjanjem nagađanja o dotjerivanju, ublažavanjem toplinske distorzije i omogućavanjem prijelaza s ručne izrade na automatiziranu ponovljivost, ovi alati postavljaju temelj za skalabilnu, visokokvalitetnu proizvodnju. Od početnog dizajna do svakodnevnog održavanja, pažnja posvećena detaljima u svakoj fazi osigurava da učvršćenje ostane pouzdan, precizan temelj za desetljeća proizvodnje.