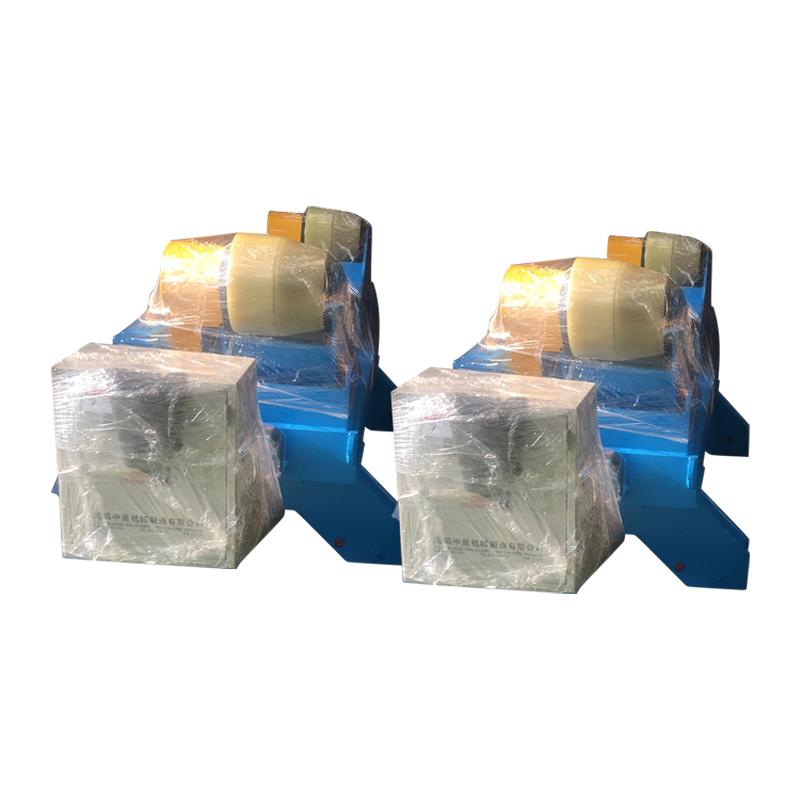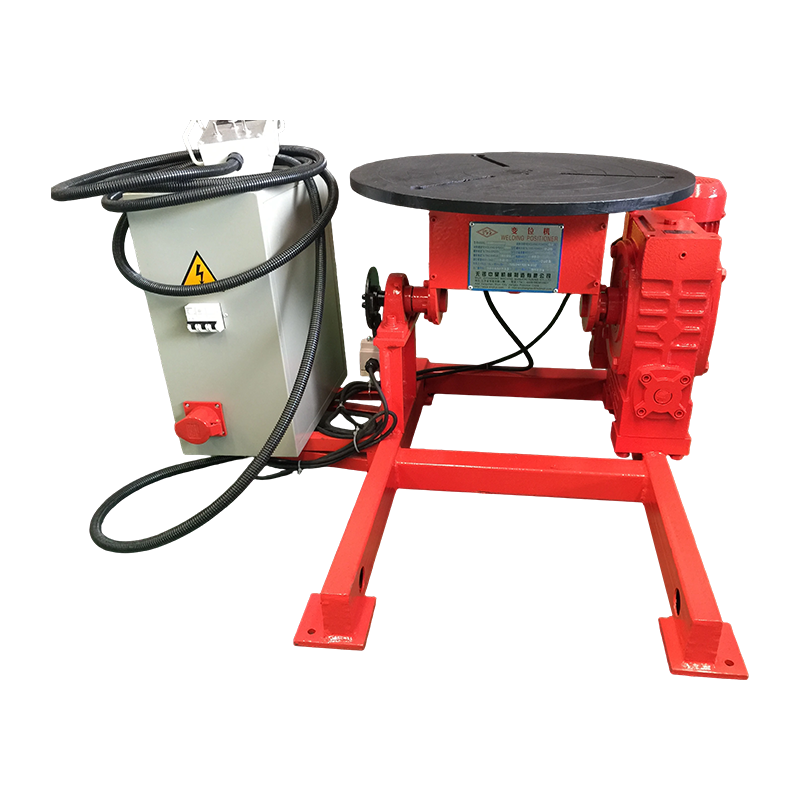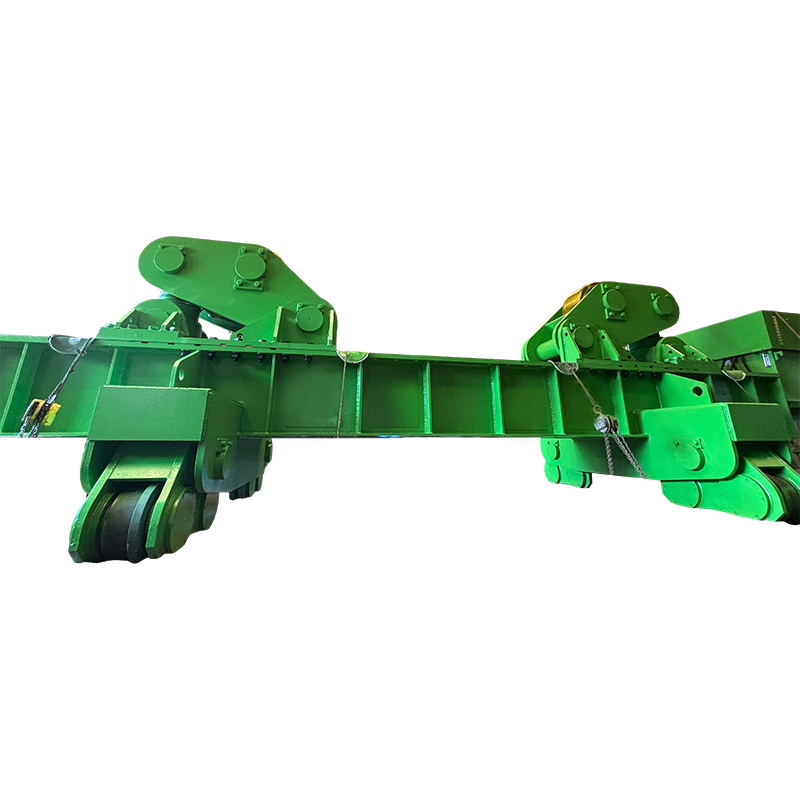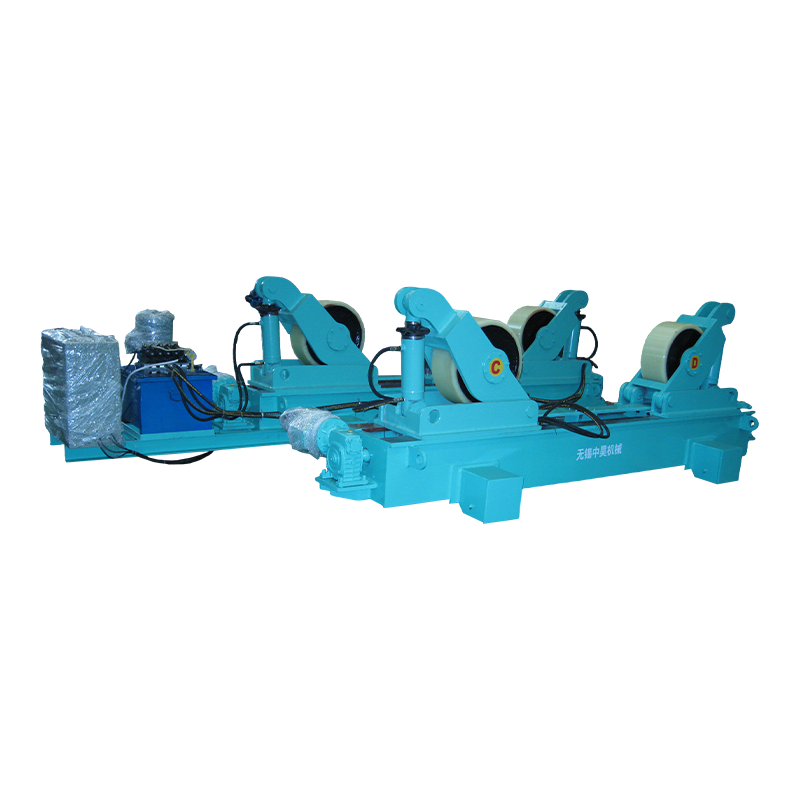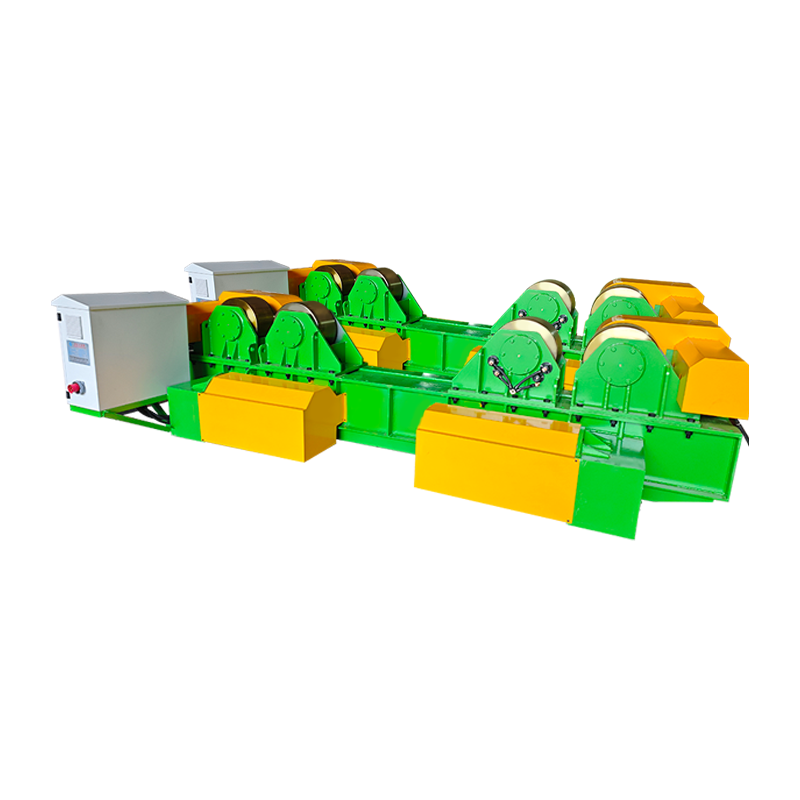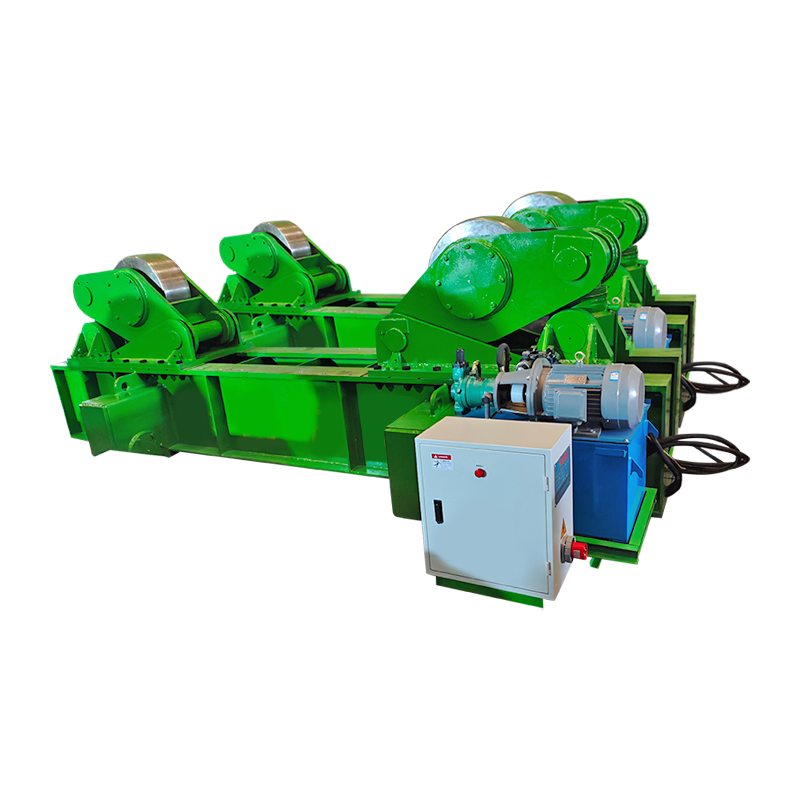
A rotator za zavarivanje cijevi okreće cilindrične izratke pod plamenikom za zavarivanje, automatski održavajući idealnu brzinu kretanja za svaki prolaz. Ova pojedinačna nadogradnja može pomaknuti vrijeme uključenja luka s ispod 20% na više od 60% i povećati stope taloženja do 300%, prema istraživanju produktivnosti koje je 2023. provelo Udruženje proizvođača i proizvođača. Trgovine koje usvoje pogonsku rotaciju dosljedno prijavljuju manje kvarova, manje prerade i brzi povrat ulaganja.
Otključavanje brzine i dosljednosti s rotatorom za zavarivanje cijevi
Korištenje rotatora za zavarivanje cijevi skraćuje vrijeme ciklusa automatiziranjem rotacije, omogućujući kontinuirano višeprolazno zavarivanje bez premještanja operatera. Kod ručnog valjanja cijevi, zavarivač se često zaustavlja svakih nekoliko minuta kako bi premjestio radni komad, što fragmentira luk i smanjuje stvarno vrijeme zavarivanja. Podaci iz Priručnika za zavarivanje Američkog društva za zavarivanje pokazuju da ručno okretanje obično ograničava vrijeme paljenja luka na 15-25% sati smjene. Kada je a rotator za zavarivanje cijevi preuzima, vrijeme uključivanja luka redovito premašuje 60%, što znači da se više metala za zavarivanje taloži po smjeni bez povećanja radnih sati.
Utjecaj na brzinu putovanja jednako je mjerljiv. Standardni 12-inčni raspored cijevi 40 koji zahtijeva 35 minuta ručnog valjanja može se dovršiti za otprilike 12 minuta s rotatorom postavljenim na 250 mm/min. Tijekom tjedan dana proizvodnje u dvije smjene, ta se razlika prevodi u stotine dodatnih završenih spojeva. Ove su brojke u skladu s usporednim izvješćem Udruge proizvođača i proizvođača za 2023., koje je pokazalo da trgovine plovila srednje veličine koriste rotatori za zavarivanje poboljšana ukupna učinkovitost opreme za 28% unutar prvog kvartala implementacije.
Usklađivanje nosivosti i promjera cijevi: izravna usporedba
Nosivost izravno određuje koje poslove rotator može obaviti, a prekoračenje ove granice dovodi do pregorevanja motora ili prekomjernog radijalnog odstupanja. Svaki rotator za zavarivanje cijevi dizajniran je oko specifičnog raspona težine i omotnice promjera. Jedinica za 1 tonu može rukovati cijevima od 2 do 12 inča, dok set od 20 tona može rukovati posudama promjera preko 60 inča. Odabirom rotatora s najmanje 25% viška kapaciteta iznad najtežeg planiranog obratka produljuje se radni vijek i čuva točnost rotacije.
| Nosivost (tona) | Tipični raspon promjera cijevi (inči) | Snaga motora (kW) | Maksimalna brzina rotacije (in/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 (prikaz, stručni). | 1.1 | 300 |
| 10 | 12 – 48 (prikaz, stručni). | 2.2 | 380 |
| 20 | 24 – 72 (prikaz, stručni). | 3.7 | 450 |
A rotator za zavarivanje cijevi ocijenjeno za 5 tona može podnijeti 36-inčnu cijev s debljinom stjenke od 0,5 inča, pod uvjetom da težina izratka ne prelazi 10 000 lb. Prekoračenje ograničenja opterećenja uzrokuje klizanje između pogonskih valjaka i površine cijevi, što rezultira neravnomjernom brzinom rotacije i defektima zavara kao što su raspoređeni profili zrna. Mnogi proizvođači drže jedinicu od 1 tone za cijevi malog promjera i zaseban set od 10 tona za tlačne posude kako bi se izbjeglo preopterećenje.
Samoporavnavajući naspram konvencionalnih rotatora: koji dizajn odgovara vašem tijeku rada
Samoporavnavajući rotatori automatski kompenziraju varijacije promjera, smanjujući vrijeme postavljanja do 50% u proizvodnji mješovitih serija. Konvencionalan rotator za zavarivanje cijevi koristi fiksne pomoćne kotače čiji se razmak mora ručno podesiti za svaki promjer cijevi. Nasuprot tome, samoporavnavajući model okreće kolica s valjcima tako da se prilagođavaju radnom komadu čim se spusti na svoje mjesto. Ova mehanička prilagodba eliminira potrebu za pozicioniranjem metodom pokušaja i pogreške.
Konvencionalni rotator s fiksnim valjkom
- Niži troškovi nabave, obično 20-30% niži od samoporavnajuće jedinice
- Za svaku promjenu promjera potrebno je ručno podešavanje
- Idealno za duge serije identičnih kolutova cijevi
- Jednostavniji postupak zamjene valjaka
- Teži osnovni okvir često podnosi grublje rukovanje
Samoporavnavajući rotator za zavarivanje cijevi
- Automatski zahvaća cijevi od 2” do maksimalnog promjera
- Postavljanje traje nekoliko sekundi, skraćujući vrijeme prebacivanja za pola
- Konzistentan kontakt s valjkom smanjuje odstupanje ispod 0,02 inča
- Dobro se ponaša u proizvodnji s velikom količinom miješanja i malom količinom
- Veća početna investicija, ali ROI unutar 6-8 mjeseci u tipičnim trgovinama za zapošljavanje
U usporednoj vremenskoj studiji u šest proizvodnih pogona, samoporavnavajući rotator za zavarivanje cijevi uštedio je prosječno 11 minuta po postavci pri prebacivanju između cijevi od 8 inča i 20 inča. Preko 50 izmjena tjedno, to ušteđeno vrijeme iznosi više od 9 sati dodatne raspoloživosti za uključivanje luka, dovoljno za zavarivanje dodatnih 15-20 spojeva srednjeg promjera.
Poboljšanje kvalitete zavara: Smanjenje grešaka dosljednom rotacijom
Ravnomjerna rotacija značajno smanjuje nedostatke zavara kao što su nedostatak fuzije i podrezivanja, a studije pokazuju do 40% smanjenje stope prerade. Kada je a rotator za zavarivanje cijevi održava konstantnu površinsku brzinu, luk zavarivanja ostaje na prednjem rubu lokve bez naglih ubrzanja ili usporavanja. Ova stabilnost sprječava hladno preklapanje, nekonzistentno prodiranje i kratere zaustavljanja i pokretanja koji se pojavljuju tijekom ručnog premještanja.
Tehnički dokument iz 2022. objavljen u časopisu Welding Journal dokumentirao je stope prerade na 1200 obodnih spojeva cijevi. Spojevi zavareni s pogonom rotator za zavarivanje cijevi pokazao je stopu grešaka od 3,4%, u usporedbi s 5,8% za ručno tokarene spojeve. Smanjenje od 40% prevedeno je izravno u niže troškove brušenja, dubljenja i ponovne inspekcije, čime se štedi približno 18 USD po spoju u okruženju s potpuno opterećenim radnim vremenom od 65 USD po satu.
Unos topline također postaje ravnomjerniji. Kod ručnog okretanja zavarivači često zastanu kako bi prilagodili položaj, uzrokujući nakupljanje topline i potencijalno mijenjajući svojstva zone pod utjecajem topline. Prolaz pokretan rotatorom održava međuprolaznu temperaturu unutar prozora od ±25°F, što pomaže u održavanju vrijednosti žilavosti Charpy V-zareza koje zahtijeva ASME B31.3. Konzistentnost na ovoj razini izuzetno je teško postići okretanjem ruku.
Integracija rotatora za zavarivanje cijevi u automatizirane ćelije
Uparivanje rotatora za zavarivanje cijevi s manipulatorom stupova i nosača stvara potpuno automatiziranu obodnu stanicu za zavarivanje, smanjujući izravne troškove rada do 60% prema studijama slučaja u industriji. Rotator upravlja rotacijom dok manipulator postavlja glavu za zavarivanje pod optimalnim izbočenjem i kutom. Zajedno omogućuju jednom operateru da nadgleda više stanica istovremeno.
Tipični automatizirani raspored ćelija postavlja 10 tona rotator za zavarivanje cijevi između dva seta pomoćnih ležajeva, sa stupom manipulatora koji napaja glavu za elektrolučno zavarivanje odozgo. Nakon što operater napuni cijev i pokrene slijed, rotator se okreće unaprijed zadanom brzinom, manipulator održava fiksni pomak, a cijeli spoj je zavaren u jednom neprekinutom ciklusu. Podaci iz pogona za tešku proizvodnju u Rotterdamu pokazali su da je ova konfiguracija podigla dnevnu izlaznu snagu spojeva sa 14 na 38 na dijelovima tornja za vjetar od 48 inča, istovremeno smanjujući pogreške povezane s umorom zavarivača na gotovo nulu.
Čak i bez potpune automatizacije, a rotator za zavarivanje opremljen digitalnim tahometrom i daljinskim privjeskom omogućuje zavarivaču precizno podešavanje brzine sa sigurne udaljenosti. Pokazalo se da ova jednostavna nadogradnja poboljšava rezultate izgleda zavara za 22% u revizijama kupaca, jer operater može reagirati na ponašanje lokve bez narušavanja stabilnosti luka.
Sigurnost i ergonomske prednosti
Uklanjanje ručnog motanja cijevi smanjuje ozljede mišićno-koštanog sustava do 70% i sprječava nesreće s točkama priklještenja. Ručno okretanje teške cijevi pomoću lančanog ključa ili rukom stvara ekstremno opterećenje za ramena, leđa i zapešća. Dnevnici ozljeda Uprave za sigurnost i zdravlje na radu (OSHA) pokazuju da rukovanje cijevima i njihovo pozicioniranje čini približno 18% zabilježenih uganuća i istegnuća u radionicama za izradu konstrukcija. Predstavljamo a rotator za zavarivanje cijevi u potpunosti uklanja potrebu za tim fizičkim naporom.
Nadalje, rotator drži operatera izvan neposredne zone kotrljanja. Kod ručnih metoda, radnici često stoje u blizini rotirajućih priveznica ili lanaca, stvarajući rizik od uklještenja. s a rotator za zavarivanje cijevi , pogonski i pomoćni valjci su zaštićeni, a operater kontrolira kretanje pomoću sigurnosne sklopke koja odmah zaustavlja rotaciju kada se otpusti. U kombinaciji s odgovarajućim postupcima zaključavanja/označavanja, ove su značajke doprinijele smanjenju ozljeda ruku koje se mogu zabilježiti za 55% tijekom dvogodišnjeg razdoblja u trgovini tlačnih posuda u Teksasu, kao što je navedeno u internom sigurnosnom pregledu trgovine.
Prakse održavanja koje produljuju vijek trajanja rotatora
Rutinski pregled pogonskih valjaka i podmazivanja ležajeva može udvostručiti servisni interval rotatora za zavarivanje cijevi. Čak i robusni rotatori pate od postupnog trošenja, ali disciplinirani raspored održavanja održava preciznost rotacije i sprječava skupe zastoje. Sljedeći koraci, izvučeni iz priručnika za servisiranje opreme, daju najveći učinak.
- Tjedno pregledajte površine valjaka. Istrošeni ili izdubljeni poliuretanski valjci uzrokuju vibracije i curenje. Zamijenite valjke kada kontaktna površina pokaže ravne mrlje šire od 4 mm.
- Podmažite pogonske ležajeve svakih 200 radnih sati. Upotrijebite EP2 mast na bazi litija i pročišćavajte staru mast kroz priključak dok ne izađe čista mast. Kontaminirano mazivo vodeći je uzrok prijevremenog kvara ležaja u rotator za zavarivanje pogoni.
- Provjerite usklađenost između sklopova pogona i pomoćnog kotača. Neusklađenost za više od 1/16 inča po stopi duljine cijevi stvara bočne sile koje preopterećuju ležajeve i smanjuju učinkovitost motora. Alati za lasersko poravnanje to mogu provjeriti za manje od deset minuta.
- Mjesečno čistite električne ormare. Dim od zavarivanja i prašina od brušenja infiltriraju se u VFD kućišta, uzrokujući pregrijavanje. Čisto ispuhivanje komprimiranim zrakom i zamjena filtera održavaju dosljednu kontrolu brzine.
- Povremeno bilježite potrošnju pojačala. Naglo povećanje struje motora obično ukazuje na zaglavljivanje valjka ili kvar ležaja. Postavite osnovnu vrijednost pri instalaciji i označite svaki porast iznad 15% za istraživanje.
Trgovine koje slijede ove korake izvještavaju o prosječnom servisnom intervalu bez problema od 18 do 24 mjeseca za svoje rotator za zavarivanje cijevis , u usporedbi s 9–12 mjeseci u objektima koji obavljaju samo reaktivne popravke. Razlika je često jednaka jednoj velikoj rekonstrukciji manje godišnje, čime se štedi 3000–7000 USD na dijelovima i radu.
Često postavljana pitanja o rotatorima za zavarivanje cijevi
Za što se koristi rotator za zavarivanje cijevi?
A rotator za zavarivanje cijevi koristi se za okretanje cilindričnih izradaka—kao što su cijevi, tlačne posude i dijelovi tornjeva za vjetar—kontroliranom brzinom tijekom zavarivanja. Drži obradak na pogonskim valjcima tako da zavarivač ili automatizirani plamenik mogu kontinuirano taložiti dodatni metal po obodu bez zaustavljanja radi ponovnog pozicioniranja.
Kako odabrati pravi kapacitet rotatora za zavarivanje cijevi?
Odaberite a rotator za zavarivanje cijevi s opterećenjem najmanje 25% većim od najtežeg sklopa koji planirate zavarivati. Također provjerite minimalni i maksimalni raspon promjera: valjci moraju imati čvrst kontakt bez da cijev bude prenisko u postolju. Jedinica koja je premala će skliznuti; onaj koji je prevelik troši energiju i kapital.
Može li rotator za zavarivanje cijevi obraditi izratke koji nisu okrugli?
Standard rotator za zavarivanje cijevi je dizajniran za cilindrične dijelove. Kvadratni ili pravokutni oblici uzrokuju neravnomjeran kontakt valjka i vibracije. Za komponente koje nisu okrugle, pozicioner s prednjom pločom ili višeosni manipulator je bolji izbor. Neki samoporavnavajući rotatori mogu prilagoditi blagu ovalnost, ali najbolji rezultati zahtijevaju okruglost unutar 1% nominalnog promjera.
Koje održavanje sprječava fluktuacije brzine?
Fluktuacija brzine u a rotator za zavarivanje obično dolazi do istrošenih valjaka, nedovoljnog podmazivanja ili odstupanja VFD parametara. Redovito čišćenje površine valjka, podmazivanje ležajeva svakih 200 sati i ponovno podešavanje PID postavki pogona eliminiraju većinu nedosljednosti brzine. Ako fluktuacija potraje, provjerite postoji li električni šum na spojnici kodera i oklopu kabela motora.