Zavarivanje nehrđajućeg čelika na ugljični čelik uobičajen je, ali tehnički zahtjevan zadatak spajanja. Pouzdan put je jednostavan: odaberite prekomjerno legirano austenitno punilo kao što je ER309L, upotrijebite postupak s malim unosom topline i spriječite kontaminaciju željezom sa strane ugljičnog čelika. U praksi, ove tri odluke eliminiraju većinu pukotina, pretjeranu tvrdoću i preuranjene kvarove od korozije.
Unatoč uočenim poteškoćama, različiti metalni spojevi između nehrđajućeg i ugljičnog čelika pojavljuju se u kemijskim postrojenjima, prehrambenim linijama, sustavima za pročišćavanje vode i čeličnim konstrukcijama. Ključno je ne razmišljati o tome kao o zavarivanju dva slična materijala; to je kontrolirani proces upravljanja legiranjem i razrjeđivanjem.
Zašto je zavarivanje nehrđajućeg u ugljični čelik drugačije
Osnovni problem je što se ugljični čelik i nehrđajući čelik razlikuju u kemijskom sastavu, toplinskom širenju i mehaničkom odgovoru. Ugljik migrira iz ugljičnog čelika u zonu zavara tijekom zagrijavanja, što može stvoriti tvrdu, lomljivu traku martenzita na liniji taljenja i omekšani deugljičeni sloj na strani ugljičnog čelika. Austenitni nehrđajući čelik također se širi oko 50 posto više od ugljičnog čelika, tako da spoj razvija značajno zaostalo naprezanje nakon hlađenja. U isto vrijeme, razrjeđivanje od osnovnog metala ugljičnog čelika smanjuje sadržaj kroma i nikla u zavarenom talogu. Ako dodatni metal nije prekomjerno legiran, gotovi zavar može imati slabu otpornost na koroziju ili nisku žilavost.
- Migracija ugljika uzrokuje lokaliziranu tvrdoću i krtost.
- Neusklađenost toplinske ekspanzije povećava zaostalo naprezanje i rizik od izobličenja.
- Razrjeđivanje zavara mijenja kemiju nataloženog metala.
- Kontaminacija željezom na nehrđajućoj strani može kasnije izazvati stvaranje hrđe.
Odabir pravog metala za punjenje
Kratak odgovor je koristiti 309L ili 309Mo za većinu spojeva od nehrđajućeg čelika do ugljičnog čelika. Ova legura daje dovoljno visok udio kroma i nikla da tolerira razrjeđivanje od ugljičnog čelika i još uvijek ostavlja austenitnu strukturu zavara s dobrom otpornošću na koroziju. 308L, koji je dizajniran za spajanje nehrđajućeg čelika 304 sam sa sobom, nema te dodatne rezerve legure i ne preporučuje se za različite spojeve.
| Punilo | Najbolje korišteno za | Ključne karakteristike | Važno razmatranje |
|---|---|---|---|
| 308L | Spajanje nehrđajućeg čelika 304 na sebe | Visoka korozijska i estetska obrada | Nema dovoljno Cr/Ni za visoko razrjeđivanje; može stvarati martenzit |
| 309L / 309Mo | Zavarivanje nehrđajućeg na ugljični čelik | Dobra tolerancija razrjeđivanja; otporan na otvrdljive strukture | Prvi izbor za većinu uslužnih okruženja |
| 316L | Spajanje 316 aplikacija od nehrđajućeg čelika ili više rupičastih | Molibden povećava otpornost na piting | Još uvijek nije prikladno za razrjeđivanje ugljičnog čelika; umjesto toga koristite 309Mo |
| 312 | Jake različite i teško zavarljive kombinacije | Visok sadržaj ferita, otporan na pucanje | Veća čvrstoća, ali niža duktilnost; zahtijeva mali unos topline |
| ERNiCr-3 | Rad na visokim temperaturama i toplinski ciklus | Neusklađenost niske toplinske ekspanzije na bazi nikla | Viši trošak; izvrsna otpornost na pucanje uslijed zamora |
Za rad na povišenim temperaturama ili u teškim ciklusima, dodaci na bazi nikla kao što je ERNiCr-3 bolji su izbor od 309L. Metal za zavarivanje bogat niklom bolje se odupire migraciji ugljika i ima koeficijent rastezanja bliži koeficijentu ugljičnog čelika, što smanjuje toplinski zamor. Za opće primjene, međutim, 309L je dokazana, isplativa opcija.
Najbolji postupci zavarivanja za različite spojeve
GTAW je najbolji postupak za kritične radove od nehrđajućeg do ugljičnog čelika, ali GMAW, FCAW i SAW mogu proizvesti prihvatljive zavare s pravim parametrima. Kontrolni čimbenici su unos topline, zaštitni plin i brzina putovanja.
- GTAW (TIG): najbolje za cijevi tankih stijenki i korijenske prolaze jer daje preciznu kontrolu topline i nisko taloženje. Koristite šipku za punjenje od ER309L i argon ili argon-helij zaštitu.
- GMAW (MIG): najbolje za proizvodnju srednje debljine. Koristite pulsni sprej ili prijenos kratkog spoja kako biste ograničili unos topline. Uobičajen je zaštitni plin argon s 2–5% CO2; izbjegavajte 100% CO2.
- FCAW: Dobar za debele ploče i popravke na terenu. Koristite žicu E309LT1-1 i mješovitu zaštitu od argona/CO2 za ravne i horizontalne varove. Troska se mora ukloniti između prolaza.
- SAW: Učinkovito za duge uzdužne šavove na velikim spremnicima ili posudama pod pritiskom. Upotrijebite žicu 309L i neutralni ili kromom uravnoteženi tok. Bitna je pažljiva kontrola topline.
Priprema fuga i čistoća
Čista, pravilno pripremljena fuga pola je uspjeha. Prljavština, masnoća, kamenac i prašina od brušenja ugljičnog čelika mogu uzrokovati poroznost i mrlje od hrđe na nehrđajućoj strani. Koristite namjenske četke i alate od nehrđajućeg čelika i nikada ne koristite četku koja je dodirnula ugljični čelik.
- Izbrusite ili strojno obradite spojne površine do sjajnog metala neposredno prije zavarivanja.
- Odmastite obje strane acetonom ili otapalom namijenjenim za pripremu zavarivanja.
- Za sučeoni spoj u ploči, koristite jednostruki V utor s uključenim kutom od 60-70 stupnjeva i korijenskom površinom od 1-2 mm.
- Prilikom zavarivanja korijenskog prolaza, koristite potpornu šipku ili pročistite stražnju stranu argonom kako biste spriječili oksidaciju.
- Držite stranu ugljičnog čelika i stranu od nehrđajućeg čelika odvojene tijekom postavljanja; koristite zasebne stezaljke ako je moguće.
Upravljanje predgrijavanjem, međuprolaznom temperaturom i unosom topline
Upravljanje toplinom najvažnija je varijabla nakon odabira punila. Prethodno zagrijavanje nije potrebno za većinu spojeva, ali ako je dio debeo ili je spoj jako ograničen, prihvatljivo je maksimalno prethodno zagrijavanje od 100°C. Više predgrijavanja ubrzava migraciju ugljika i proizvodi deblju traku martenzita. Temperatura međuprolaza trebala bi ostati ispod 150°C, a zavar bi trebao biti izgrađen s pletenim perlama, a ne širokim tkanjem.
| Proces | Trenutni | Napon | Brzina putovanja | Unos topline (približno) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (puls) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220-280 A | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Korisno pravilo je da unos topline bude što je moguće niži, a da se ne izazove nedostatak fuzije. Koristite kratke prolaze i pustite spoj da se ohladi između prolaza kada temperatura među prolazima poraste.
Pozicioniranje i automatizacija za pouzdane zavare
Postavljanje izratka u najpovoljniju orijentaciju i korištenje mehaničke kontrole brzine kretanja dramatično će smanjiti nedostatke kod zavarivanja različitih metala. Jednostavno ručno zavarivanje može funkcionirati, ali rotiranje spoja u ravni položaj daleko je pouzdanije.
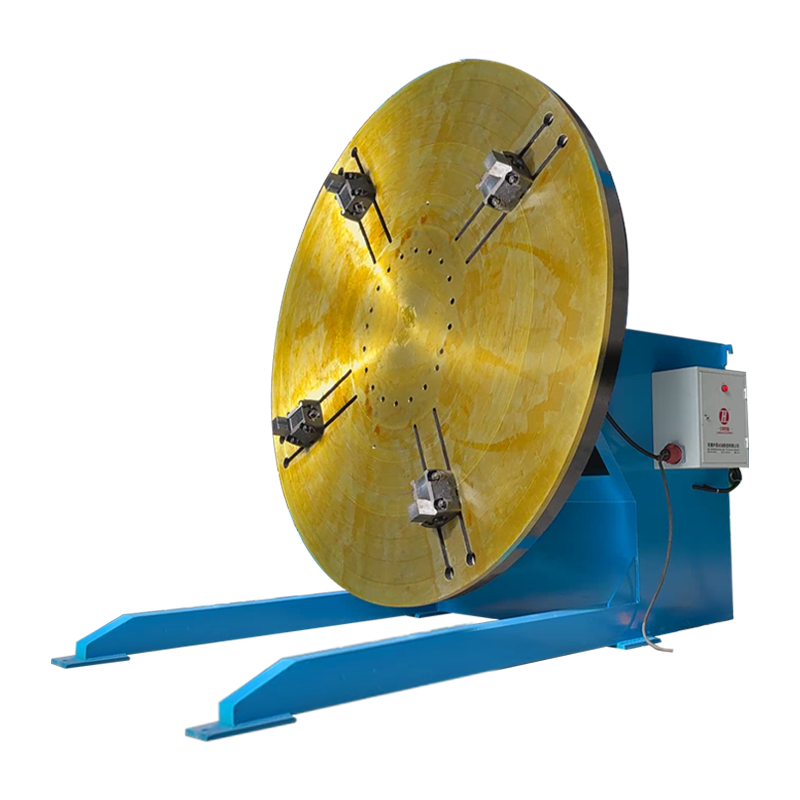
Za sklopove i priključke malog provrta, pozicioner za zavarivanje može postaviti spoj pod pogodnim kutom i rotirati rad dok zavarivač drži plamenik mirnim.
 1-tonski konvencionalni pozicioner za zavarivanje za male sklopove Ovaj konvencionalni pozicioner za zavarivanje ima nazivni kapacitet od 1 tone i okreće sklopove s malim provrtom do pogodnih kutova, omogućujući zavarivačima da drže gorionik stabilnim i postignu dosljedno pozicioniranje spojeva. Pogledajte proizvod →
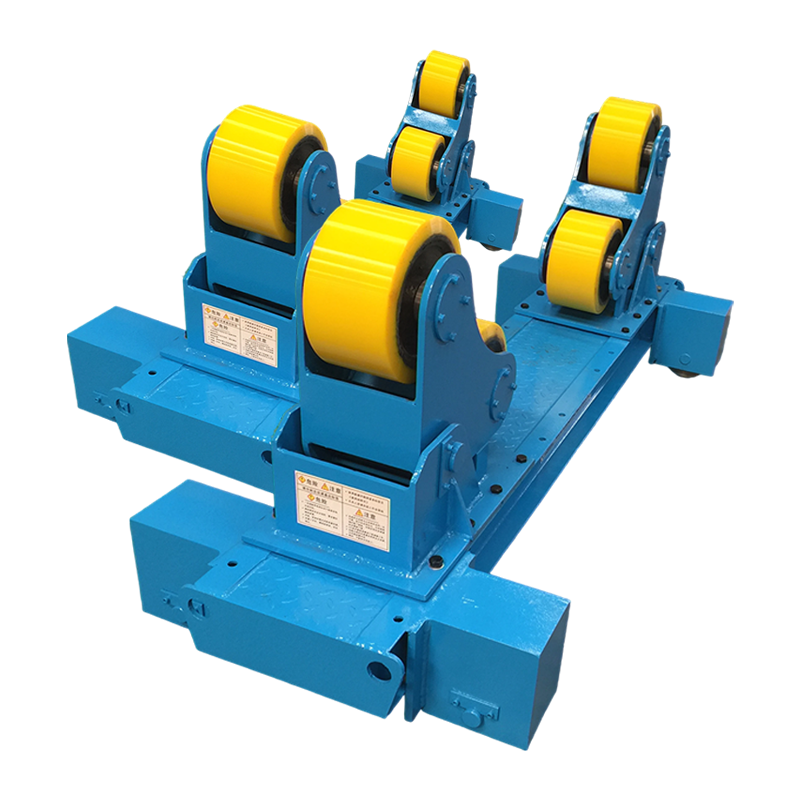
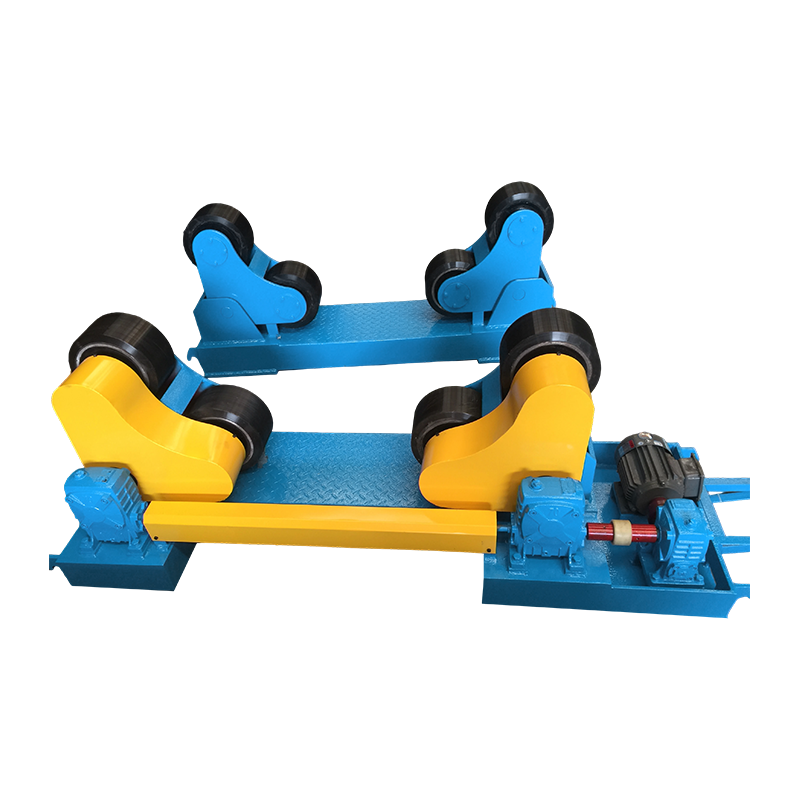
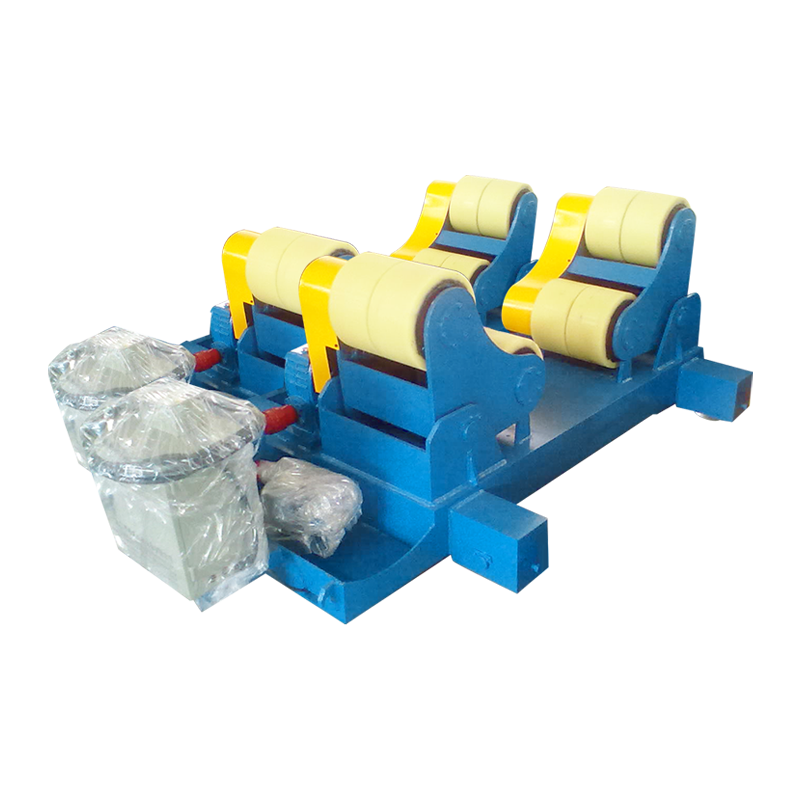
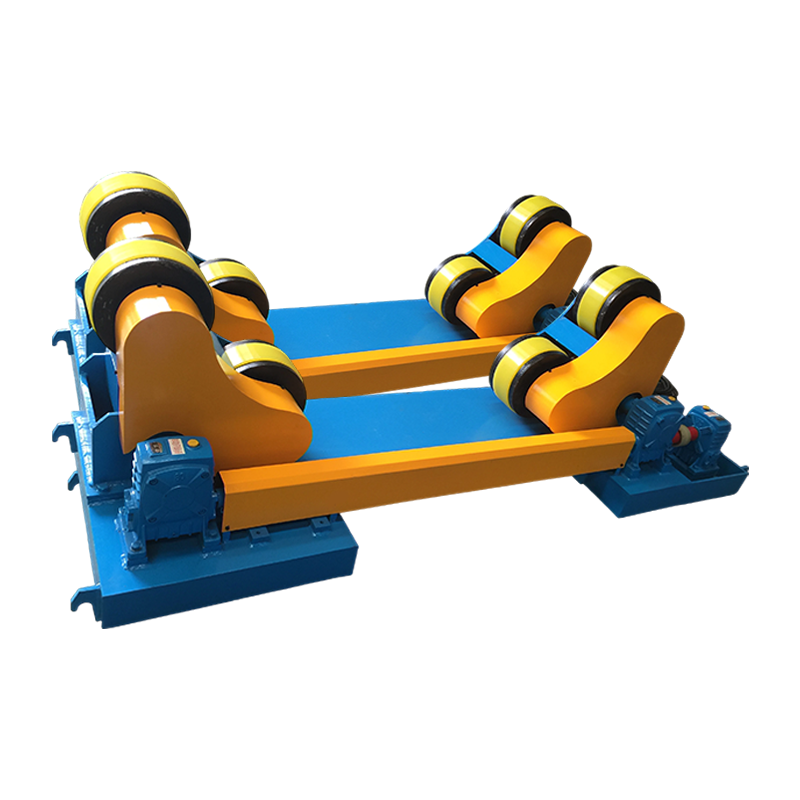
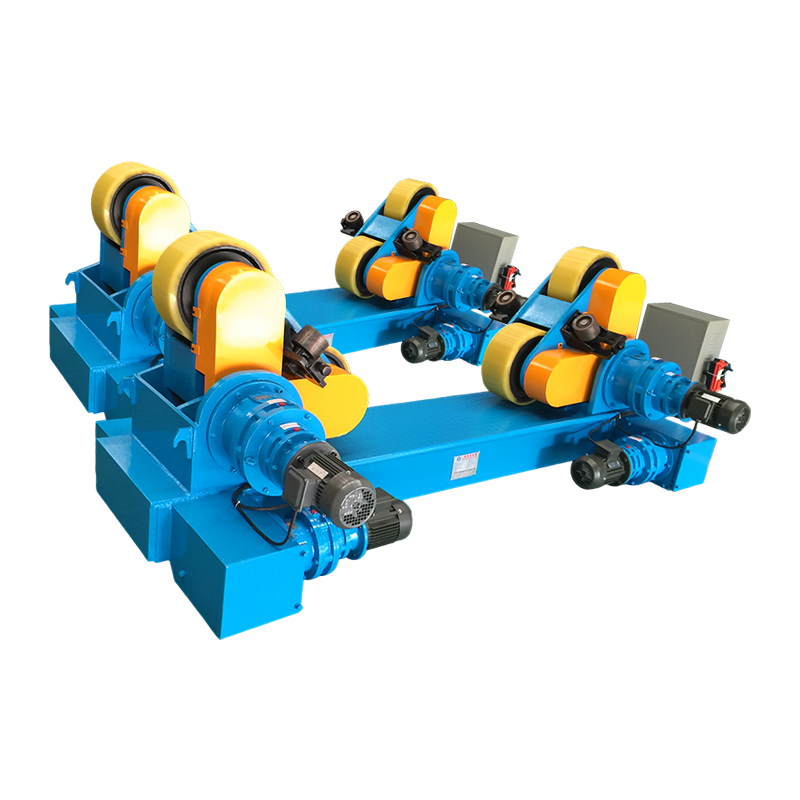
Za školjke spremnika, kalemove cijevi i cilindrične dijelove, rotator za zavarivanje okreće šav kontroliranom brzinom tako da zavareni bazen ostaje u dosljednom ravnom položaju. Ovaj pristup je posebno koristan kada je kombinirani rad od nehrđajućeg čelika i ugljičnog čelika pretežak za ručno rukovanje. Možete pročitati više o kako rotirajući zavareni spojevi smanjuju preradu u metalnim spremnicima i proizvodnji cijevi .
 Rotator za zavarivanje od 10 tona s električnim orbitalnim kretanjem i podizanjem Rotator za zavarivanje od 10 tona s električnim orbitalnim kretanjem i električnim podizanjem, dizajniran za okretanje teških cilindričnih šavova kontroliranom brzinom, održavajući bazen za zavarivanje ravnim za dosljedne rezultate. Pogledajte proizvod →
Za duže zavarene spojeve koji zahtijevaju GMAW ili SAW, manipulator sa stupom i granom pomiče glavu za zavarivanje duž spoja ravnomjernom brzinom i održava kut plamenika fiksnim. Ovo uklanja ljudsku varijabilnost koja često uzrokuje skokove razrjeđivanja i hladne krugove.
 Prilagođeni 4030 stup i grana s električnim orbitalnim kretanjem Prilagođeni manipulator stupova i nosača s električnim orbitalnim kretanjem, pomičući glavu za zavarivanje duž dugih spojeva ravnomjernom brzinom i fiksnim kutom, smanjujući ljudsku varijabilnost za GMAW ili SAW. Pogledajte proizvod →
Ove postavke ne eliminiraju potrebu za dobrim postupkom, ali znatno olakšavaju održavanje strategije niske međuprolazne temperature i niskog unosa topline na koju se oslanja 309L.
Kontrola i obrada površine nakon zavarivanja
Nakon zavarivanja pažljivo pregledajte spoj, posebno liniju za taljenje na strani ugljičnog čelika. Očitavanje tvrdoće iznad 350 HV u toj zoni često znači da je unos topline bio previsok ili da je punilo pogrešno. Površinski pregled s ispitivanjem penetrantom može otkriti pukotine i poroznost, dok se ultrazvučno ili radiografsko ispitivanje koristi kada je komponenta kritična.
Ako će nehrđajuća strana biti okrenuta prema korozivnom mediju, uklonite promjenu boje zavara i sloj oksida dekapiranjem ili žičanom četkom, a zatim pasivizirajte površinu. Ne dopustite da čestice ugljičnog čelika ostanu na nehrđajućoj strani jer će hrđati i stvoriti koncentriranu ćeliju korozije. Kada kod primjene zahtijeva smanjenje naprezanja, držite temperaturu niskom i kratkom—idealno oko 350–400°C—kako biste ograničili difuziju ugljika.
Uobičajeni diskontinuiteti i kako ih izbjeći
Većina nedostataka u ovoj kombinaciji materijala može se izbjeći ako ostanete pri 309L ili leguri nikla, kontrolirate toplinu i održavate spoj čistim. Tablica u nastavku navodi uobičajene probleme i popravke.
| kvar | Vjerojatni uzrok | Korektivna radnja |
|---|---|---|
| Poroznost | Mokri fluks, masne površine, nedostatak zaštite | Odmastite, osušite potrošni materijal, provjerite protok plina i udaljenost mlaznica |
| Vruće pucanje | Visok sadržaj sumpora ili fosfora u osnovnom metalu; veliki unos topline | Očistite rubove spojeva; koristiti 309L ili 312 punilo; manji unos topline |
| Stvaranje martenzita | Visoko razrjeđenje, visoka međuprolazna temperatura | Koristite prekomjerno legirano punilo; držati interpass ispod 150°C; smanjiti tkanje |
| Undercut | Prevelika struja ili brzina kretanja | Smanjite struju zavarivanja; malo usporite ili prilagodite kut pištolja |
| Hrđa na nehrđajućoj strani | Onečišćenje željezom od četkica ili brušenja | Koristite namjenske alate od nehrđajućeg čelika; očistiti i pasivizirati nakon zavarivanja |
Često postavljana pitanja
Mogu li zavarivati nehrđajući čelik na ugljični čelik s 308L?
Možete, ali to nije dobra ideja. Ugljični čelik razrjeđuje 308L zavarenu kupku, što smanjuje sadržaj kroma i nikla dovoljno za stvaranje martenzita i smanjenje otpornosti na koroziju. 309L je minimalno preporučeno punilo za ovu različitu kombinaciju.
Trebam li predgrijati prije zavarivanja nehrđajućeg na ugljični čelik?
Obično ne. Za debele dijelove ili jako ograničene spojeve prihvatljivo je maksimalno predgrijavanje od 100°C. Više temperature ubrzavaju migraciju ugljika i stvaraju krti sloj na liniji fuzije.
Hoće li zavareni spoj hrđati?
Strana od ugljičnog čelika će hrđati ako nije zaštićena. Nehrđajuća strana trebala bi ostati otporna na koroziju ako je površina očišćena i pasivizirana i ako se spriječi onečišćenje željezom. Premažite ili obojite stranu ugljičnog čelika za vanjsku upotrebu.
Mogu li koristiti MIG zavarivanje sa 100% CO2 zaštitnim plinom?
Ne preporučuje se. Čisti CO2 dodaje ugljik zavarivanju i oksidira krom, smanjujući otpornost nehrđajuće strane na koroziju. Koristite argon pomiješan s 2–5% ugljičnog dioksida ili argon s 1–2% kisika.