I-grede se izrađuju na dva osnovna načina: vrućim valjanjem jedne čelične gredice ili zavarivanjem tri čelične ploče zajedno. Vrućim valjanjem proizvodi se većina standardnih strukturnih dijelova, dok se zavarenom izradom stvaraju prilagođeni pločasti nosači. Izbor između njih ovisi o potrebnoj veličini presjeka, količini i potrebama tolerancije.
Što je I-Beam?
I-greda je čelični element s okomitom mrežom i dvije vodoravne prirubnice, u obliku slova "I". Geometrija postavlja najveću količinu materijala tamo gdje su naprezanja savijanja najveća, čineći profil iznimno učinkovitim i za savijanje i za aksijalna opterećenja.
Dubina presjeka, širina prirubnice i debljina trake variraju ovisno o konstrukcijskoj primjeni. Standardne valjane I-grede slijede objavljene tablice dimenzija, dok se zavareni pločasti nosači mogu konstruirati na gotovo bilo koju praktičnu veličinu.
Proizvodnja vruće valjane I-grede
Vruće valjanje najuobičajenija je metoda za proizvodnju standardnih I-greda jer daje dosljedna mehanička svojstva, uske tolerancije i veliki obujam proizvodnje uz relativno nisku cijenu po metru.
Taljenje i rafiniranje
Proces počinje stvaranjem čiste, legirane čelične taline s preciznim kemijskim sastavom. Otpadni čelik ili primarno željezo tali se u elektrolučnoj peći ili osnovnoj kisikovoj peći, a legirajući elementi kao što su mangan, krom i nikal dodaju se kako bi se postigao traženi stupanj. Nečistoće poput sumpora i fosfora uklanjaju se tijekom rafiniranja kako bi se osigurala zavarljivost i žilavost.
Casting
Pročišćeni rastaljeni čelik lijeva se u pravokutne gredice ili cvjetove koji će se uvaljati u konačni profil. Gredica se skrutne, pusti da se ohladi, a zatim ponovno zagrije u peći za ponovno zagrijavanje na približno 1200°C prije nego što počne valjanje.
Kotrljanje
Ponovno zagrijana gredica se oblikuje u I profil prolaskom kroz slijed valjačkih postolja u univerzalnoj valjaonici. Horizontalne i okomite role postupno oblikuju mrežu i rubove. Operacija uključuje grube prolaze, međuprolaze i završni završni prolaz koji kontrolira točne dimenzije i stanje površine. Valjanje se događa malo iznad temperature rekristalizacije, što pročišćava strukturu zrna i poboljšava čvrstoću i žilavost.
Toplinska obrada
Nakon valjanja, I-greda se ili pusti da se prirodno ohladi ili se podvrgne kontroliranim toplinskim ciklusima. Normaliziranje, kaljenje ili kaljenje mogu se koristiti za rad na visokim ili niskim temperaturama. Brzina hlađenja izravno utječe na tvrdoću, granicu tečenja i zavarljivost gotovog dijela.
Ispitivanje i inspekcija
Gotove toplo valjane I-grede provjeravaju se na kemijski sastav, vlačnu čvrstoću, granicu tečenja i istezanje. Provjere dimenzija potvrđuju širinu prirubnice, debljinu rebra, duljinu i ravnost prema priznatim standardima kao što su AISC ili EN. Ispitivanje bez razaranja—obično ultrazvučno ili ispitivanje magnetskim česticama—može se primijeniti za kritične nosive primjene.
Proizvodnja zavarenih I-greda
Zavarene I-grede, također poznate kao pločasti nosači, izrađene su od tri odvojene čelične ploče: jedne mreže i dvije prirubnice. Ova se metoda odabire kada su vruće valjani profili preveliki, kada su potrebne neobične dubine ili kada veličine ploča mogu osigurati bolju ekonomičnost za određeni projekt.
Rezanje i priprema ploča
Ploče se režu na potrebnu širinu i duljinu pomoću CNC plamenog rezanja, plazma rezanja ili piljenja. Rebra i prirubne ploče obično se pjeskare kako bi se uklonio kamenac, a rubovi su zakošeni kada je potrebno potpuno prodiranje zavara.
Prilagodba i zavarivanje
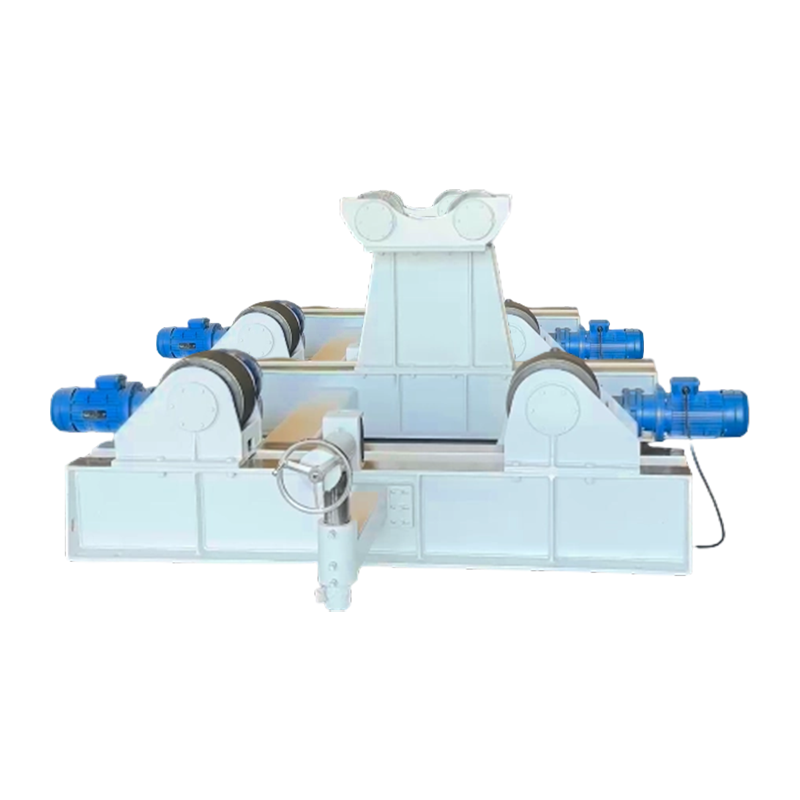
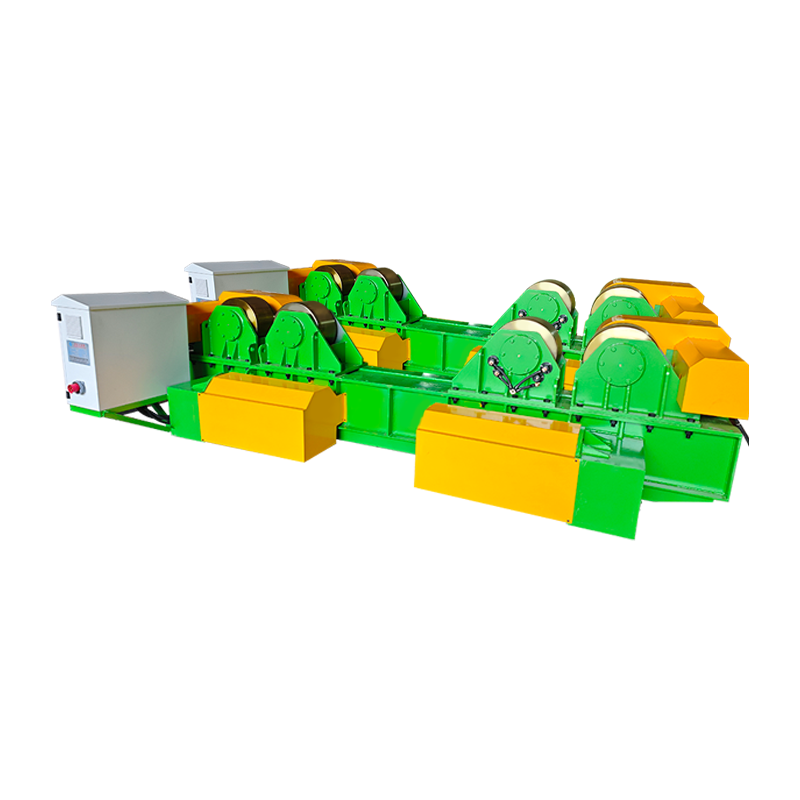
Izrezane ploče stegnute su u učvršćenje koje drži rebro okomito na prirubnice, a pričvrsni zavari se primjenjuju kako bi se održao oblik sklopa. Prilagodljivi rotator za zavarivanje s hidrauličkim podizanjem i ručnim orbitalnim pomicanjem može pomoći u poravnanju sklopa čak i za veće dijelove, poboljšavajući točnost i sigurnost radnika.
 40T Fit-Up rotator za zavarivanje s hidrauličkim podizanjem i ručnim orbitalnim kretanjem Ovaj rotator pomaže u poravnavanju velikih sklopova tkanja i prirubnice, poboljšavajući točnost i sigurnost tijekom pričvrsnog zavarivanja. Njegovo hidrauličko podizanje i ručno orbitalno kretanje olakšavaju pozicioniranje za teže dijelove. Pogledajte proizvod →
Automatsko zavarivanje
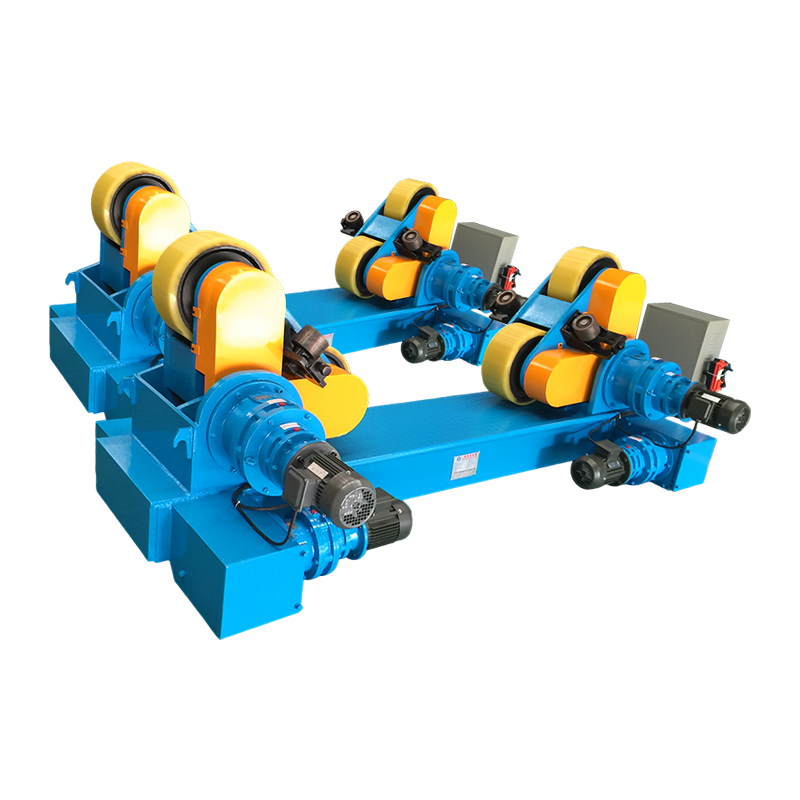
Pričvrsni sklop zavaren je zavarivanjem pod praškom (SAW) ili plinskim elektrolučnim zavarivanjem (GMAW). Središte za zavarivanje ili poluga postavlja plamenik duž spoja, a greda se često oslanja na valjke kako bi se održala konstantna brzina kretanja. Unos topline mora se kontrolirati kako bi se ograničilo izobličenje i zaostala naprezanja, posebno za duge, tanke mreže.
Završna obrada i pregled
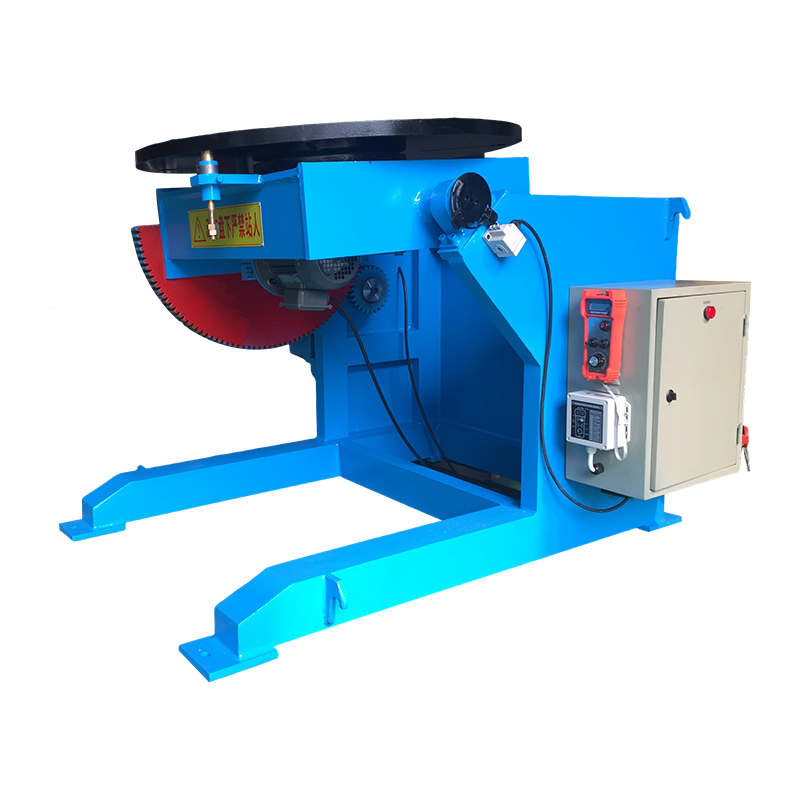
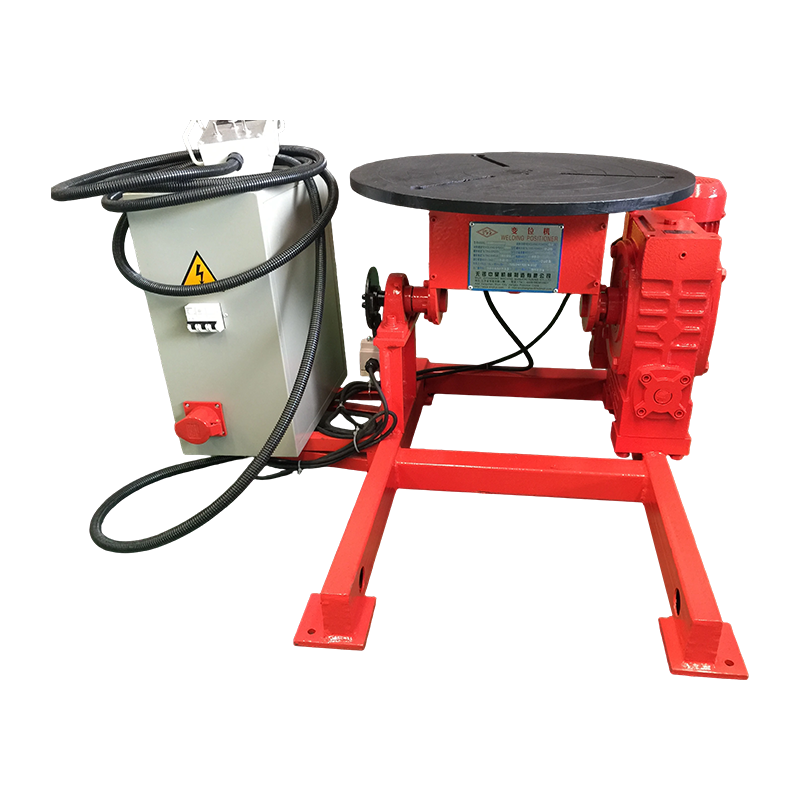
Nakon zavarivanja, greda se može izravnati, a površine zavara se bruse gdje je navedeno. Za ponovljeno rukovanje, servo kontrolirani pozicioner za zavarivanje može nagnuti gredu i poboljšati pristup operatera tijekom završne obrade i pregleda. Zavarene I-grede pregledavaju se vizualno i ultrazvučnim ispitivanjem na spojevima lamele i prirubnice, a dimenzionalne provjere provjeravaju visinu lamele, širinu prirubnice i nagib.
 Servo-upravljani pozicioner za zavarivanje za završnu obradu greda i inspekciju Ovaj pozicioner naginje zavarene grede, poboljšavajući pristup operateru tijekom ravnanja, brušenja i pregleda. Njegova servo kontrola omogućuje precizno podešavanje za učinkovite završne radove. Pogledajte proizvod →
Vruće valjani u odnosu na zavarene I-grede
Vruće valjani profili dominiraju standardnim građevinskim primjenama, dok su zavareni pločasti nosači poželjniji kada su potrebne prilagođene veličine ili iznimno velike dubine. Glavni kompromis je cijena po metru naspram fleksibilnosti dizajna.
| Aspekt | Vruće valjani | Zavareni |
|---|---|---|
| Proces | Pojedinačna gredica oblikovana u valjaonici | Tri čelične ploče zavarene zajedno |
| Veličina odjeljka | Standardni profili do praktičnih granica kotrljanja | Prilagođena širina i dubina, često premašuju valjana ograničenja |
| trošak | Niže po metru za standardne veličine | Veći trošak izrade |
| Brzina proizvodnje | Vrlo velika glasnoća | Sporije, od projekta do projekta |
| Fleksibilnost | Ograničeno na dostupne veličine kapi | Visoko dimenzionalan |
| Tipične namjene | Zgrade, mostovi, okviri strojeva | Teške konstrukcije, nosači velikog raspona, specijalizirana oprema |
Kontrola kvalitete i standardi
Kontrola kvalitete u proizvodnji I-grede oslanja se na kemijsku analizu, mehanička ispitivanja i provjeru dimenzija u odnosu na priznate konstrukcijske standarde. Vruće valjani profili obično slijede standarde AISC ili EN, dok su zavarene grede regulirane AWS D1.1 ili ekvivalentnim kodeksom za zavarivanje konstrukcija.
Za zavarene I-grede, o kvalifikaciji postupaka zavarivanja i zavarivača nema pregovaranja. Kontrola unosa topline, osiguravanje pravilnog postavljanja i odabir prave opreme za rukovanje zavarivanjem ključni su za stvaranje dobrog zavara između rebra i prirubnice. Možete istražiti koliko je moderno tehnologija zavarivanja dublje utječe na proizvodnju i kvalitetu čelika.
Često postavljana pitanja
Jesu li sve I-grede izrađene toplim valjanjem?
Ne. I-grede mogu biti vruće valjane ili zavarene. Valjani profili su najčešći, ali zavareni pločasti nosači koriste se kada su potrebne velike ili neobične dimenzije.
Koja je razlika između I-grede i H-grede?
Rubnice H-grede općenito su šire i paralelnije, dok standardne rubnice I-grede imaju blago suženje. Oba se proizvode sličnim postupcima valjanja ili zavarivanja.
Kako se izrađuju zakrivljene I-grede?
Zakrivljene I-grede obično se proizvode hladnim valjanjem, indukcijskim savijanjem ili rezanjem mreže i zavarivanjem ploča na krivulju. U prošlosti su se zakrivljene čelične grede često izrađivale rezanjem u kisiku i zavarivanjem.
Koje su vrste čelika tipične za I-grede?
Uobičajene strukturne ocjene uključuju ASTM A992, A572 i EN S275/S355. Odabir ovisi o zahtjevima opterećenja, duktilnosti i zavarljivosti.
Kako se provjeravaju zavarene I-grede?
Zavarene I-grede provjeravaju se vizualno i ultrazvučno u zonama zavara. Dimenzionalne provjere provjeravaju visinu rebra, širinu prirubnice i ravnost u odnosu na projektirani crtež.
Zaključak
Počnite sa strukturnim zahtjevima, a zatim odaberite metodu proizvodnje. Standardne valjane I-grede su najekonomičnije za tipičnu konstrukciju. Kada dizajn zahtijeva prilagođene dubine, velika opterećenja ili velike dijelove pločastih nosača, zavarena izrada nudi potrebnu fleksibilnost. Upotreba pouzdane opreme za rukovanje i pozicioniranje je jednako važna kao i sam proces zavarivanja - posebno na proizvodnoj liniji. Dobra prilagodba, kontrolirani unos topline i pravilna inspekcija ključni su za strukturno zdravu I-gredu.