Prvo odgovorite: alati i oprema za izradu metala koji odlučuju je li posao isplativ su strojevi koji režu ploču, okreću radni komad i drže gorionik na mjestu - a ne alati u ručnoj kutiji s alatom. Za radionicu koja gradi posude promjera 3 m ili konstrukcijske grede od 12 m, to znači četiri skupine: strojevi za rezanje, oprema za držanje i pozicioniranje (rotatori i pozicioneri), automatizacija zavarivanja (sustavi stupova i nosača, glave za zavarivanje) i prateći predmeti kao što su brusilice, stezaljke, mjerni alati, odvod dima i OZO.
Proizvodnja metala obično se definira kao četiri operacije: rezanje materijala na mjeru, oblikovanje valjanjem, savijanjem ili prešanjem, spajanje zavarivanjem ili spajanjem vijcima i završna obrada brušenjem, pjeskarenjem i bojanjem. Svaka operacija ima vlastiti popis opreme, a prioriteti se mijenjaju s veličinom dijela. Radom s limom dominiraju škare, preše i ručni alati, dok teškom proizvodnjom spremnika, tornjeva, cijevi i konstrukcijskog čelika dominiraju strojevi koji podnose težinu i toplinu.
Evo praktičnog testa. Oklop spremnika od 30 tona, promjera 3 m zavaren vodoravno, oduzima dva zavarivača otprilike jednu smjenu po obodnom spoju, jer se moraju zaustaviti, premjestiti pomoću dizalice i popeti se natrag na svoje mjesto. Stavite istu školjku na električni rotator za zavarivanje sa šavom koji se drži u ravnom položaju, a ista dva zavarivača završe šav za oko 40 minuta koristeći elektrolučno zavarivanje na 500-700 A. Ta jedna promjena obično vrijedi više od kupnje drugog aparata za zavarivanje.
Oprema za rezanje na prvom mjestu: plamen, plazma ili laser?
Rezanje je prvi korak u svakom proizvodnom poslu i to je mjesto gdje pogrešan stroj stvara najviše prerade, jer odrezani rub koji nije pravokutan ili je izobličen toplinom neće se čisto zatvoriti u zavarenom spoju.
Usporedba glavnih procesa rezanja
Brojke ispod su tipične vrijednosti trgovine. Točne brojke ovise o stroju, plinu ili setu mlaznica i vrsti materijala.
| Proces | Tipična debljina | Kerf i tolerancija | Gdje stane |
|---|---|---|---|
| Kisik-gorivo (plamen) | 6-150 mm i više | Rez 2-4 mm, tolerancija oko /-1,5 mm, široka zona utjecaja topline | Debela ploča od ugljičnog čelika i strukturni profili; najniža cijena po metru iznad 25 mm |
| Fina plazma | 0,5-50 mm | Zarez 1,5-3 mm, tolerancija blizu /-0,5 mm, lagana šljaka na nekim vrstama | Inox i aluminij, trgovina mješovitim materijalom, umjerene debljine |
| Fiber laser | 0,5-25 mm, tanje je brže | Zarez 0,2-0,5 mm, tolerancija blizu /-0,1 mm, minimalno izobličenje | Zagrade, ploče i usko ugniježđivanje gdje je propusnost važna |
Što provjeriti na CNC stroju za rezanje
- Veličina stola i duljina tračnice moraju odgovarati najvećoj ploči koju realno kupite, plus margina za ugniježđenje.
- Tip pogona: portalni s dvostranim pogonom za široke stolove; jednostrani pogon je jeftiniji, ali se skreće pod opterećenjem.
- Softver za kontrolu i ugniježđivanje: izvanmrežno programiranje obično štedi više vremena nego veća brzina rezanja.
- Usisavanje dima i prašine, koje štiti operatera i potrebno je u većini radionica.
- Ponovljivost: zatražite brojku u mm po metru i provjerite je izrezanim uzorkom umjesto brošure.
- Opcije koje se isplati platiti: automatska kontrola visine gorionika, kose rezne glave i plameno rezanje s dvostrukim plamenikom za dugačke ravne rubove.
Radni držač i pozicioniranje: oprema koja se najbrže vraća
Ako si radionica može priuštiti samo jednu nadogradnju, pozicioniranje je obično bolja investicija od drugog zavarivača, jer pozicioniranje mijenja položaj zavarivanja od okomitog ili iznad glave do ravnog, a ravno je mjesto gdje su moguće visoke stope taloženja.
Rotatori za zavarivanje: uskladite set kotača s školjkom, a ne samo tonažom
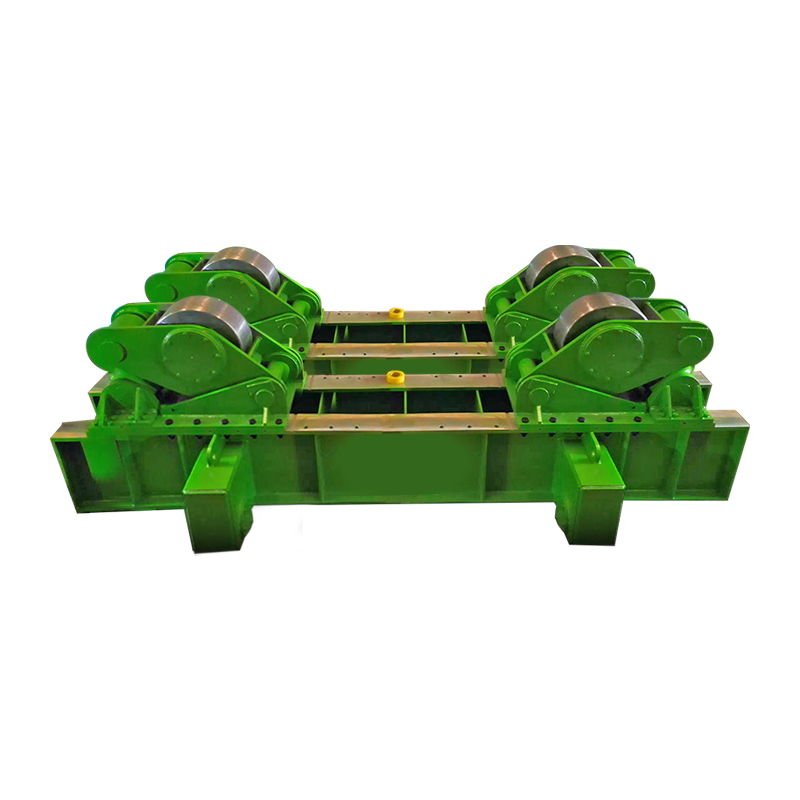
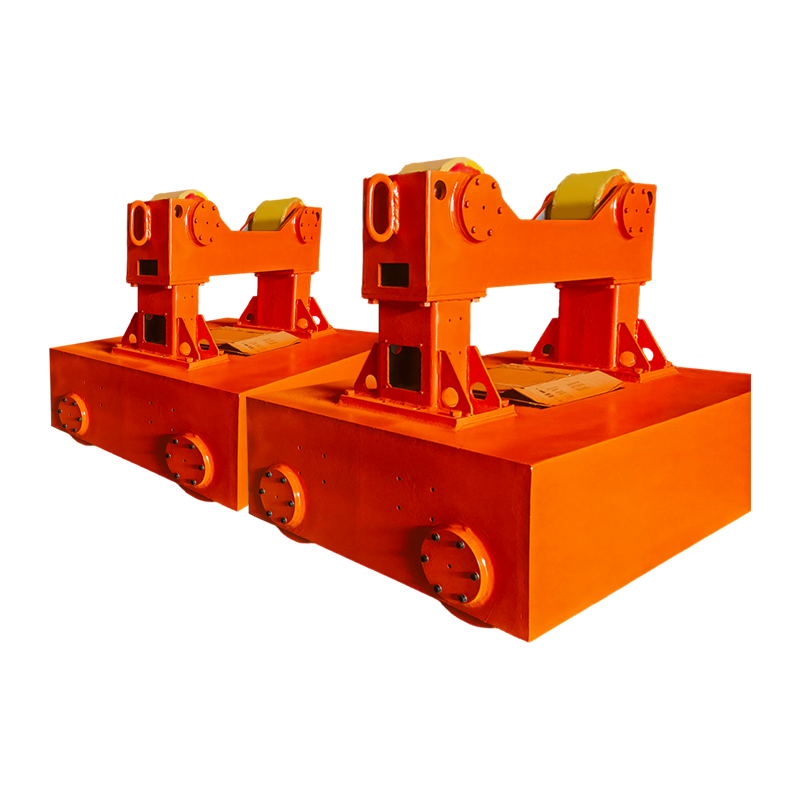
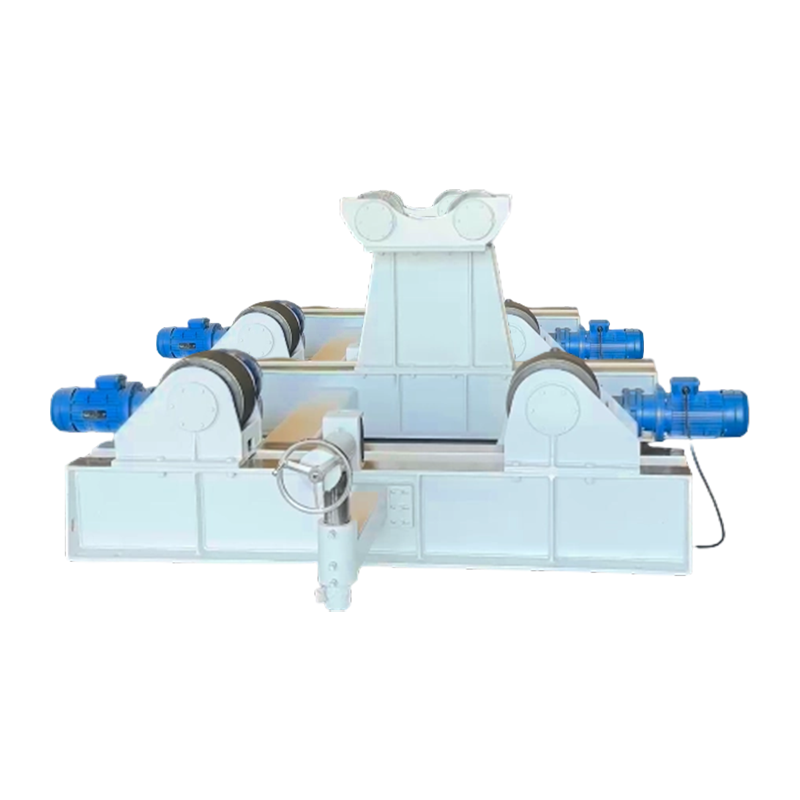
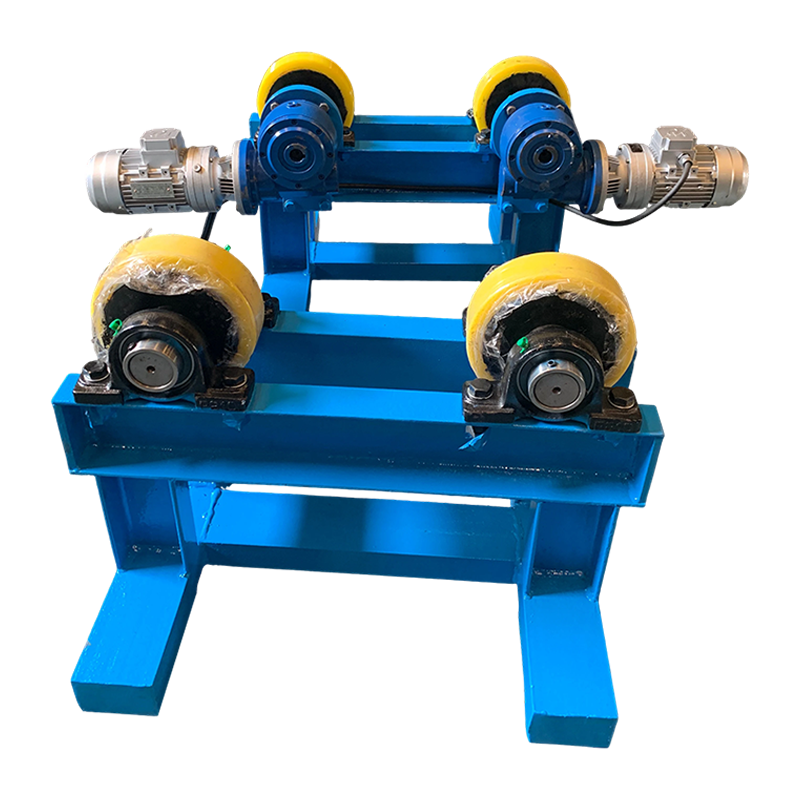
Rotator za zavarivanje, koji se naziva i valjak za okretanje, okvir valjka ili rotator za cijevi, par je pogonskih i pomoćnih kotača koji okreću cilindrični radni komad ispod glave za zavarivanje ili ručnog zavarivača. Nosivost je ocijenjena po paru i mora pokriti obradak, alat i sva unutarnja učvršćenja; set od 100 t nije pretjeran za granatu od 80 t, jer šav izvan središta prebacuje opterećenje na jedan kotač.
- Vrsta kotača: poliuretanski kotači štite strojno obrađene ili obojene površine, čelični kotači nose najveća opterećenja.
- Konfiguracija: samoporavnajuće jedinice dopuštaju obratku da postavi kut kotača koji odgovara različitim promjerima; podesive jedinice koriste fiksne kutove i odgovaraju ponovljenoj proizvodnji jednog promjera; fit-up rotatori dodaju hidraulično podizanje i horizontalno guranje za zatvaranje uzdužnih šavova na školjkama spremnika.
- Raspon promjera: strojevi su specificirani minimalnim i maksimalnim promjerom posla, stoga provjerite pokriva li raspon vaš najmanji spremnik kao i vaš najveći.
- Pogon i kontrola: pogon s promjenjivom frekvencijom s visećom ili nožnom kontrolom, brzine rotacije obično između 100 i 1000 mm u minuti, plus inching za poravnanje.
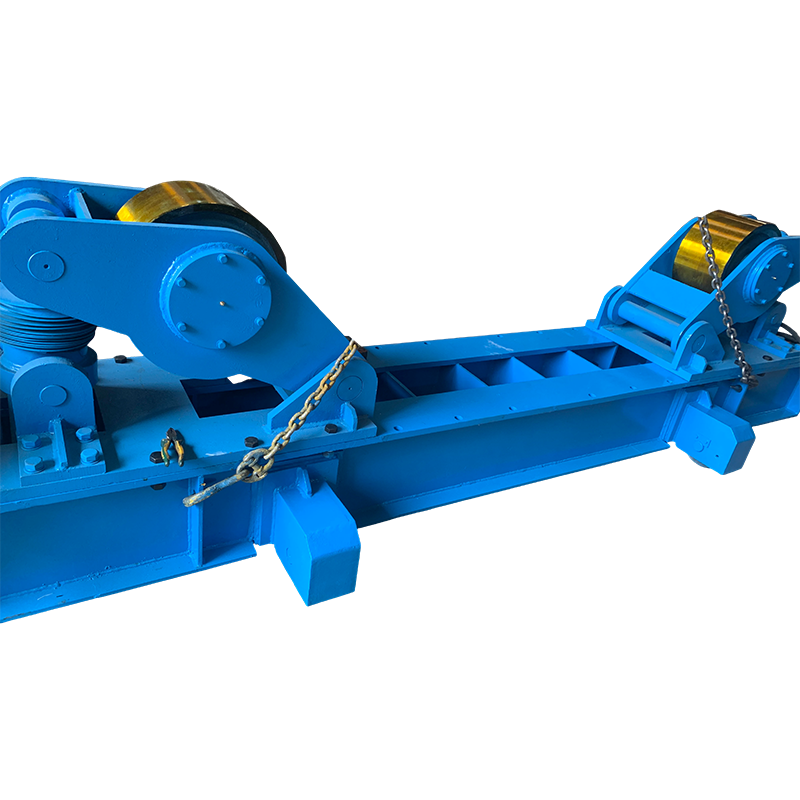 100T Fit-Up rotator za zavarivanje s ručnim orbitalnim kretanjem Rotator za montažu od 100 tona za teške uvjete rada za cilindrične izratke; ručno pomicanje tračnice, podesivi središnji razmak i stabilna podrška za zavarivanje velikih plovila. Pogledajte proizvod →
Za velika plovila, rotator za prilagodbu u klasi od 100 t s ručnim orbitalnim kretanjem uobičajena je polazna točka, a ista logika objašnjava kako rotatori za zavarivanje transformiraju proizvodnju metalnih spremnika i cijevi u praksi.
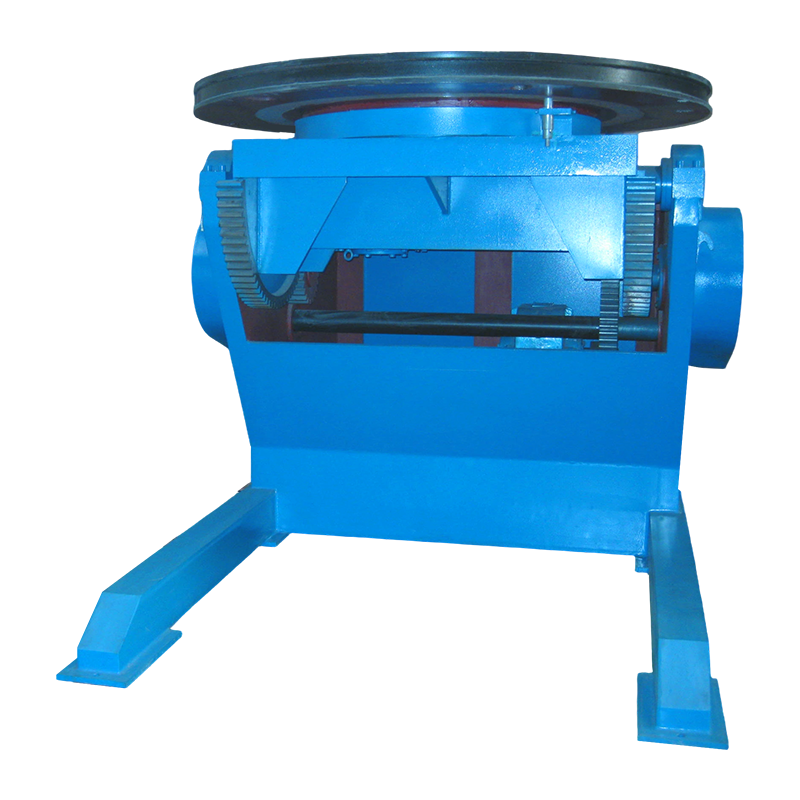
Pozicioneri za zavarivanje: zakretni moment i ekscentricitet važniji su od nazivnog opterećenja
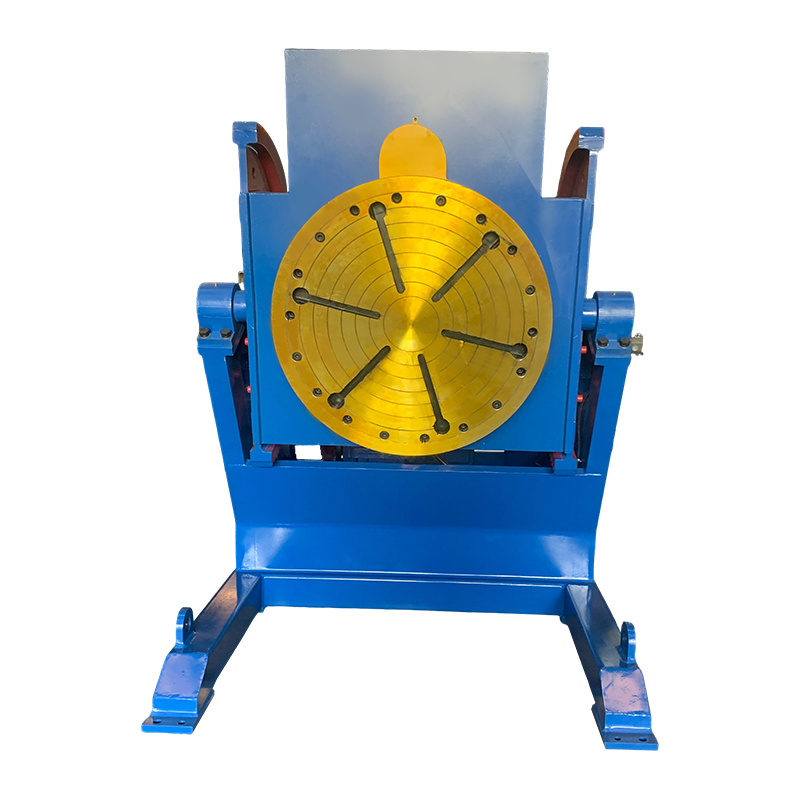
Pozicioner za zavarivanje određen je zakretnim momentom, obično izraženim u kNm, zajedno s ekscentričnostima opterećenja, a ne samo opterećenjem u kilogramima. Pozicioner od 3 t s velikim stolom može proizvesti samo 3-6 kNm momenta naginjanja, a dugačak radni komad stegnut dalje od središta stola višestruko povećava zahtjev.
- Opterećenje u odnosu na zakretni moment: tražite od dobavljača da izračuna s vašim stvarnim dijelom i njegovim težištem.
- Konfiguracija: konvencionalni okretni stolovi s jednim stupom pokrivaju 30 kg do nekoliko desetaka tona, stolovi s dva stupca i stolovi L-tipa rukuju pomaknutim ili izduženim dijelovima, a servo upravljane jedinice točno drže položaj za automatizirano zavarivanje.
- Značajke stola: T-utori ili urezane rupe za stezanje, šuplje središte za kabele i plin i navedena vrijednost ravnosti za preciznu montažu.
- Kretanje: rotacija od 360 stupnjeva s nagibom od 0-90 stupnjeva je standardna, stoga potvrdite raspon brzine za zavarivanje u usporedbi s opterećenjem i pražnjenjem.
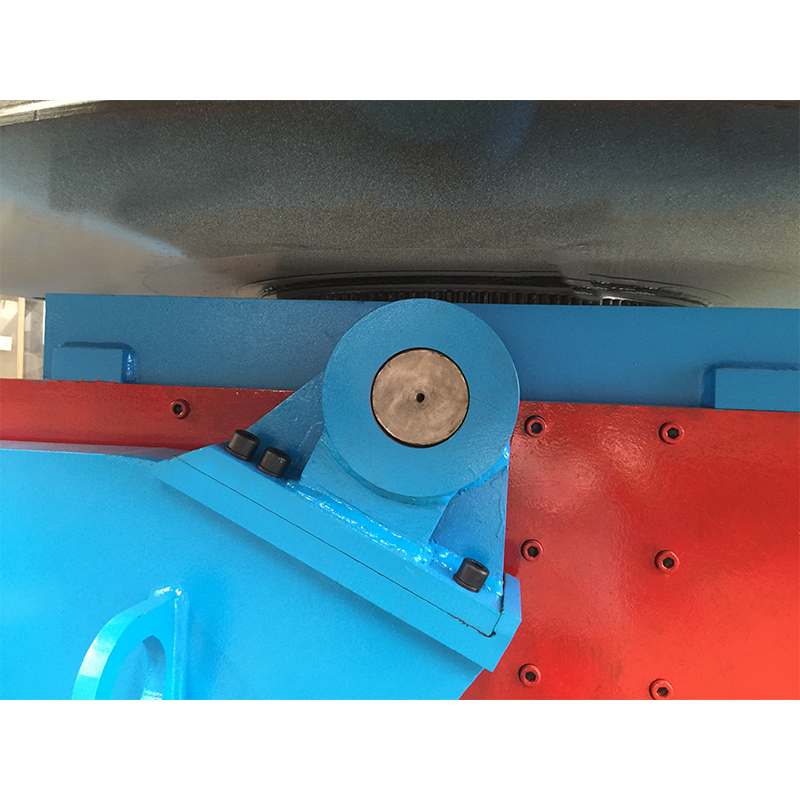 5T konvencionalni pozicioner za zavarivanje za srednje do teške izratke Konvencionalni pozicioner od pet tona s nagibom i rotacijom, kontrolom brzine s promjenjivom frekvencijom i više načina upravljanja; prikladan za uobičajene industrijske izratke uz uravnoteženje kapaciteta i cijene. Pogledajte proizvod →
Konvencionalni okretni tanjur od 5 t sa standardnom rotacijom i nagibom podnijet će većinu malih okvira i sklopova nosača; veći ili nezgrapni dijelovi obično se pomaknu na šire pozicioner za zavarivanje i niz obrtnih ploča .
Sustavi stupova i nosača i automatsko zavarivanje
Nakon što se izradak pouzdano okreće, sljedeće usko grlo je plamenik. Manipulator za zavarivanje, koji se često naziva stup i poluga, drži glavu za zavarivanje, održava stalnim izbočenje i omogućuje jednom operateru da radi šav iz kontrolne stanice umjesto da stoji iznad luka.
SAW ili TIG stup i krak?
- Zavarivanje pod praškom odgovara ugljičnom čeliku od oko 6 mm naviše, s brzinama taloženja od nekoliko kilograma na sat i sustavom povrata fluksa.
- TIG odgovara nehrđajućem čeliku, aluminiju i tankim, visokokvalitetnim spojevima; sporiji je i treba točnu kontrolu duljine luka plus dovod hladne žice.
- Prilagođene grane specificirane su hodom grane, visinom stupa, pokretnim postoljem i tipom poprečnog pomicanja kako bi odgovarale dugim plovilima ili ograničenim rasporedima zaljeva.
- Integracija: manipulatori se obično naručuju zajedno s rotatorom i zajedničkim sustavom upravljanja, tako da brzina rotacije i brzina zavarivanja ostaju sinkronizirane.
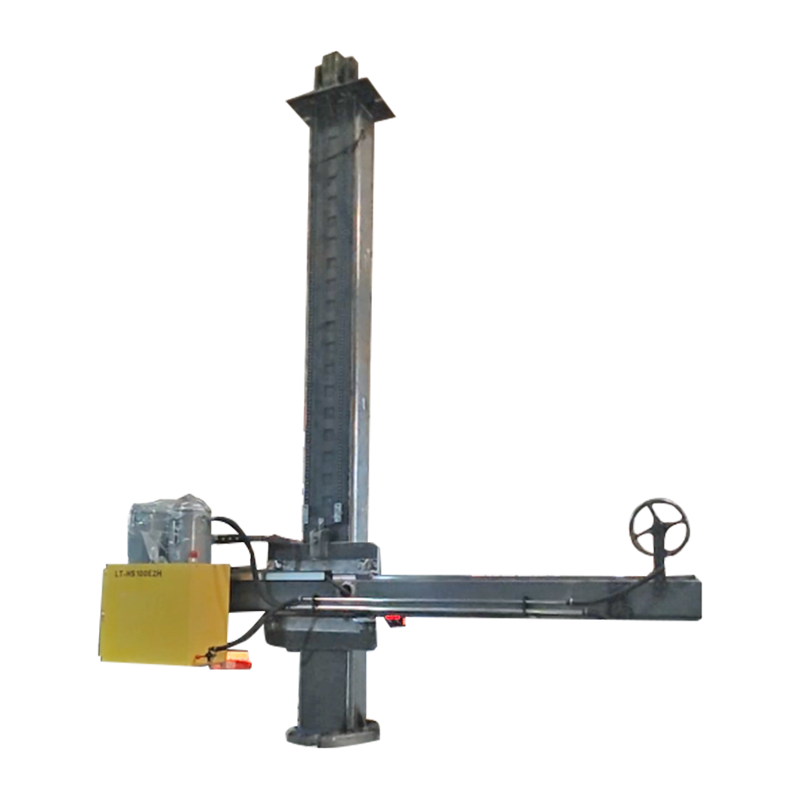 4030 Prilagođeni stup i grana s električnim orbitalnim kretanjem Prilagođeni stup za zavarivanje i nosač s električnim orbitalnim kretanjem; dio obitelji manipulatora za zavarivanje koji drži glavu za zavarivanje s postojanim stršenjem. Pogledajte proizvod →
Pomoćni alati i potrošni materijali koji su vam još potrebni
Kapitalna oprema ne uklanja potrebu za malim predmetima, a stezaljka koja nedostaje zaustavlja rotator od 100 t jednako učinkovito kao i istrošeni disk za mljevenje.
- Kutne brusilice sa zalihom brusnih, reznih i lamelnih ploča za obradu zavara i pripremu rubova.
- Stezaljke: F-stezaljke, rubne stezaljke, stezaljke za poravnanje cijevi i čvrsti nasloni za prilagodbu prije spajanja.
- Mjerni alati: vrpca, čelično mjerilo, mjerač za zavarivanje duljine kraka i grla, libele i pomično mjerilo.
- Priprema površine: žičane četke, igla za ljuštenje i alati za odmašćivanje, jer poroznost obično počinje s uljem i kamencem.
- Odvod dima i OZO: odgovarajuće sjenilo kacige, rukavice, koža, zaštita za sluh i odsis ili respiratori za nehrđajuće i pocinčane radove.
Usklađivanje opreme s poslom: Tablica za odabir
Donja tablica prikazuje uobičajene probleme u proizvodnji s opremom koja ih rješava i sa specifikacijom koja odlučuje hoće li kupnja stvarno funkcionirati.
| Posao ili problem | Oprema | Specifikacija koja odlučuje o uspjehu | Tipični raspon |
|---|---|---|---|
| Oklopi spremnika i plovila | Montažni rotator za zavarivanje s hidrauličkim podizanjem | Opterećenje po paru, raspon promjera, širina kotača | 10-1000 t |
| Cijevi i posude pod pritiskom | Samoporavnavajući ili podesivi rotator za zavarivanje | Konfiguracija kotača, raspon brzine, vrsta pogona | 1-300 t |
| Mali sklopovi i okviri | Pozicioner ili okretna ploča za zavarivanje | Zakretni moment u kNm, ekscentricitet, ravnost stola | 30 kg-50 t |
| Dugi šavovi na posudama | Manipulator stupova i krakova | Hod grane, hod stupa, tip glave | 3-8 m grane |
| Priprema ploče | CNC stroj za rezanje plamenom ili plazmom | Širina rezanja, ponovljivost, softver za gniježđenje | 1,5-4 m širine |
Razmatranja pri kupnji i uobičajeni rizici
Najskuplje greške u opremi za zavarivanje su greške u specifikacijama, a ne nedostaci u proizvodnji, i obično su vidljive prije nego što se naruči.
- Radni ciklus: povremena uporaba u trgovini i proizvodnja u tri smjene su različiti strojevi, stoga zatražite radnu ocjenu i klasu izolacije motora.
- Okretni moment i ekscentricitet, ne samo tonaža: provjerite dijagram opterećenja s vašim stvarnim težištem.
- Tolerancija u odnosu na potrebu: plaćanje za /-0,1 mm na stolu za rezanje gubi se na ploču rezanu plamenom koja će biti zavarena s razmakom od 2 mm.
- Rezervni dijelovi i servis: kotači, ležajevi, pogonski motori, upravljačke ploče i viseći konektori trebaju biti standardni dijelovi ili jasno dokumentirani.
- Certifikacija i dokumenti: CE oznaka gdje je potrebna, certifikati materijala, dijagrami ožičenja i priručnik na jeziku vašeg operatera.
- Tvornički test prihvaćanja: pokrenite stroj s reprezentativnim opterećenjem prije otpreme i zabilježite brzinu rotacije, buku i porast temperature.
- Prilagodba u odnosu na standard: ako je samo raspon promjera neobičan, modificirani standardni stroj obično je jeftiniji i brži od potpuno prilagođenog dizajna.
- Instalacija i obuka: prije potpisivanja dogovorite tko isporučuje temelje, snagu, puštanje u rad i obuku operatera.
FAQ
Koja je razlika između rotatora za zavarivanje i pozicionera za zavarivanje?
Rotator za zavarivanje okreće cilindrični rad oko vlastite osi, što odgovara cijevima, bubnjevima i školjkama spremnika. Pozicioner za zavarivanje naginje i okreće obradak na stolu tako da se zavar može dovesti u udoban položaj, koji odgovara okvirima, prirubnicama i izrađenim sklopovima. Radnje koje rade na plovilima obično trebaju oboje.
Kolika nosivost mi je potrebna?
Započnite s najtežim obratkom, dodajte alate i učvršćenja, dodajte 20-30 posto margine, zatim provjerite slučaj ekscentričnog opterećenja. Nazivni kapacitet obično pretpostavlja centrirano opterećenje na ravnom paru kotača, tako da pomaknuti šav smanjuje uporabnu vrijednost.
Trebam li odabrati samoporavnavajuće ili podesive rotatore za zavarivanje?
Samoporavnavajuće jedinice su bolje za mješovite promjere i raznolik rad, podesive jedinice su bolje tamo gdje se jedan promjer proizvodi više puta i predvidljivi kontakt kotača je bitan, a fit-up verzije su izbor kada uzdužne šavove također treba zatvoriti i poravnati.
Može li se oprema za pozicioniranje dodati kasnije?
Da, ali prvo isplanirajte temelje i raspored zaljeva. Naknadna ugradnja rotatora od 100 t u odjeljak dizajniran za jedinicu od 20 t obično košta više od samog stroja, a pristup dizalici često je pravo ograničenje.
Koji su pomoćni alati najvažniji?
Brusilice, stege i mjerni alati. Većina problema s kvalitetom zavarivanja dolazi do postavljanja, čišćenja i mjerenja, a ne do izvora energije za zavarivanje.
Započnite specifikaciju od izratka, a ne od kataloga: izmjerite najteži i najmanji dio, odlučite u kojem će položaju zavarivanja svaki šav biti napravljen, a tek onda odaberite opremu za rezanje, okretanje i držanje koja može uzastopno isporučiti tu poziciju. Strojevi koji pokreću rad su oni koji odlučuju koliko sati smjena zapravo proizvodi.