MIG zavarivanje je najučinkovitije kada su četiri uvjeta usklađena u isto vrijeme: osnovni metal je čist i suh, debljina stijenke je otprilike između 3 mm i 12 mm, luk je zaštićen od zraka koji se kreće, a spoj je zavaren u ravnom ili vodoravnom položaju — ili zakrenut tako da tamo i ostane. Uklonite bilo koji od tih uvjeta i proces će i dalje teći, ali tiho prestaje biti najbrža, najčišća i najekonomičnija opcija u radnji.
MIG zavarivanje, formalno plinsko elektrolučno zavarivanje (GMAW), dovodi neprekinutu potrošnu žičanu elektrodu kroz pištolj, dok zaštitni plin koji se dovodi izvana štiti taljevinu. Budući da se žica nikada ne zaustavlja, nema troske za lomljenje i elektrode za promjenu svakih nekoliko stotina milimetara, što je upravo razlog zašto ovaj proces dominira proizvodnim zavarivanjem kad god radni uvjeti odgovaraju.
Četiri uvjeta koji MIG čine najboljim izborom
Svaka praktična odluka o MIG-u — promjer žice, mješavina plina, jakost struje, učvršćenje — vraća se na ova četiri strukturna uvjeta i vrijedi ih provjeriti prije nego što se napiše postupak zavarivanja.
Čist, suh metal
Kamenac, ulje, boja i vlaga izgaraju unutar luka i pretvaraju se u poroznost. Deset minuta s mlincem jeftinije je od karte za preradu.
3 mm do 12 mm stijenke
Dovoljno tanak da se spoji bez zakošenja, dovoljno debeo da se stopa taloženja isplati. Ispod 1,5 mm luk postaje nestabilan; iznad 12 mm ste za kosine i područje više prolaza.
Miran zrak
Zaštitni plin je najslabija karika. Lagano poprečno propuh će ogoliti plinsku ovojnicu i ostaviti poroznost iza sebe, bez obzira koliko su dobre postavke.
Ravni ili vodoravni položaj
Gravitacija radi s vama u 1G i 2G, tako da brzina putovanja, prodiranje i izgled zrna tamo dolaze do vrhunca — ili umjesto toga rotirate obradak.
Sve ostalo — induktivitet, kut hoda, udaljenost od kontaktnog vrha — detalj je ugađanja koji se može ispraviti pomoću tablice i deset minuta vježbe. Ova četiri su strukturna i nijedna postavka stroja ne nadoknađuje manjak.
Debljina i materijal: MIG Sweet Spot
Za ugljični čelik, MIG je najbolji na ploči od oko 3 mm do 12 mm, a također se vrlo dobro nosi s tankim limom ispod 3 mm kada je spoj čvrst i metal čist.
| Debljina materijala | Promjer žice | Zaštitni plin | Način prijenosa |
|---|---|---|---|
| 1,0–3,0 mm list | 0,8 mm (0,030 in) | 75% Ar / 25% CO2 | Kratki spoj |
| 3,0–6,0 mm ploča | 1,0 mm (0,035 in) | 85% Ar / 15% CO2 | Kratki spoj or spray |
| 6,0–12,0 mm ploča | 1,2 mm (0,045 in) | 90% Ar / 10% CO2 | Sprej ili pulsni sprej |
| 12 mm i više | 1,2–1,6 mm | 90% Ar / 10% CO2 | Pulsirajući sprej, ukošeni spoj, višestruki prolaz |
Aluminij mijenja pravila: potreban mu je 100% argon, tehnika guranja da se razbije oksidna opna i pištolj s kalemom ili plamenik s guranjem i izvlačenjem jer je žica premekana da bi se provukla kroz dugačku podlogu. Nehrđajući čelik nalazi se između ta dva i obično želi trostruku mješavinu plina s helijem ili malim dodatkom CO2 za kontrolu fluidnosti.
Čistoća i opremanje: gdje većina problema s MIG-om počinje
Otprilike devet od deset kvarova MIG-a potiču od kontaminacije ili spojnog otvora koji je bio preširok za žicu koja se koristila - ne od stroja za zavarivanje.
Kamenac i hrđa ne leže jednostavno na površini; oni apsorbiraju toplinu koja bi trebala topiti osnovni metal, tako da penetracija opada i operater to kompenzira namotavanjem napona. Ulje, boja i tekućina za rezanje ključaju u luku i potiskuju plin iz bazena, zbog čega se poroznost gotovo uvijek pojavljuje pri prvom prolazu komponente koja nikada nije bila odmašćena. Pocinčani čelik je najteži slučaj: premaz cinka mora se brusiti najmanje 25 mm od linije spoja, a čak i tada dim zahtijeva dobro odsisavanje.
Prilagodba je jednako važna. Čvrsta žica od 1,2 mm ne može premostiti korijenski razmak od 3 mm a da ne progori, tako da se razmaci trebaju držati otprilike jednog promjera žice ili manje na četvrtastom sučeonom spoju. Ako tolerancija izrade to ne dopušta, odgovor je obično podložna traka ili promjena procesa, a ne promjena postavki.
Zaštitni plin, propuh i vanjska stvarnost
MIG je najučinkovitiji u mirnom zraku, a razlog je zaštitni plin.
Protok mješavine argona od 12–20 l/min (25–40 cfh) može se ukloniti propuhom od samo 8–10 km/h, što je otprilike brzina povjetarca kroz otvorena vrata trgovine. Povećanje protoka veće od oko 20 l/min rijetko rješava problem; struja postaje turbulentna, počinje povlačiti atmosferski zrak i poroznost postaje lošija nego bolja. Zasloni, zavjese i privremena kućišta rješavaju to u radionici.
Iskreni odgovor na licu mjesta je da MIG s punom žicom gubi u odnosu na žicu s punjenom jezgrom zaštićenom plinom (FCAW-G), koja daleko bolje podnosi vjetar jer jezgra od šljake i fluksa pomaže u zaštiti bazena. Zbog toga se zavarivanje konstrukcija na otvorenom i radovi na popravcima na terenu tako rijetko izvode na čvrstoj žici.
Položaj i rotacija: Održavanje luka u ravnini
MIG isporučuje svoju najveću stopu taloženja i najčišću kuglicu u ravnim (1G/1F) i vodoravnim (2G/2F) položajima, jer gravitacija drži rastaljenu bazenu gdje to operater želi.
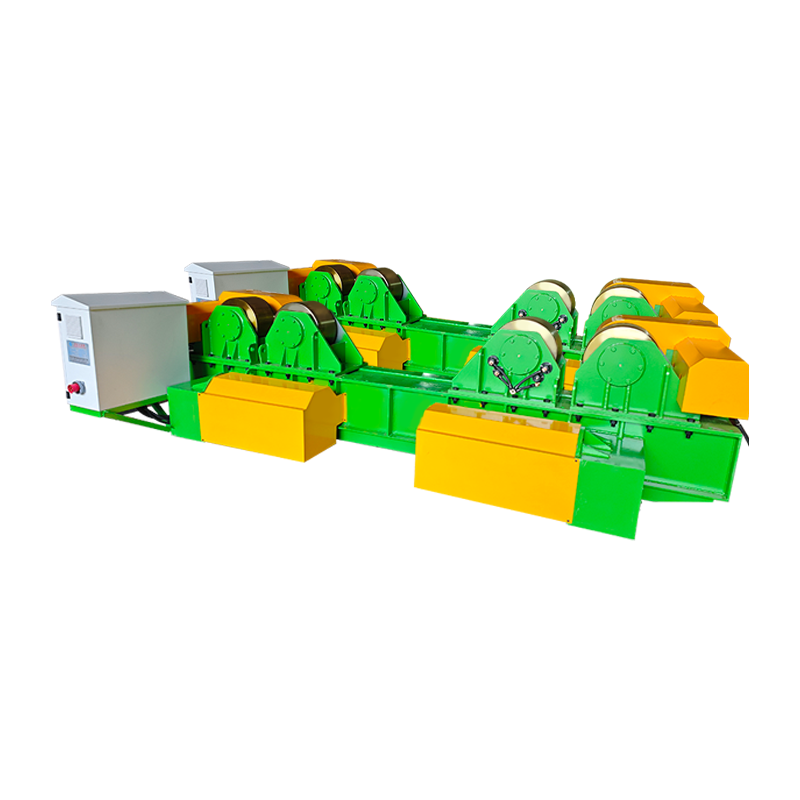
U proizvodnji se izradak obično okreće umjesto gorionika. Rotator za zavarivanje okreće cilindar, posudu ili kalem cijevi kontroliranom površinskom brzinom tako da luk trajno ostaje u ravnom položaju, što pretvara spor posao ovisan o položaju u onaj koji se može ponavljati. Za duge šavove, jedinica s anti-driftom ili pogonskim orbitalnim kretanjem sprječava aksijalno puzanje posude dok se okreće, tako da se šav ne vrti spiralno.
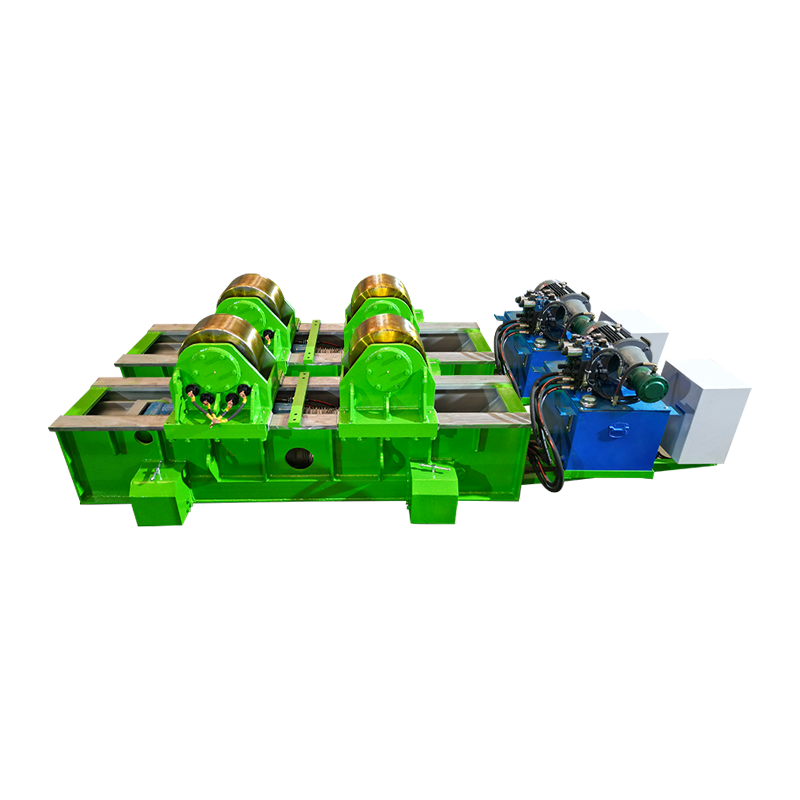
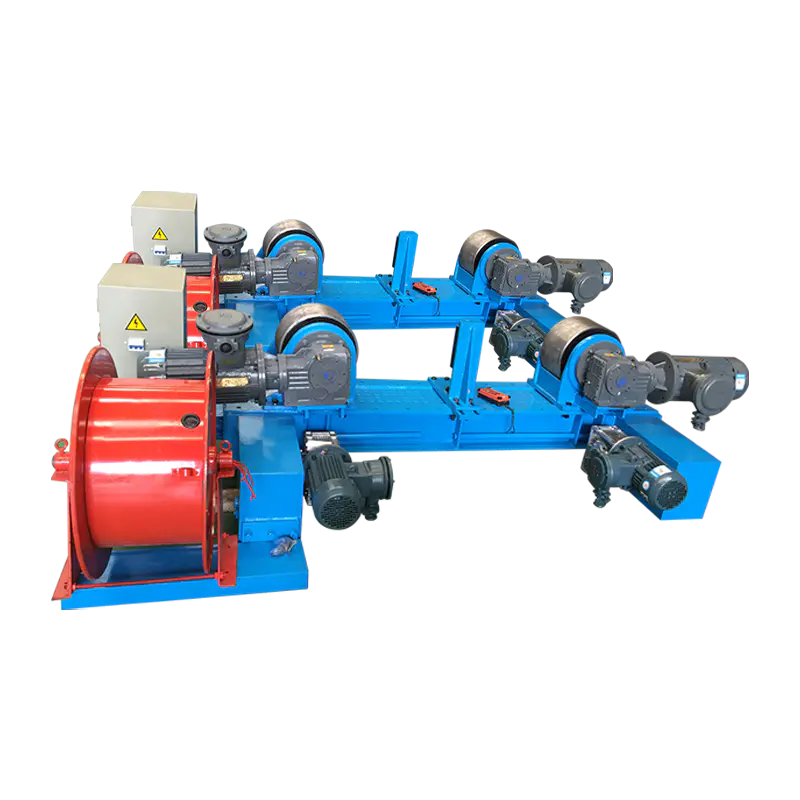 20T podesivi rotator za zavarivanje s električnim orbitalnim kretanjem i sustavom protiv zanošenja Električni rotator za zavarivanje za velike cilindre, koji koristi anti-drift i dvomotorni pogon kako bi obodni šavovi bili stabilni i ponovljivi. Pogledajte proizvod →
Dijelovi koji se ne mogu okretati poput cilindra - nosači, okviri, kućišta pumpi, tijela ventila - rukuju se na pozicioner ili okretna ploča za zavarivanje , koji naginje i rotira rad tako da je spoj prikazan vodoravno. Primjenjuje se isto pravilo: učvršćenje, a ne zglob zavarivača, odlučuje hoće li se zavar napraviti u ravnom položaju.
Kontrolni popis prije početka koji rješava većinu pritužbi na MIG
Prije nego što okrivite stroj, prođite redom kroz ovaj popis — u većini trgovina greška se nalazi u prvih pet stavki.
- Potvrdite polaritet pozitivne elektrode (DCEP) za punu žicu na čeliku.
- Postavite udaljenost između kontaktnog vrha i radnog mjesta na 10–15 mm; dulje izvlačenje smanjuje snagu struje i prodor.
- Namjestite protok plina na 12–20 l/min i provjerite regulator držeći okidač, a ne u mirovanju.
- Uskladite brzinu dodavanja žice i napon; luk bi trebao zvučati kao ravnomjerno prženje slanine, a ne pucketanje ili zujanje.
- Provjerite napetost pogonskog valjka i stanje košuljice — gniježđenje ptica je problem uvlačenja, a ne problem luka.
- Pričvrstite radni povrat blizu spoja, a ne na obojenu šinu okvira.
- Za tanki lim, koristite kut pritiska od 5-15 stupnjeva i nešto veću induktivnost kako biste ublažili prijenos kratkog spoja.
- Za težu ploču, povucite pištolj i povećajte brzinu dok se nožni prsti čisto ne smoče.
Kada je MIG pogrešan odgovor
MIG je rijetko loš proces, ali u nekolicini situacija drugi lučni proces zaslužuje svoje mjesto - a pretvaranje da inače košta.
| Proces | Najprikladniji za | Praktična debljina | Tolerancija na vjetar |
|---|---|---|---|
| MIG / GMAW (puna žica, plin) | Čist rad u radionici, lim i srednja ploča, visoka stopa proizvodnje | 1–12 mm | Jadno |
| Punjena jezgrom / FCAW-G | Gradilište i vanjski radovi, deblji profili, konstrukcijski spojevi | 6–25 mm | dobro |
| Štap / SMAW | Hrđav, prljav ili mokar metal, popravci, zatvoreni prostori | 3–20 mm | Izvrsno |
| TIG / GTAW | Tanki dijelovi, korijenski prolazi, nehrđajući i aluminijski gdje je izgled bitan | 0,5–6 mm | Jadno |
Još dvije iznimke vrijedi spomenuti. Ekstremno debeli presjeci — znatno iznad 25 mm — obično su brži s potopljenim lukom ili višeprolaznim radom s punjenom jezgrom. I vrlo kratki zavari u nezgodnim položajima, gdje postavljanje učvršćenja košta više od samog zavara, često idu brže sa štapnom elektrodom.
Gdje se MIG najviše isplati u proizvodnji
Spremnici, tlačne posude, kalemovi cijevi, dijelovi tornjeva za vjetar i H-grede okruženja su u kojima je MIG zavarivanje najučinkovitije u industrijskoj mjeri, jer se svaki od njih može rotirati.
Na kalemu posude ili cijevi, rad se odvija na pogonskim valjcima, pištolj se drži pod fiksnim kutom, a stroj se kreće. Ista logika pokreće proizvodnju tornjeva i monopila, gdje su uzdužni i obodni šavovi zavareni dok se ljuska okreće ispod stupa i kraka. U proizvodnji spremnika i cijevi, ovo uparivanje rotacije s konstantnim kutom plamenika je ono što MIG pretvara iz brzog ručnog procesa u istinski ponovljiv — praktični učinak je detaljnije objašnjen u ovom pregledu kako rotatori za zavarivanje transformiraju proizvodnju metalnih spremnika i cijevi .
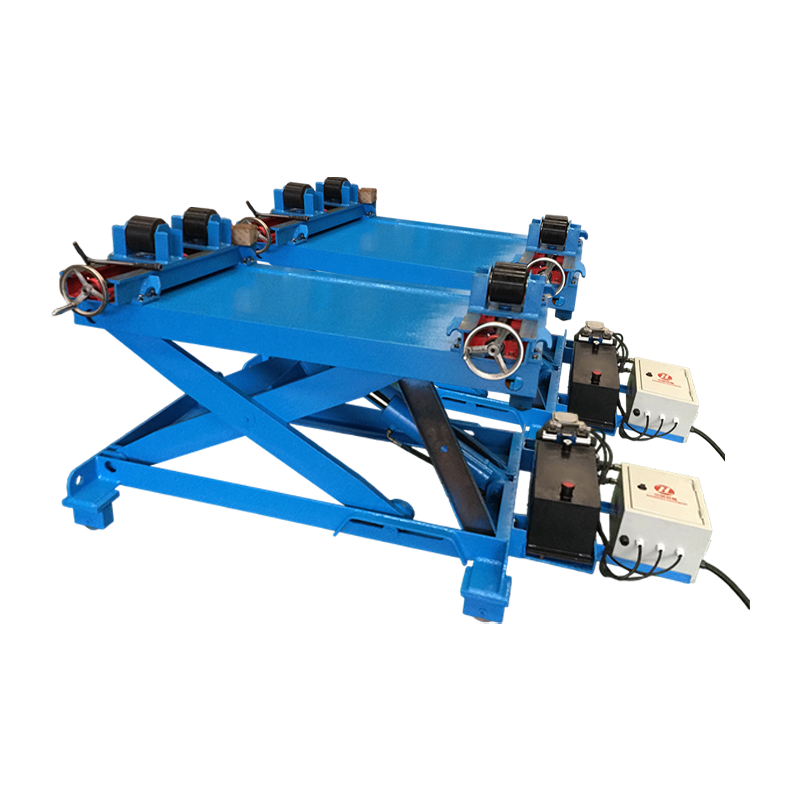
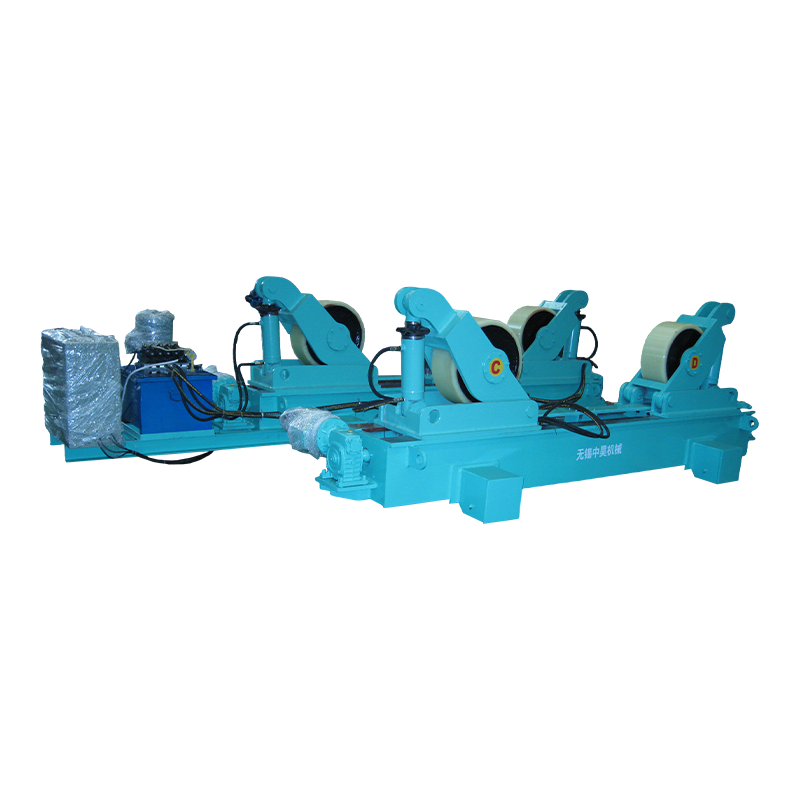
Teškim, nezgrapnim radnim komadima obično se rukuje na pozicioneru umjesto toga, a velike ljuske koje se moraju poravnati prije zavarivanja imaju koristi od rotatora za prilagodbu s hidrauličkim podizanjem i horizontalnim guranjem, što uklanja vrijeme dizalice od koraka poravnanja.
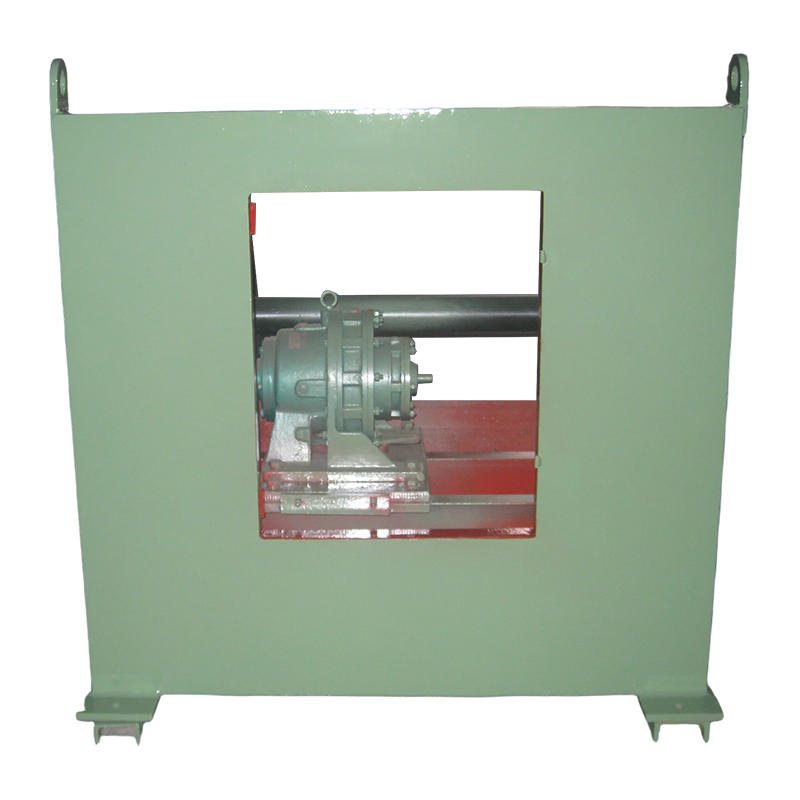 3T konvencionalni pozicioner za zavarivanje za teške radne komade Nagibna i rotirajuća ploča za izratke do 3000 kg, pomaže u održavanju ravnih zavara tijekom tlačne posude, cjevovoda i izrade konstrukcija. Pogledajte proizvod →
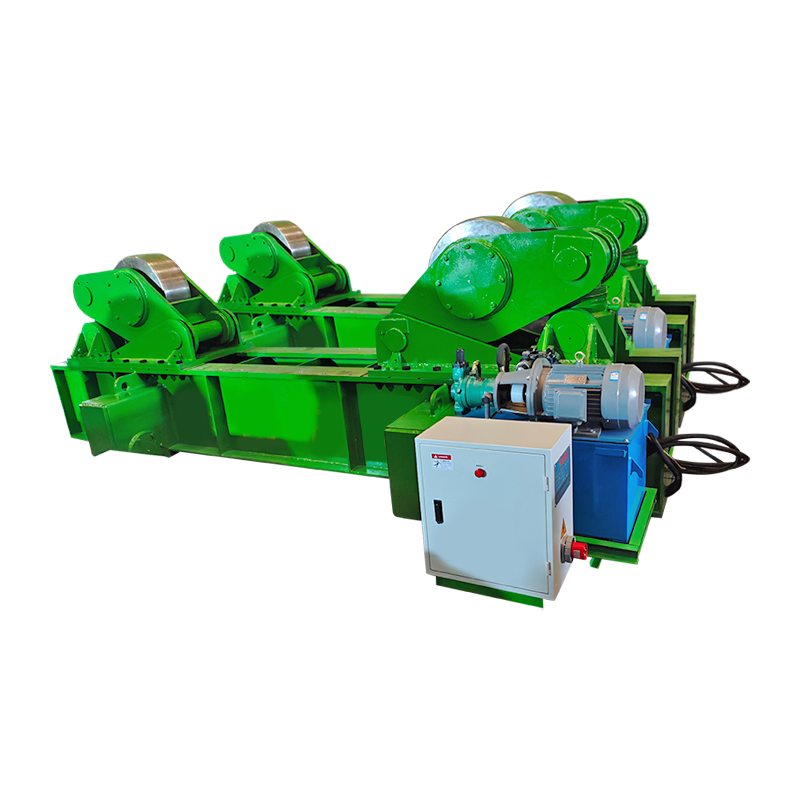
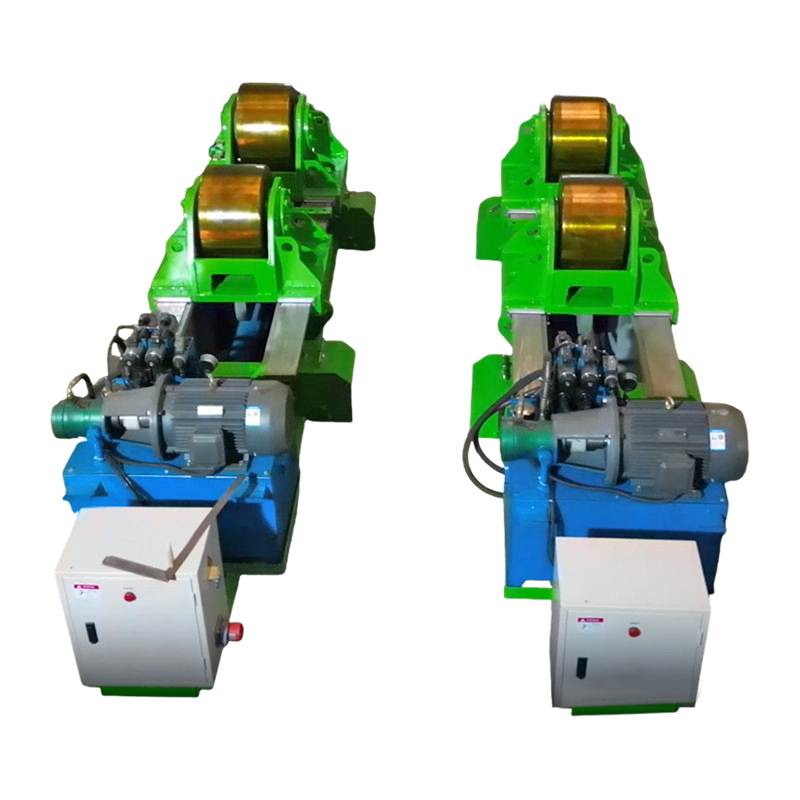 80T Fit-Up rotator za zavarivanje s hidrauličnim vodoravnim guranjem Hidraulički podesivi rotator za velike cilindrične školjke, s podesivim valjkastim postoljem i vodoravnim potiskivanjem za podršku preciznom sklapanju zavarivanja. Pogledajte proizvod →
Zajednička nit u svim ovim slučajevima je konstantna: luk ostaje u ravnom položaju, brzina kretanja se postavlja pogonom, a ne rukom, a operateri svoju pozornost usmjeravaju na luk umjesto na borbu s gravitacijom.
Često postavljana pitanja
Može li se MIG zavarivanje koristiti na otvorenom?
Ne s čvrstom žicom i zaštitnim plinom pri normalnim brzinama protoka. Vjetar iznad približno 8-10 km/h razbija plinski omotač, tako da se rad na otvorenom obično prebacuje na punjenu žicu zaštićenu plinom ili se čeka da se izgradi zaštićeno kućište.
Koji je idealni raspon debljine za MIG?
Za ugljični čelik, otprilike 3 mm do 12 mm je najbolja točka, s limom do oko 1 mm koji se također može obraditi na prijenosu kratkog spoja. Iznad 12 mm spoj treba skošenje i više prolaza, što narušava prednost MIG-a u brzini.
Zašto moj MIG zavar izgleda porozno?
Prema redoslijedu vjerojatnosti: onečišćenje poput ulja, kamenca ili galvanizacije; poprečni propuh koji uklanja zaštitni plin; prevelik protok plina koji uzrokuje turbulencije; ili labav regulator koji uvlači zrak u cjevovod.
Je li MIG dobar za okomito zavarivanje i zavarivanje iznad glave?
Djeluje, ali više nije u najboljem izdanju. Okomito prema gore zahtijeva nižu brzinu dodavanja žice i blago tkanje za kontrolu bazena, a zavarivanje iznad glave smanjuje i brzinu taloženja i udobnost operatera, tako da produktivnost obično pada za trećinu ili više.
Koja mješavina plina daje najbolje MIG rezultate na mekom čeliku?
Mješavina 75–85% argona s ravnotežom CO2 pokriva većinu posla: viši CO2 poboljšava prodiranje i vlaženje na prljavoj ploči, dok viši argon izglađuje luk i smanjuje prskanje na tankom materijalu.
Jednostavno rečeno, MIG zavarivanje je najučinkovitije kada se čisti metal umjerene debljine zavariva u ravnom ili vodoravnom položaju, u zatvorenom prostoru, sa stabilnim plinskim štitom i brzinom dodavanja žice usklađenom s naponom. Uskladite te uvjete i proces će isporučiti svoju punu brzinu, prodiranje i izgled; pričvrstite izradak tako da posao dođe do luka, a isti uvjeti vrijede osam sati u smjeni umjesto osam minuta.