20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila
20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila naširoko se koristi u industrijama kao što su tlačne posude, kemijska oprema, tor...
See Details
Kupite MIG aparat za zavarivanje ako zavarivate tanke limove u zatvorenom prostoru i želite brzinu, čiste kuglice i kratku krivulju učenja. Kupite aparat za zavarivanje ako radite na otvorenom, na zahrđalom ili prljavom čeliku, ili vam je potreban stroj koji se pokreće na generator i preživi gradilište. To je iskreni odgovor u jednom retku na pitanje MIG vs štapni zavarivač i vrijedi za većinu radova izrade i popravka.
Ostatak ovog vodiča objašnjava zašto je podjela tu gdje pada: stopa taloženja, profil prodiranja, tolerancija vjetra i kontaminacije, radni ciklus i tekući troškovi. Cilj je omogućiti vam da uskladite proces sa spojevima koje stvarno zavarite, a ne sa specifikacijama u izložbenom prostoru.
MIG je brži, čišći postupak na tankim limovima, a stick je čvršći, lakši postupak na debelim, prljavim ili vanjskim radovima.
MIG (plinsko lučno zavarivanje) gura neprekinutu čvrstu žicu kroz pištolj i štiti luk zaštitnim plinom. Nakon što se postave brzina dodavanja žice, napon i protok plina, stroj umjesto vas stavlja punilo. Štapno (oklopljeno elektrolučno zavarivanje) koristi elektrodu obloženu praškom koja izgara kako bi stvorila vlastiti štit od plina, a troska koja nastaje nakon toga štiti zrno za hlađenje.
Ta jedina mehanička razlika pokreće gotovo sve ostalo: brzinu putovanja, vrijeme čišćenja, toleranciju na vjetar, minimalnu debljinu i vještinu koju svaki proces zahtijeva od osobe koja drži žalac ili pištolj.
| Posao ili stanje | Bolji izbor | razum |
|---|---|---|
| Paneli tijela od 1 do 3 mm, kanali, štitnici | MIG | Nizak unos topline i kratak luk, minimalno izobličenje i bez troske za lomljenje |
| Rad na gradilištu na otvorenom uz vjetar | Stick | Zaštita od fluksa se ne može otpuhati; plinska zaštita može |
| Zarđala, obojena ili nauljena ploča | Stick | Luk gori kroz laganu kontaminaciju koja bi uzrokovala MIG poroznost |
| 6 do 10 mm strukturni profili u ravnom položaju | MIG (ili punjena jezgrom) | Puno veće taloženje po satu u istoj poziciji |
| Okomito prema gore korijen na cijevi | Stick | Brzo smrznuta troska podupire lokvu na okomitom licu |
| Tanak aluminij | MIG | Štapne elektrode za aluminij su nepraktične pri maloj debljini |
| Popravci s ograničenom snagom | Stick | Elektroda od 3,2 mm radi na otprilike 90 do 130 A iz skromne opskrbe |
Koristite tablicu kao filter, a ne pravilnik. Ako se vaš posao sastoji od 80 posto tankih listova i 20 posto popravka na gradilištu, jedan proces jasno zarađuje prostor za stolom; ako je obrnuto, odgovor se okreće.
MIG vam daje neprekidni luk, tako da je vaš glavni zadatak držati žicu na prednjem rubu lokve.
Brzina dodavanja žice određuje struju, a napon duljinu luka, dok je protok plina obično između 12 i 18 litara u minuti. Način prijenosa mijenja se ovisno o struji: prijenos kratkog spoja ispod otprilike 3 mm i niska amperaža, kuglasti u sredini i prijenos raspršivanjem pri višim strujama s mješavinom bogatom argonom. Kratki spoj odgovara tankom limu i radu izvan položaja; sprej brzo taloži metal i prodire duboko, ali je obično ograničen na ravne i vodoravne položaje.
Prenesite kontrolu topline ruku operateru, jer duljina luka izravno mijenja napon i struju.
Izvor struje konstantne struje s opadajućom karakteristikom održava struju stabilnom kako duljina luka varira. Klasa elektrode je važnija nego što većina kupaca očekuje: 6013 je lako zapaliti i ponovno zapaliti za opći rad, 6010 i 6011 daju snažan, duboki luk na prljavom čeliku, a 7018 je elektroda s niskim udjelom vodika koja se mora držati suhom u zagrijanom tobolcu ili peći prema rasporedu proizvođača. Svaka kuglica štapa također vas košta uklanjanja troske, a to vrijeme usitnjavanja je stvarna linija rada u bilo kojoj procjeni troškova.
MIG pobjeđuje u brzini i cilju, palica u toleranciji na uvjete, a ova dva su bliža nego što većina ljudi pretpostavlja u snazi.
| Faktor | MIG | Stick |
|---|---|---|
| Potrošni materijal | Puna ili punjena žica na kolutu | Elektrode obložene topilom, 2,5 do 5 mm |
| Zaštita | Plinska boca, regulator i mjerač protoka | Ugrađen u oblogu elektrode |
| Stopa taloženja | Otprilike 2 do 4 kg po satu u prijenosu sprejom | Otprilike 1 do 2,5 kg na sat, ograničeno veličinom elektrode |
| Praktična minimalna debljina | Pažljivo oko 0,8 mm | Otprilike 1,5 do 2 mm prije nego što se poveća rizik od progaranja |
| Oblik prodora | Široki i plitki u kratkom spoju; dublje u spreju | Uske i duboke, osobito s celuloznim elektrodama |
| Čišćenje | Lagano uklanjanje prskanja, povremeno četkanje žicom | Odvrtanje šljake pri svakom prolazu |
| Vjetar i vrijeme | Siromah bez krova nad glavom | Dobro, štit je sam napravio |
| Krivulja učenja | Kraći; stroj ubacuje punilo umjesto vas | Dulje; duljina luka i kut hoda su ručne vještine |
| Pozicije | Čvrsto ravno i vodoravno, obradivo okomito-dolje na tankom listu | Snažan u svim položajima uključujući okomito gore i iznad glave |
| Učinkovitost punila | Oko 95 posto žice postaje metal za zavarivanje | Oko 60 do 70 posto nakon gubitka rubova i prskanja |
| Dodatni tekući troškovi | Zaštita gas and regulator rental | Uglavci elektroda i rad na uklanjanju troske |
MIG se prvi isplati u svakoj radionici koja volumenski zavaruje tanke materijale.
Stick ostaje standard na gradilištu jer podnosi sve što radionica ne podnosi: vjetar, prljavštinu, vlagu i zanemarivanje.
MIG prodire adekvatno, ali dubina ovisi o načinu prijenosa, a ne o nazivu procesa.
MIG kratkog spoja je po prirodi hladan proces: žica dodiruje lokvu, odgnjecava i taloži metal s ograničenom dubinom fuzije, zbog čega je nedostatak fuzije klasični MIG defekt na ploči iznad 6 mm. Prijenos raspršivanjem mijenja sliku jer je luk stabilan, a struja dovoljno visoka da ispravno spoji bočne stijenke, ali to je uglavnom ravna i vodoravna tehnika. Štapne elektrode, posebno celulozne vrste, koncentriraju struju u uskom luku koji stvara profil penetracije u obliku prsta čak i na prljavom čeliku.
Za rad okomito prema gore, štap s elektrodom za brzo smrzavanje omogućuje vam držanje male lokvice i mirno penjanje. MIG može zavarivati i okomito prema gore, koristeći manju brzinu dodavanja žice, blago tkanje i stanku na prstima, ali je margina za pogrešku manja. Iznad glave, štap je općenito opcija kojom se lakše može upravljati jer se duljina luka trenutačno prilagođava dok vam MIG pištolj ne daje takve povratne informacije.
Koji god postupak odaberete, kvalificirani postupak upravlja: o tlaku i konstrukcijskim radovima, specifikacija postupka zavarivanja i kvalifikacija operatera odlučuju o prihvaćanju, a ne oznaka procesa na stroju.
Radni ciklus je broj koji odlučuje odgovara li stroj vašoj stopi proizvodnje, a obično se navodi pri laskavoj amperaži.
Tipični kompaktni MIG set s ocjenom od 200 A pri radnom ciklusu od 60 posto može zavarivati šest minuta od deset pri toj struji, manje pri višim postavkama ili u vrućoj radionici. Mali setovi inverterskih štapova često navode 100-postotni rad pri 100 do 130 A, koji kontinuirano pokriva elektrode od 3,2 mm. Provjerite nazivnu snagu struje koju ćete stvarno koristiti i provjerite ulazno napajanje: jednofazni strojevi od 230 V odgovaraju maloj trgovini, dok trofazni uređaji od 400 V bolje drže napon pod dugotrajnim opterećenjem.
Na spremnicima, kalemovima cijevi, osovinama i posudama, rotator ili pozicioner koji okreće spoj u ravni položaj obično daje veći dobitak od procesa prebacivanja.
Ravni položaj omogućuje vam pokretanje veće struje bez bježanja lokve, što podiže stopu taloženja i poboljšava profil kuglica bilo MIG-om ili štapom. Za cilindrični rad, električni rotator s kontrolom protiv zanošenja održava stabilnu brzinu rotacije i zaustavlja puzanje obratka duž valjaka, tako da zavar ostaje pod dosljednim kutom.
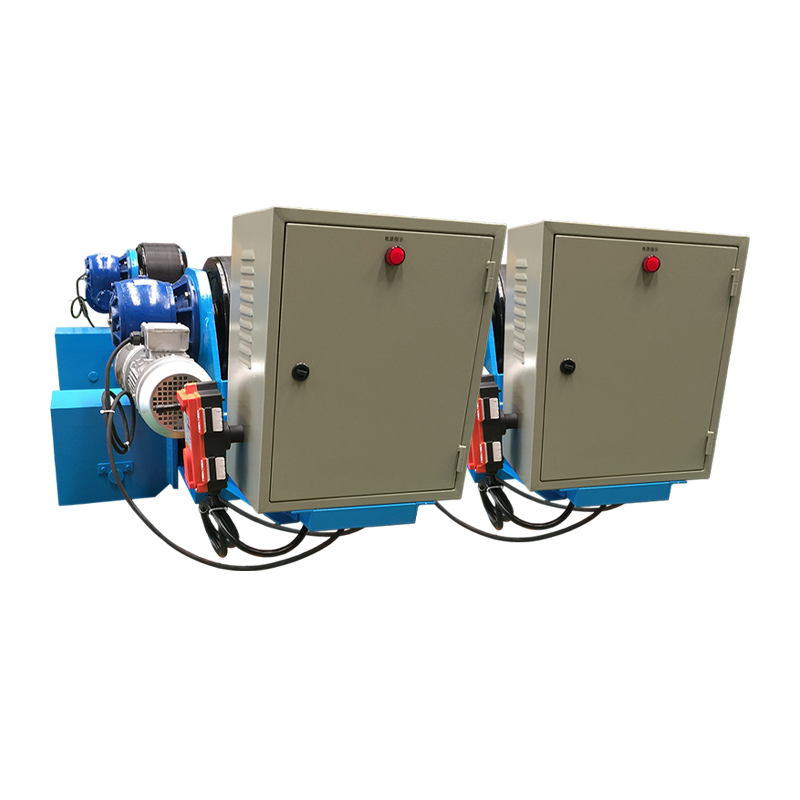 10T podesivi rotator za zavarivanje s kontrolom protiv zanošenja Ovaj podesivi rotator od 10 tona koristi senzor i PLC korekciju protiv zanošenja kako bi održao stabilnu rotaciju tijekom obodnog i uzdužnog zavarivanja šavova cilindričnih izradaka. Pogledajte proizvod →
Konvencionalni pozicioner služi istoj svrsi za izrađene dijelove koji trebaju naginjanje i rotaciju, a ne kontinuirano okretanje, a za teške dijelove posuda rotator za prilagodbu upravlja i poravnavanjem i rotacijom prije polaganja prvog prolaza.
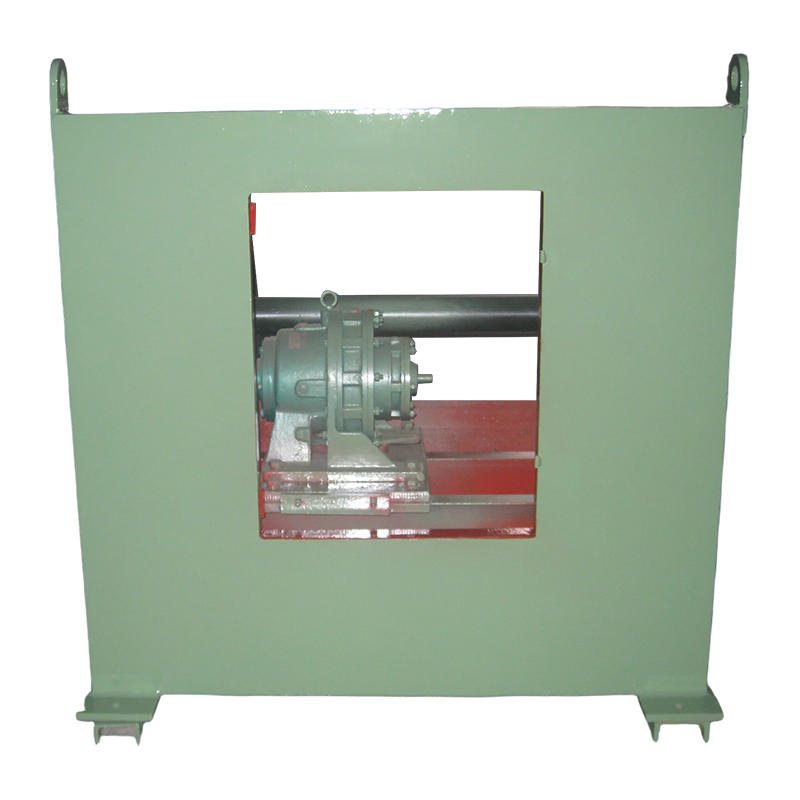 3T konvencionalni pozicioner za zavarivanje za proizvedene dijelove Ovaj pozicioner od 3 tone naginje i okreće izratke do 3000 kg kako bi šavovi ostali u ravnom položaju, uz rotaciju promjenjive frekvencije i daljinsko ili nožno upravljanje. Pogledajte proizvod →
Određivanje veličine prati težinu izratka sa zdravom marginom, a izbor između samoporavnavajućih, podesivih i fit-up dizajna svodi se na varijacije promjera koje očekujete. puna opseg rotatora za zavarivanje pokriva opterećenja klase od 1 t do 1000 t, a praktični učinak na izradu spremnika i cijevi pokriven je ovim pregledom kako rotatori mijenjaju proizvodnju spremnika i cijevi .
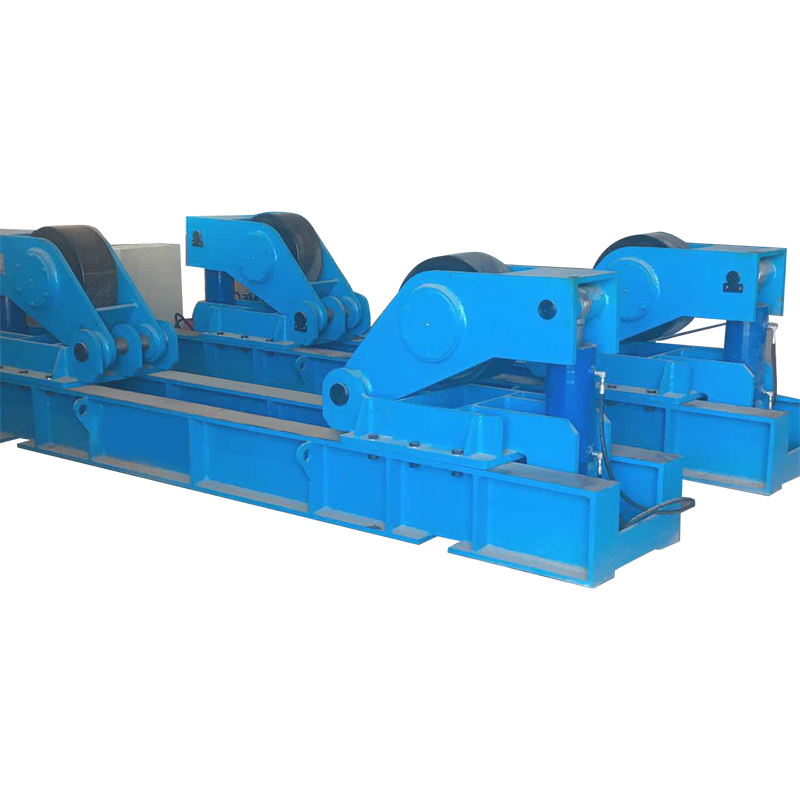 120T Fit-Up rotator za zavarivanje za velike cilindrične izratke Ovaj glavni-podređeni rotator od 120 tona podržava sastavljanje i zavarivanje velikih cilindara, s podesivim razmakom valjaka i pogonom promjenjive brzine za tornjeve vjetra i tlačne posude. Pogledajte proizvod →
Kratka, poštena revizija vlastitog rada nadmašuje sve generičke preporuke.
Nijedan proces nije inherentno jači; kvalificirani postupak za bilo koje može premašiti čvrstoću osnovnog metala. Štap je tolerantniji na kontaminaciju i daje dublji prodor u debeli, prljavi čelik, dok je loše postavljena MIG kuglica kratkog spoja na ploči mjesto gdje se obično pojavljuje nedostatak fuzije.
Samo višeprocesni strojevi s namjenskim stick modom i ispravnom izlaznom karakteristikom. Standardni set samo za MIG ima napajanje konstantnim naponom koje nije prikladno za štapne elektrode.
MIG je lakši za većinu početnika jer stroj ubacuje punilo i luk ostaje upaljen. Palica zahtijeva neovisnu kontrolu duljine luka, kuta kretanja i brzine, pa očekujte nekoliko tjedana vježbe prije nego što kuglice budu dosljedne.
Oba rade iznad 10 mm, ali praktični put se razlikuje. Stick koristi velike elektrode i višestruke prolaze s uklanjanjem troske između njih; MIG u prijenosu raspršivanjem ili punjena žica taloži se brže s manje zastoja.
Čvrsta žica zahtijeva plin, obično mješavinu argona i CO2, ili čisti CO2 za dublje prodiranje u ugljični čelik. Samozaštićena punjena žica radi bez boce i tolerira vjetar, što je čini praktičnom alternativom za lijepljenje na otvorenom.
Trošak rada ovisi o vašoj kombinaciji rada, plina i punila. Čvrsta žica pretvara oko 95 posto svoje težine u metal za zavarivanje naspram otprilike 60 do 70 posto za šipku, ali plin, iznajmljivanje regulatora i rukovanje bocama doprinose toj prednosti pri malom obimu rada.
Odaberite postupak koji odgovara spojevima koje najčešće varite, a zatim potrošite preostali proračun na opremu za pozicioniranje koja održava te spojeve ravnima i ponovljivima. Skromni MIG postavljen na rotirajući radni predmet će nadmašiti veći stroj koji se bori protiv gravitacije, a set štapova s dobrim pozicionerom će učiniti isto kod rada na teškim plovilima. Odlučite s debljinom, lokacijom i radnim ciklusom ispred sebe, a argument MIG protiv štapa obično se riješi za nekoliko minuta.
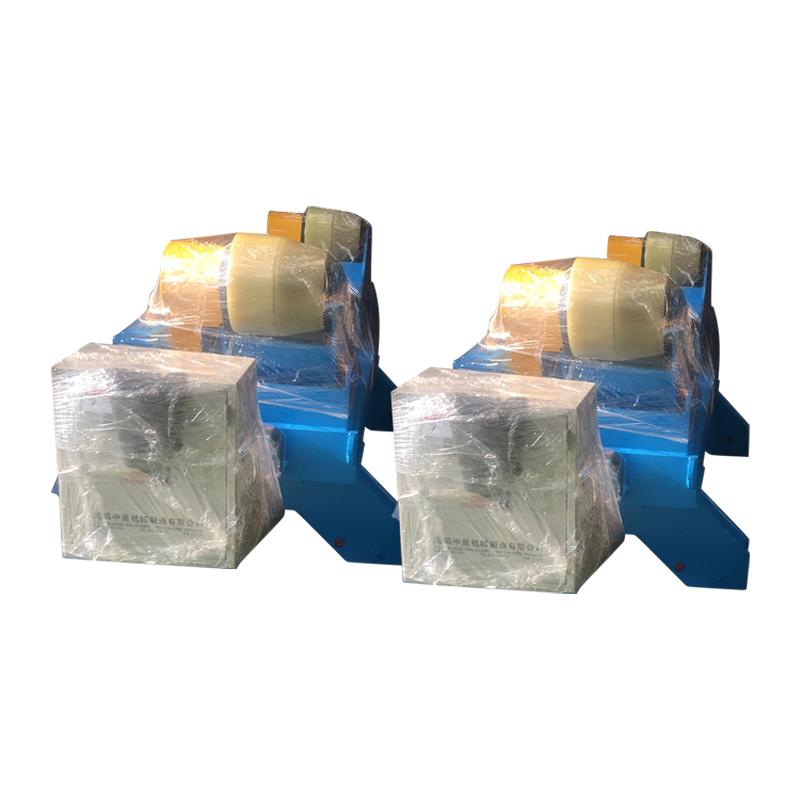
20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila naširoko se koristi u industrijama kao što su tlačne posude, kemijska oprema, tor...
See Details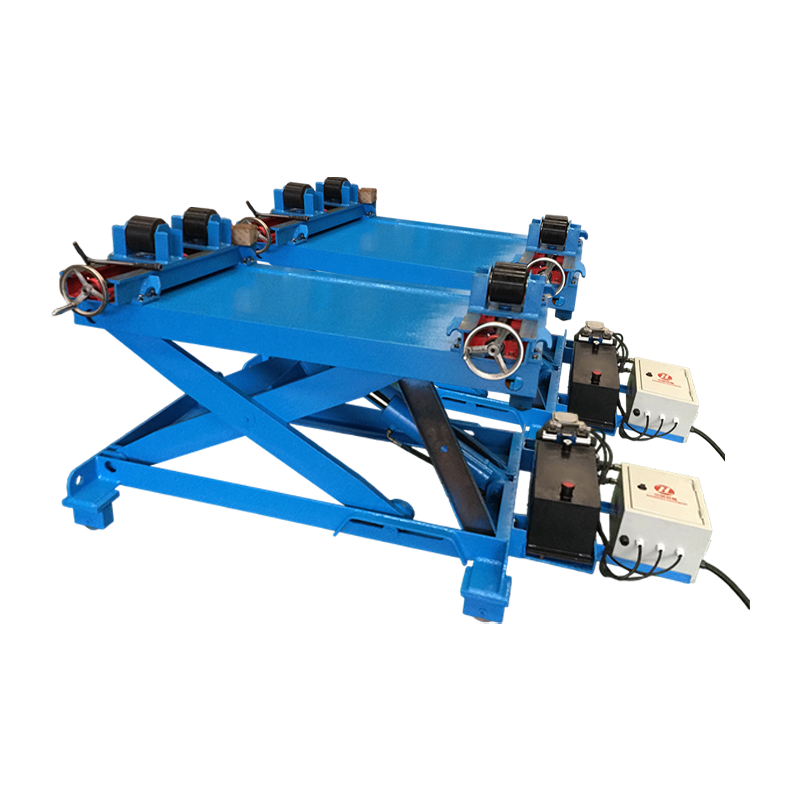
Rotator za zavarivanje 1T s podesivim vodećim vijkom i dodatnom funkcijom podizanja je pomoćni uređaj za zavarivanje koji integrira funkcije rotaci...
See Details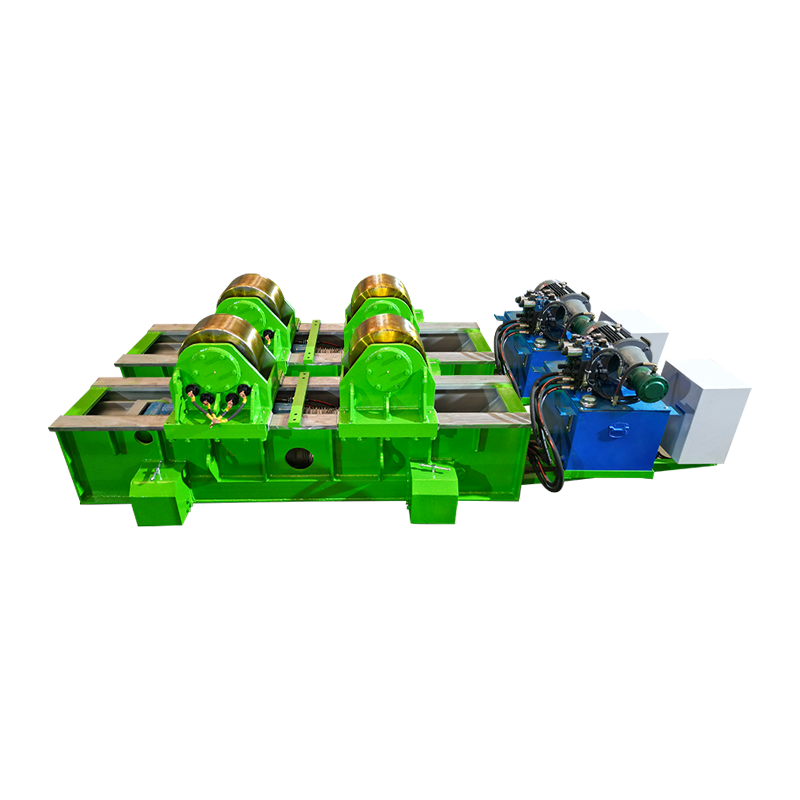
80T Fit Up rotator za zavarivanje s hidrauličkim horizontalnim guranjem i ručnim orbitalnim kretanjem ima nominalno opterećenje od 80 tona i posebn...
See Details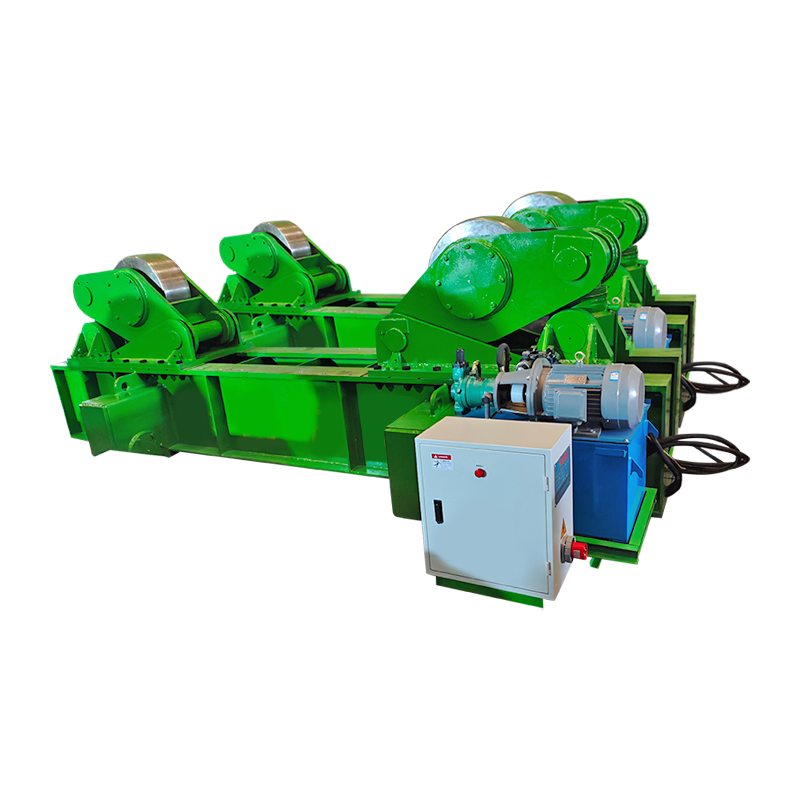
Montažni rotator za zavarivanje od 300 t s ručnim orbitalnim kretanjem ima nosivost od 300 tona i može stabilno poduprijeti velike cilindrične izra...
See Details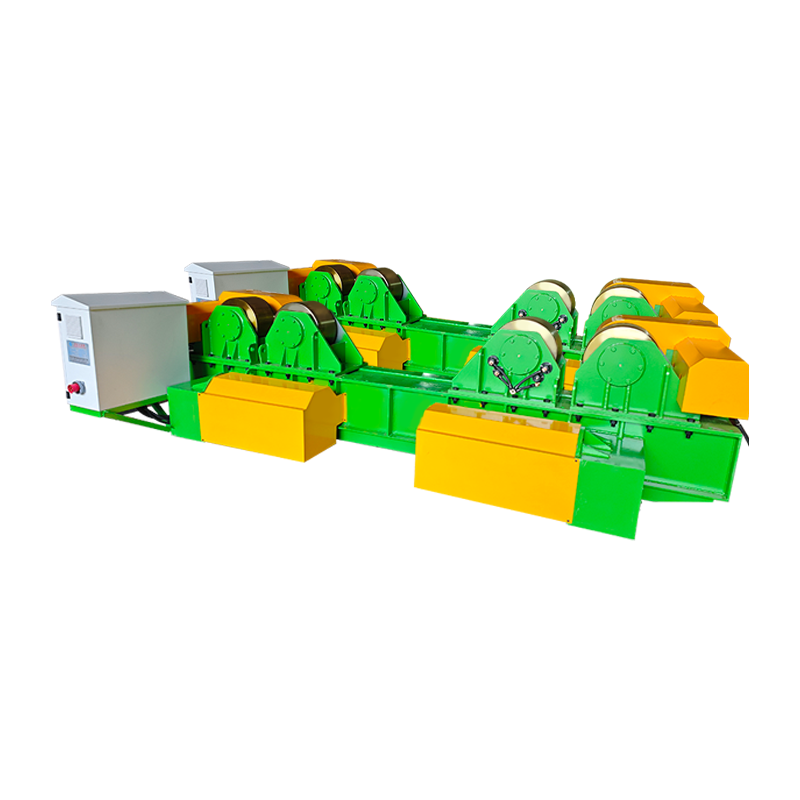
Montažni rotator za zavarivanje od 40 t s hidrauličkim podizanjem ručnim orbitalnim kretanjem je pomoćna oprema za zavarivanje srednje veličine s k...
See Details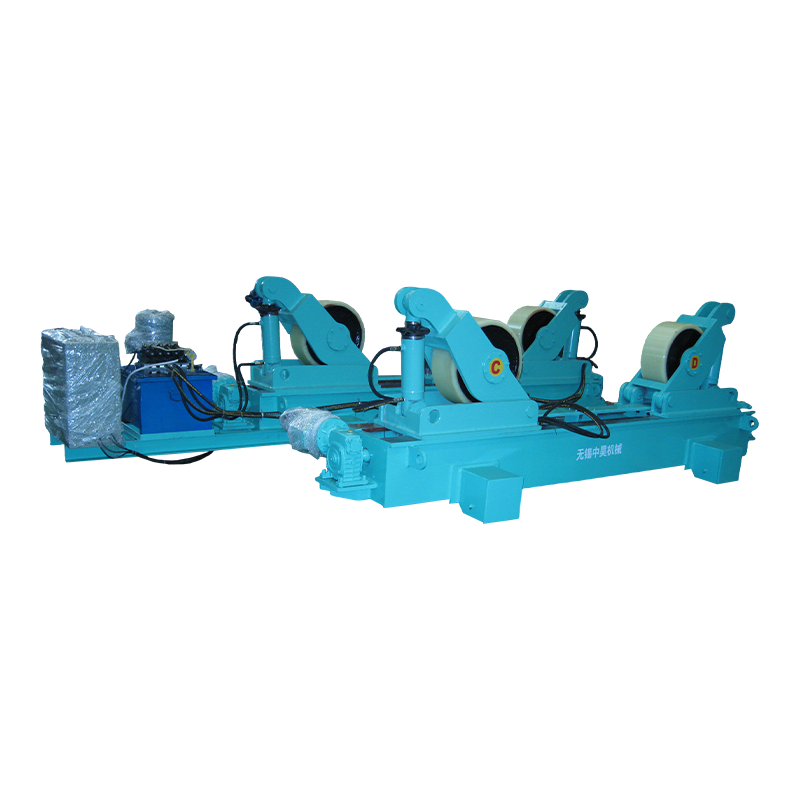
80t fit up rotator za zavarivanje s ručnim orbitalnim kretanjem posebna je oprema za zavarivanje srednjih i teških obradaka. Može nositi 80 tona i ...
See DetailsAutorska prava 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Sva prava pridržana Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com