Da—nehrđajući čelik može se uspješno zavarivati, a većina tvornica već ima opremu za to. Materijal nije lomljiv ili "nezavarljiv"; jednostavno kažnjava lošu pripremu više nego meki čelik. Nehrđajući čelik je legura čelika s najmanje 10,5% kroma, koji tvori pasivni oksidni sloj koji je otporan na koroziju. Taj je sloj također razlog zašto su toplina, onečišćenje i izbor punila toliko važni: dobar zavar mora očuvati otpornost na koroziju, a ne samo spojiti dva dijela.
Praktični odgovor je da zavarljivost ovisi o stupnju, procesu i radnom okruženju. Austenitni stupnjevi kao što su 304L i 316L uobičajeni su u spremnicima, cijevima, prehrambenoj opremi i arhitektonskim radovima. Feritni, martenzitni i dupleksni stupnjevi ponašaju se drugačije, pa bi postupak trebao odgovarati stvarnom osnovnom metalu, a ne generičkoj oznaci "nehrđajućeg čelika".
Koji postupci zavarivanja odgovaraju nehrđajućem čeliku?
TIG, MIG i štapno zavarivanje svi radovi na nehrđajućem čeliku; pravi izbor ovisi o debljini, završnoj obradi i obujmu proizvodnje. TIG daje najčišću kontrolu na tankim limovima i korijenima cijevi, MIG je brži za rad u proizvodnji, a štap ostaje koristan za popravke na terenu i teže dijelove.
| Proces | Tipični nehrđajući rad | Praktični raspon debljine | Napomena trgovine |
|---|---|---|---|
| TIG / GTAW | Tanki lim, korijeni cijevi, sanitarne cijevi, precizni sklopovi | Oko 0,5-6 mm | Najčišća kontrola luka; manja brzina putovanja |
| MIG / GMAW | Proizvodno zavarivanje, okviri, spremnici, deblji lim | Oko 1-12 mm | Brzo taloženje; potrebna je ispravna mješavina nehrđajuće žice i plina |
| Štap / SMAW | Popravci, terenska izrada, teža ploča | Oko 2-12 mm | Više čišćenja troske; manje pogodan za tanke kozmetičke radove |
| PILA | Teška ploča i dugi ravni šavovi | Obično 8 mm i više | Visoko taloženje; nije proces tankog lima |
Otporno zavarivanje i lasersko zavarivanje također se koriste za nehrđajući metal u određenim proizvodnim postavkama, ali zahtijevaju opremu i postupke izgrađene oko materijala. Za opću proizvodnju, TIG i MIG pokrivaju većinu radova na nehrđajućem metalu.
Dodatni metal i zaštitni plin: Uskladite osnovni metal
Koristite punilo koje odgovara klasi korozije osnovnog metala, a ne ono što je već u dodavaču. 304L dio bi trebao normalno koristiti ER308L punilo, dok 316L rad zahtijeva ER316L. Korištenje meke čelične žice može proizvesti zavar koji isprva izgleda prihvatljivo, ali talog će zahrđati i možda neće uspjeti u korozivnoj uporabi.
| Osnovni metal ili spoj | Tipično punilo | razum |
|---|---|---|
| 304 / 304L | ER308L | Odgovara općoj otpornosti na koroziju i niskom ugljiku |
| 316 / 316L | ER316L | Osigurava molibden za uslugu koja sadrži kloride |
| 304 od nehrđajućeg do mekog čelika | ER309L | Visokolegirano punilo pomaže tolerirati razrjeđivanje sa strane ugljičnog čelika |
| Duplex nehrđajući | ER2209 ili odgovarajuće dvostrano punilo | Podržava uravnoteženu mikrostrukturu ferit-austenit |
Zaštitni plin također utječe na boju, penetraciju i otpornost na koroziju. TIG obično koristi argon. MIG često koristi mješavinu bogatu argonom s malom količinom kisika ili tri-mješavinu, ovisno o postupku. Mješavine s visokim udjelom CO2 mogu povećati skupljanje ugljika i smanjiti otpornost na koroziju u nekim austenitnim zavarima, stoga provjerite specifikaciju plina prije proizvodnje.
Unos topline, otpornost na izobličenje i koroziju
Održavajte nizak unos topline i međuprolaznu temperaturu ispod oko 150°C (302°F) za austenitni nehrđajući; nekontrolirana toplina najčešći je razlog zašto zavar koji izgleda zvučno ne funkcionira. Nehrđajući čelik širi se i provodi toplinu drugačije od mekog čelika, tako da prekomjerna toplina može uzrokovati savijanje, toplinsku nijansu i gubitak otpornosti na koroziju.
U rasponu od otprilike 425–850°C, standardni 304 i 316 mogu formirati kromove karbide na granicama zrna. To smanjuje količinu kroma dostupnog za zaštitu površine, stanje koje se često naziva senzibilizacija. Niskougljični "L" razredi i stabilizirani razredi smanjuju rizik, ali ne opravdavaju lošu kontrolu topline. Upotrijebite perle za vezivanje, preskočite zavarivanje, sekvence unatrag, bakrenu podlogu i dobro postavljene spojnice kako biste ograničili izobličenje.
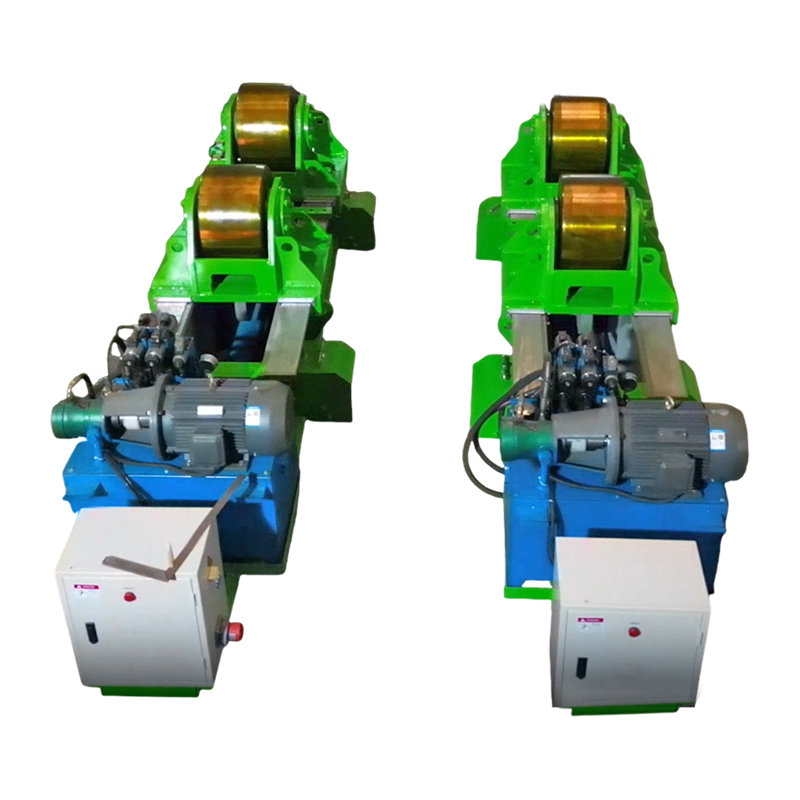
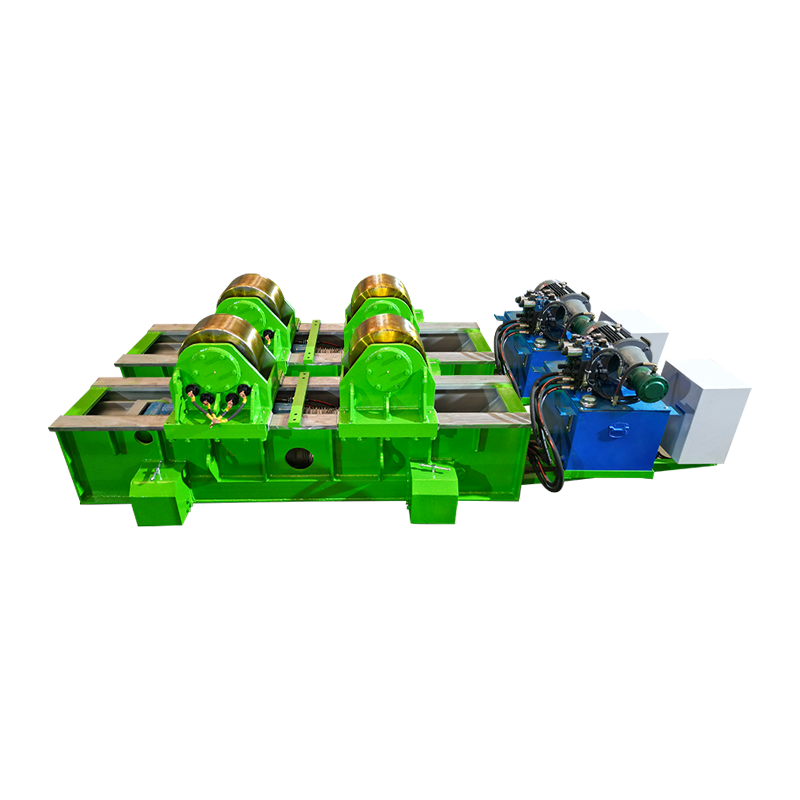
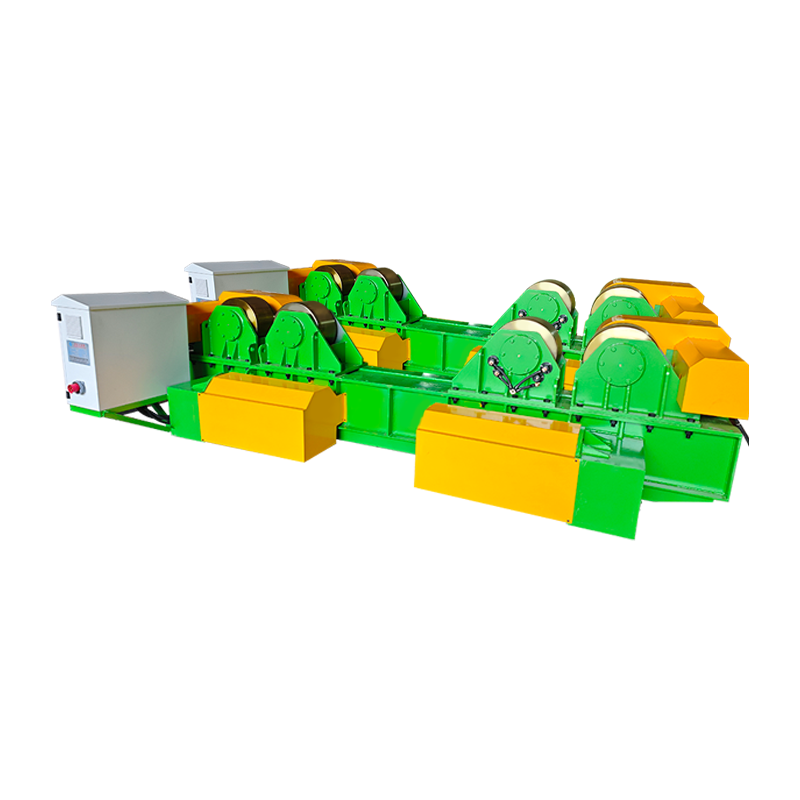
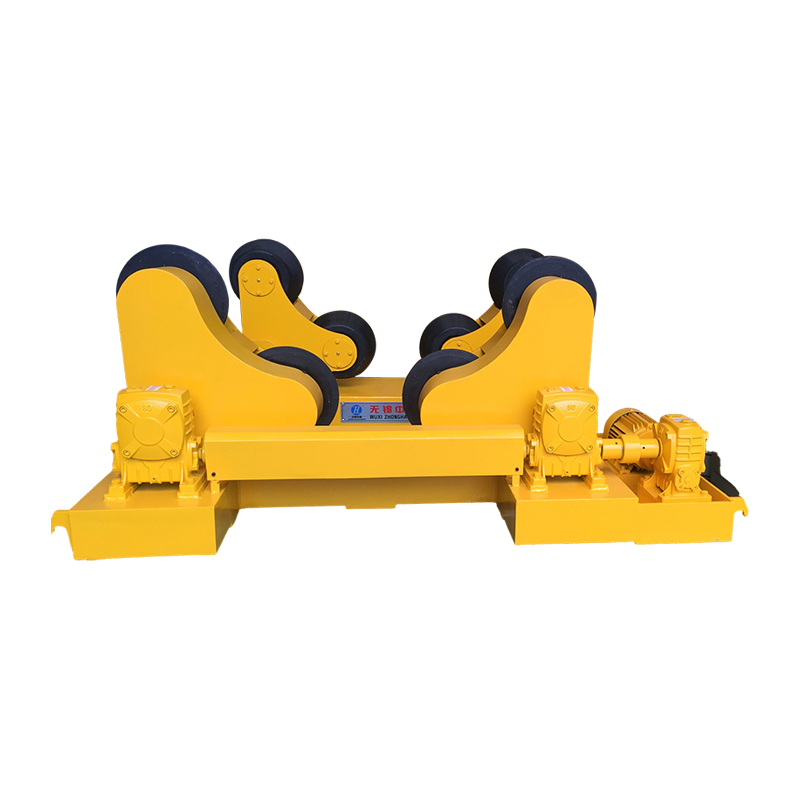
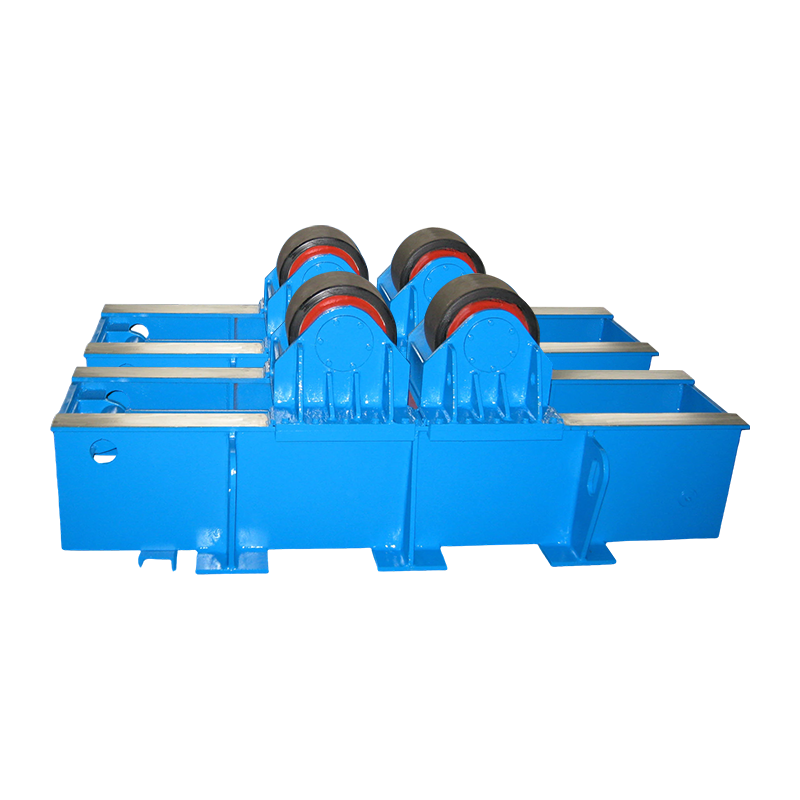
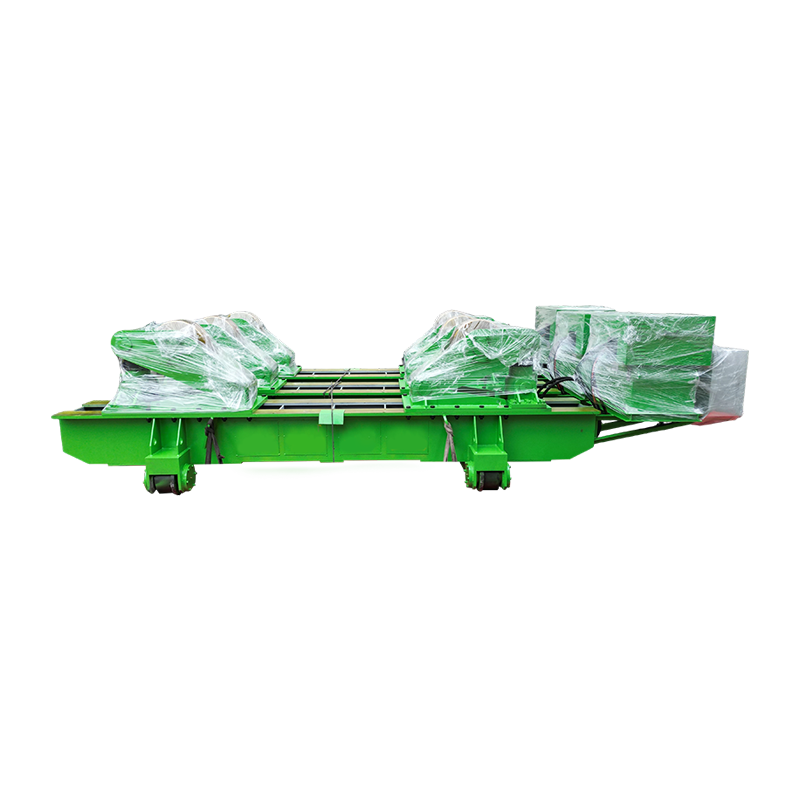
Za školjke cijevi i spremnika, rotator za zavarivanje održava okretanje dijela ravnomjernom brzinom tako da luk ostaje u ravnom ili vodoravnom položaju. Ta je konzistentnost važna kod nehrđajućeg čelika jer se promjene brzine kretanja pokazuju kao promjene unosa topline. Za bliži pogled na aplikaciju, pogledajte rotatori za zavarivanje u radu spremnika i cijevi .
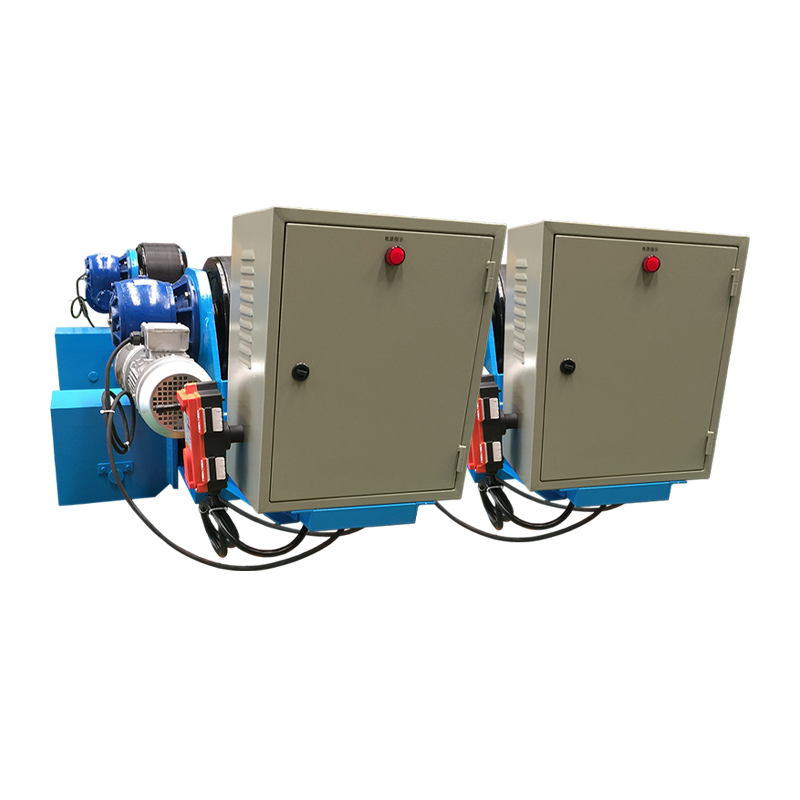 10T podesivi rotator za zavarivanje s kontrolom protiv zanošenja Podesivi rotator za zavarivanje od 10 tona sa senzorskom kontrolom protiv zanošenja za stabilno pozicioniranje cilindričnih i spljoštenih izradaka tijekom zavarivanja šava. Pogledajte proizvod →
Rotator s kontrolom protiv zanošenja koristan je na dugim šavovima gdje školjka pokušava hodati. Cilj nije jednostavno okrenuti dio, već zadržati ponovljiv položaj zavarivanja dok se operater usredotočuje na duljinu luka, pokrivenost plinom i brzinu putovanja.
Priprema i čišćenje Odlučite o kvaliteti zavara
Očistite nehrđajući čelik neposredno prije zavarivanja; onečišćenje je vodeći uzrok poroznosti, promjene boje i oštećenja uslijed korozije. Ulje, mast, vlaga, boja, marker, ljepilo i prašina od ugljičnog čelika mogu oštetiti površinu zavara ili stvoriti poroznost.
- Koristite namjensku četku od nehrđajuće žice; četke od ugljičnog čelika mogu ostaviti čestice željeza koje hrđaju.
- Obrišite fugu i žicu za punjenje acetonom ili alkoholom i ostavite da se osuši.
- Uklonite kamenac, oksid i jaku toplinu iz zone zavarivanja prije zavarivanja kada to postupak zahtijeva.
- Pročistite cijev i cijev argonom kada je potrebno potpuno prodiranje i stražnja strana će biti izložena korozivnom radu.
- Držite fit-up čvrsto i jednolično; široki razmaci tjeraju zavarivača da doda više topline i punila.
Nakon zavarivanja, očistite diskoloraciju i toplinsku nijansu kada to zahtjeva specifikacija. Dekapiranje i pasiviranje obnavljaju pasivni sloj na mnogim nehrđajućim proizvodima, posebno u prehrambenoj, farmaceutskoj i pomorskoj industriji.
Uobičajeni nedostaci i praktični popravci
Većina nedostataka nehrđajućeg zavara dolazi iz tri uzroka: onečišćenja, prekomjerne topline i gubitka pokrivenosti plinom. Popravak je obično proceduralni, a ne drugačija postavka stroja.
| kvar | Vjerojatni uzrok | Praktičan popravak |
|---|---|---|
| Poroznost | Ulje, vlaga, propuh, slab protok plina, prljavo punjenje | Očistite spoj, provjerite protok plina, zaštitite luk, upotrijebite suho punilo |
| Iskrivljenje | Previše topline, neravnomjeran redoslijed, loše uklapanje | Pričvrstite dio, koristite zavarivanje unatrag ili preskočite zavarivanje, smanjite amperažu |
| Senzibilizacija | Produljeno vrijeme u rasponu 425–850°C | Niži unos topline, kontrolirati međuprolaznu temperaturu, specificirati materijal L-grade |
| Vruće pucanje | Loša prilagodba, jako ograničenje, pogrešna kemija punila | Koristite navedeno punilo, poboljšajte prilagodbu, smanjite stezanje gdje je to moguće |
| Toplinska nijansa | Izlaganje kisiku pri temperaturi | Poboljšajte pokrivenost plinom, očistite stražnju stranu, očistite i pasivirajte nakon zavarivanja |
Kada se pozicioniranje opreme isplati
Oprema za pozicioniranje se isplati kada se rad na nehrđajućem metalu ponavlja, težak je ili zahtijeva dosljedan kut gorionika. Rotator okreće cijevi, školjke spremnika i cilindre kontroliranom brzinom. Pozicioner naginje obradak tako da zavar leži ravno ili vodoravno, što je lakše kontrolirati nego okomito ili iznad glave.
Za male sklopove od nehrđajućeg čelika, servo kontrolirani pozicioner daje preciznu rotaciju i ponovljivo indeksiranje. To pomaže kada nekoliko dijelova treba isti redoslijed zavarivanja i rukovatelj mora održavati stabilan kut plamenika. Za pregled pogledajte pozicioneri zavarivanja i učinkovitost izrade .
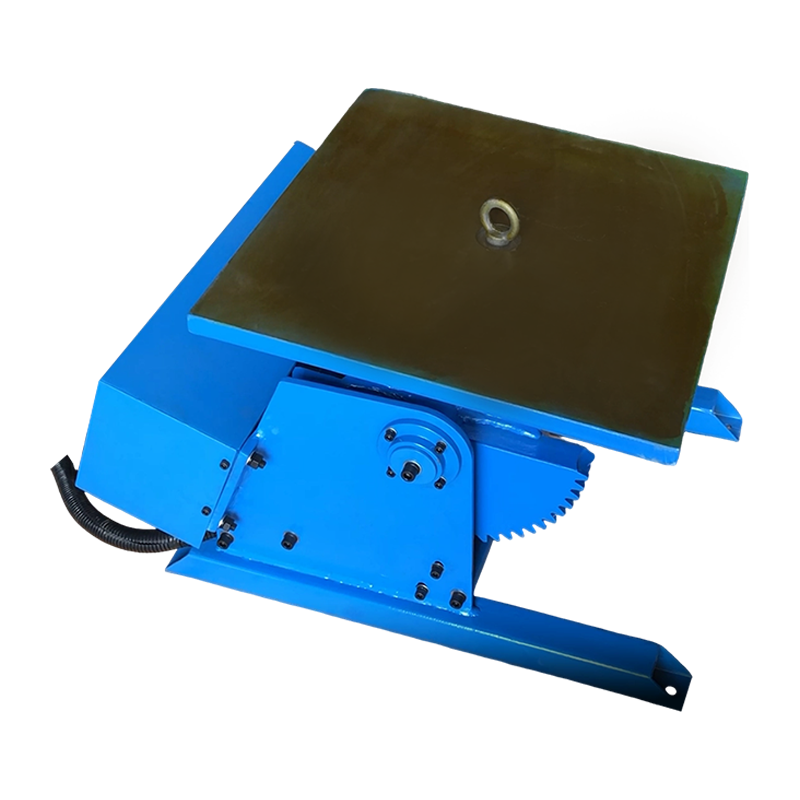 Pozicioner za zavarivanje od 300 kg sa servo kontrolom sales@weldnicefactory.com Pogledajte proizvod →
Za duge uzdužne spojeve na posudama od nehrđajućeg čelika, TIG stup i nosač drže plamenik dok se izradak ili kolica pomiču kontroliranom brzinom. Ovo je osobito korisno kada postupak zahtijeva dosljednu duljinu luka i ograničeno kretanje operatera.
 Podrška za zavarivanje TIG stupova i nosača TIG stup i nosač za precizno pozicioniranje plamenika, kretanje i osciliranje na tankostjenim i preciznim komponentama, uključujući šavove posuda od nehrđajućeg čelika. Pogledajte proizvod →
Često postavljana pitanja
Možete li zavarivati nehrđajući čelik MIG aparatom za zavarivanje?
Da, MIG zavarivač može zavarivati nehrđajući čelik ako je opremljen nehrđajućom žicom za punjenje i odgovarajućim zaštitnim plinom bogatim argonom. Žica od mekog čelika i mješavina plina s visokim sadržajem CO2 neće dati istu otpornost na koroziju, čak i ako zavar izgleda prihvatljivo.
Možete li zavarivati nehrđajući čelik na meki čelik?
Da, nehrđajući čelik može se zavarivati na meki čelik, obično s punilom ER309L i kontroliranim razrjeđivanjem. Spoj je praktičan za konstrukcijske ili nekritične primjene, ali možda neće odgovarati korozijskim svojstvima potpuno nehrđajućeg zavara.
Treba li nehrđajući čelik prethodno zagrijati?
Većina vrsta austenitnog nehrđajućeg čelika ne treba prethodno zagrijavati i općenito se ne smije pregrijavati. Feritni i martenzitni stupnjevi mogu zahtijevati prethodno zagrijavanje ili toplinsku obradu nakon zavarivanja, ovisno o stupnju i postupku, stoga slijedite kvalificirani postupak zavarivanja, a ne opće pravilo.
Zašto moj nehrđajući zavar hrđa?
Nehrđajući zavar hrđa kada je pasivni sloj oštećen ili je nanos onečišćen. Uobičajeni uzroci uključuju četke od ugljičnog čelika, punilo od mekog čelika, lošu pokrivenost plinom, jaku toplinu, vlagu i neuspjeh u čišćenju ili pasiviziranju gotovog zavara.
U praksi, uspješno zavarivanje nehrđajućeg čelika svodi se na mali skup kontrola: uskladiti punilo, zadržati toplinu unutar postupka, očistiti spoj, zaštititi zavar s pravim plinom i koristiti opremu za pozicioniranje kada poboljšava konzistenciju. Materijal je zavarljiv—ali nagrađuje discipliniranu radnu praksu.