20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila
20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila naširoko se koristi u industrijama kao što su tlačne posude, kemijska oprema, tor...
See Details
Robotsko zavarivanje procesi koriste programabilne robotske ruke opremljene alatima za zavarivanje za automatsko spajanje metalnih komponenti, pružajući kraća vremena ciklusa, dosljedniju kvalitetu zavara i niže dugoročne troškove rada od ručnog zavarivanja. Od automobilskih montažnih traka do zrakoplovne proizvodnje, robotsko zavarivanje postalo je okosnica moderne proizvodnje. Ovaj vodič objašnjava kako funkcionira svaki glavni proces, koje industrije imaju najviše koristi i kako odabrati pravi sustav za svoje poslovanje.
Robotski sustav za zavarivanje sastoji se od robotske ruke, izvora energije za zavarivanje, dodavača žice ili sustava za isporuku elektroda i kontrolera koji izvršava unaprijed programirane putanje zavarivanja s milimetarskom preciznošću. Robot slijedi definiranu putanju preko obratka, primjenjujući toplinu i materijal za punjenje prema točnim parametrima — naponu luka, brzini dodavanja žice, brzini putovanja i protoku zaštitnog plina — koji su postavljeni tijekom faze programiranja.
Moderni robotski sustavi za zavarivanje integriraju nekoliko ključnih komponenti:
Šest najčešće korištenih procesa robotskog zavarivanja su MIG/GMAW, TIG/GTAW, točkasto zavarivanje, lasersko zavarivanje, plazma zavarivanje i zavarivanje trenjem s miješanjem — svaki od njih odgovara različitim materijalima, vrstama spojeva i obujmu proizvodnje.
Robotizirano MIG zavarivanje najrašireniji je robotski proces zavarivanja na globalnoj razini, koji čini oko 50-60% svih industrijskih robotskih primjena zavarivanja. Kod plinskog metalolučnog zavarivanja (GMAW), žičana elektroda s kontinuiranim napajanjem topi se u zavarenoj kupki, dok zaštitni plin — obično mješavina argona i CO₂ — štiti rastaljeni metal od atmosferske kontaminacije.
Robotski TIG zavarivanje proizvodi najvišu kvalitetu zavara i estetsku završnu obradu od bilo kojeg procesa luka, što ga čini bitnim za precizne primjene u zrakoplovnoj i proizvodnji medicinskih uređaja. Plinsko lučno zavarivanje s volframom (GTAW) koristi volframovu elektrodu koja nije potrošna za generiranje luka, a žica za punjenje se dodaje zasebno ako je potrebno.
Robotsko točkasto zavarivanje je dominantan proces u proizvodnji karoserije automobila u bijelom, s karoserijom jednog vozila koja zahtijeva između 3000 i 5000 pojedinačnih točkastih zavarivanja. Otporno točkasto zavarivanje (RSW) steže dva preklapajuća metalna lima između bakrenih elektroda i propušta električnu struju visoke amperaže kroz materijal, generirajući lokaliziranu toplinu koja spaja ploče na diskretnim točkama.
Robotsko lasersko zavarivanje pruža najveće brzine kretanja i najmanje zone pod utjecajem topline od bilo kojeg postupka zavarivanja taljenjem, s brzinama putovanja do 10 metara u minuti u primjenama tankih ploča. Fokusirana laserska zraka — obično iz fiber laserskog izvora od 1-20 kW — topi osnovni metal s iznimnom preciznošću, ne zahtijevajući nikakav kontakt s radnim komadom.
Robotsko plazma zavarivanje premošćuje jaz između TIG zavarivanja i laserskog zavarivanja, nudeći dublje prodiranje od TIG zavarivanja pri većim brzinama, a istovremeno ostaje pristupačnije od laserskih sustava. Suženi plazma luk doseže temperature veće od 20 000°C, što omogućuje zavarivanje kroz ključanicu kroz deblje dijelove u jednom prolazu.
Robotsko zavarivanje trenjem s miješanjem je postupak u čvrstom stanju koji spaja metale ispod njihove točke taljenja, što ga čini preferiranom metodom za zavarivanje aluminijskih legura koje je teško taliti konvencionalnim lučnim postupcima. Rotirajući klin alata uranja se u liniju spoja i prelazi duž šava, stvarajući toplinu trenja koja plastificira - ali ne topi - osnovni materijal.
Odabir pravog procesa robotskog zavarivanja zahtijeva usklađivanje karakteristika procesa s vašom vrstom materijala, konfiguracijom spoja, zahtjevima kvalitete i obujmom proizvodnje.
| Proces | Materijali | Brzina | Kvaliteta zavara | Trošak postavljanja | Najbolja aplikacija |
| MIG/GMAW | Čelik, Al, SS | visoko | dobro | Nisko–srednje | Opća izrada |
| TIG/GTAW | Svi metali | Nisko–srednje | Izvrsno | srednje | Zrakoplovstvo, medicina |
| točkasto zavarivanje | Metalni lim | Vrlo visoko | dobro | srednje | Automobilske karoserije |
| Laser | Svi metali | Vrlo visoko | Izvrsno | visoko | EV baterije, elektronika |
| Plazma | Čelik, Ti, SS | srednje–High | Vrlo dobro | srednje–High | Cijevi, posude pod pritiskom |
| Trenje Miješati | Aluminij, Cu | srednje | Izvrsno | visoko | Aerospace, EV ladice |
Tablica 1: Usporedba glavnih procesa robotskog zavarivanja prema kompatibilnosti materijala, brzini, kvaliteti i cijeni.
Robotsko zavarivanje dosljedno nadmašuje ručno zavarivanje u propusnosti, ponovljivosti i ukupnom trošku vlasništva — osobito u okruženjima velike proizvodnje gdje je dosljednost kritična.
Robotski MIG zavarivač obično radi s 50–80% vremena uključenja luka u usporedbi s 20-30% za kvalificiranog ručnog zavarivača, učinkovito utrostručujući neto učinak zavarivanja po smjeni. Roboti ne rade pauze, umorni ili usporavaju pred kraj smjene. U automobilskoj tvornici koja radi u tri smjene, jedna robotska ćelija može proizvesti ono što bi zahtijevalo 6-9 ručnih zavarivača.
Robotski sustavi zavarivanja održavaju tolerancije parametara zavarivanja unutar ±1–2% kroz tisuće uzastopnih zavarivanja, razinu dosljednosti koju niti jedan ljudski zavarivač ne može održati tijekom cijele proizvodne smjene. To se izravno pretvara u manje nedostataka, niže stope otpada i smanjene troškove prerade. Mnogi proizvođači izvješćuju o smanjenju stope grešaka od 30-50% nakon prelaska s ručnog na robotsko zavarivanje.
Uklanjanje radnika od izravnog izlaganja električnom luku smanjuje učestalost udisanja dima od zavarivanja, ozljede očiju bljeskom UV zračnim lukom i opekline — neke od najčešćih ozljeda na radu u proizvodnji. Međunarodna organizacija rada procjenjuje da profesionalne bolesti povezane sa zavarivanjem pogađaju stotine tisuća radnika širom svijeta svake godine. Robotske ćelije za zavarivanje, opremljene odvodom dima i sigurnosnom ogradom, dramatično smanjuju ove rizike.
Dok robotske ćelije za zavarivanje zahtijevaju značajna početna ulaganja - obično 80.000 - 250.000 USD po ćeliji, ovisno o procesu i perifernim uređajima - razdoblja povrata od 12 do 36 mjeseci uobičajena su u primjenama velike količine. Kada se rad, potrošni materijal, otpad i prerada uračunaju u faktore, robotsko zavarivanje obično smanjuje trošak zavarivanja po dijelu za 25-45% u razdoblju od 5 godina.
| Faktor | Robotsko zavarivanje | Ručno zavarivanje |
| Vrijeme uključivanja luka | 50–80% | 20–30% |
| Ponovljivost zavara | ±0,1–0,5 mm | ±1–3 mm |
| Stopa kvarova | Vrlo nisko (0,1–1%) | Nisko–srednje (2–8%) |
| Postavljanje / Promjena | Sati (reprogramiranje) | minuta |
| Početna investicija | 80 000 – 250 000 USD | 5.000 – 30.000 USD |
| Dugoročni trošak | Niže | visokoer (labor-intensive) |
| Fleksibilnost | srednje (programmable) | visoko (adaptive) |
| Sigurnost radnika Risk | Niska | srednje–High |
| Najbolji volumen | visoko (1,000 parts/run) | Nisko–srednje (1–500 parts) |
Tablica 2: Robotsko zavarivanje u odnosu na ručno zavarivanje prema ključnim pokazateljima učinka, cijene i fleksibilnosti.
Gotovo svaki veći proizvodni sektor sada koristi robotske procese zavarivanja, ali automobilska, zrakoplovna, građevinska oprema i potrošačka elektronika predstavljaju najveću koncentraciju primjene robotskog zavarivanja.
Automobilska industrija je najveći pojedinačni korisnik robotskog zavarivanja, s procijenjenim 30-40% svih industrijskih robota raspoređenih na globalnoj razini koji obavljaju zadatke zavarivanja u proizvodnji vozila. Linije karoserije u bijelom koriste stotine robotskih stanica za točkasto zavarivanje za sastavljanje ploča vrata, podnih ploča, krovnih nosača i stupova. Ispušni sustavi, spremnici goriva i komponente šasije obično se spajaju robotskim MIG ili laserskim zavarivanjem.
Primjene u zrakoplovstvu zahtijevaju najviše standarde kvalitete zavarivanja, čineći robotsko TIG, plazma zavarivanje i zavarivanje trenjem dominantnim procesima za strukturne komponente zrakoplova. Robotski FSW koristi se za spajanje aluminijskih panela trupa i obloga krila, dok robotski TIG rukuje komponentama motora od titana i sklopovima hidrauličkih vodova.
Ruke bagera, žlice utovarivača, grane dizalice i konstrukcijski čelični okviri obično se izrađuju pomoću robotskog MIG zavarivanja zbog debelih pločastih materijala koji su uključeni i potrebnih velikih volumena. Robotsko zavarivanje u ovom sektoru smanjuje fizički napor zavarivača koji rade s teškim komponentama i poboljšava konzistentnost na dugim strukturalnim zavarima koje je teško izvesti ručno.
Brzi rast električnih vozila učinio je robotsko lasersko zavarivanje nezamjenjivim za zavarivanje jezičaka baterijskih ćelija, sastavljanje modula i izradu polica za baterije. Paketi baterija za EV mogu sadržavati tisuće pojedinačnih laserskih zavara, od kojih svi moraju zadovoljiti stroge standarde za curenje i vodljivost — nemoguć cilj za ručne procese u velikom obimu.
Odabir ispravnog procesa robotskog zavarivanja zahtijeva procjenu pet ključnih čimbenika: vrstu i debljinu osnovnog materijala, dizajn spoja, zahtijevani standard kvalitete zavara, godišnji obujam proizvodnje i raspoloživi kapitalni proračun.
Sljedeću generaciju robotskih procesa zavarivanja oblikuje umjetna inteligencija, suradnička robotika i prilagodljivi sustavi upravljanja u stvarnom vremenu koji automatizaciju čine dostupnom manjim proizvođačima.
Robotski MIG zavarivanje (GMAW) je najčešće korišten robotski proces zavarivanja, koji predstavlja većinu svih industrijskih robotskih zavarivanja na globalnoj razini. Njegova kombinacija brzine, svestranosti materijala, niske cijene potrošnog materijala i jednostavnosti programiranja čini ga standardnim izborom za većinu novih robotskih instalacija za zavarivanje u općoj proizvodnji i proizvodnji automobila.
Vrijeme programiranja za robotsku ćeliju za zavarivanje kreće se od nekoliko sati za jednostavne dijelove s kratkim putevima zavarivanja do nekoliko tjedana za složene višeprolazne sklopove s desecima zavarenih spojeva. Softver za izvanmrežno programiranje može smanjiti vrijeme programiranja na robotu za 50–70% dopuštajući inženjerima da simuliraju i poboljšaju putanje zavara na digitalnom modelu prije postavljanja.
Primarna ograničenja robotskog zavarivanja su visoki početni kapitalni troškovi, smanjena fleksibilnost za malu količinu ili vrlo raznoliku proizvodnju dijelova i potreba za dosljednom kvalitetom prilagodbe dijelova. Roboti su izvrsni u ponavljajućim zadacima na dosljednim dijelovima, ali se bore s prilagodljivim donošenjem odluka koje iskusni zavarivači primjenjuju kada se bave nepravilnim prazninama, iskrivljenim učvršćenjima ili neobičnim konfiguracijama spojeva. Praćenje šavova i sustavi umjetne inteligencije postupno uklanjaju ovaj jaz.
Da — kolaborativni robotski sustavi za zavarivanje i softver za izvanmrežno programiranje učinili su robotsko zavarivanje ekonomski isplativim za veličine serija od samo 25-50 dijelova. Cobot sustavi za zavarivanje sa sučeljima za programiranje na privjesku ili tabletu omogućuju operaterima bez tradicionalnih vještina programiranja robota postavljanje novih poslova za manje od sat vremena, što ih čini praktičnim za trgovine i proizvođače po narudžbi.
Robotski sustavi za zavarivanje i dalje moraju proizvoditi zavare koji zadovoljavaju iste AWS, ASME, ISO ili standarde specifične za kupca koji se zahtijevaju od ručnog zavarivanja — robot ne certificira automatski zavar. Međutim, dosljednost i mogućnosti bilježenja podataka robotskih sustava znatno olakšavaju demonstraciju kontrole procesa tijekom revizije kvalitete i testiranja kvalifikacije postupka zavarivanja.
Robotski sustavi za zavarivanje zahtijevaju redovito održavanje potrošnog materijala plamenika za zavarivanje (kontaktni vrhovi, mlaznice, obloge), periodično podmazivanje i pregled zglobova robotske ruke i kalibraciju TCP-a (Tool Center Point) kako bi se održala točnost položaja. Većina sustava ima planirane intervale održavanja od 500 do 1000 radnih sati. Odgovarajući programi preventivnog održavanja mogu produljiti radni vijek robotske ruke na 10–15 godina.
Robotsko zavarivanje mijenja - umjesto da eliminira - ulogu ljudskog zavarivača, pomičući potražnju prema pozicijama s višim vještinama kao što su robotski programeri, inženjeri za zavarivanje i tehničari za automatizaciju. Mnogi proizvođači izvješćuju da im je robotsko zavarivanje omogućilo preraspodjelu iskusnih zavarivača na složene, prilagođene ili popravke koje roboti još ne mogu učinkovito obaviti. Na tržištima suočenim s nedostatkom kvalificiranih zavarivača, robotsko zavarivanje sve je više nužnost, a ne preferencija.
Robotski procesi zavarivanja iz temelja su promijenili kvalitetu proizvodnje, brzinu i ekonomičnost u gotovo svakoj metalointenzivnoj industriji. Bez obzira procjenjujete li MIG zavarivanje za proizvođača konstrukcijskog čelika, lasersko zavarivanje za proizvođača baterija za električna vozila ili TIG zavarivanje za dobavljača zrakoplova, temeljni princip ostaje isti: usklađivanje procesa s primjenom daje najbolju kvalitetu zavarivanja uz najnižu cijenu po dijelu.
Kako praćenje spojeva vođeno umjetnom inteligencijom, suradnički roboti i offline alati za programiranje smanjuju prepreke ulasku na tržište, robotsko zavarivanje više nije isključiva domena velikih proizvođača automobila. Za bilo koju operaciju koja proizvodi više od nekoliko stotina dijelova godišnje na ponovljivim geometrijama, ulaganje u pravi robotski proces zavarivanja jedna je od odluka s najvećim povratom dostupnih u modernoj proizvodnji.
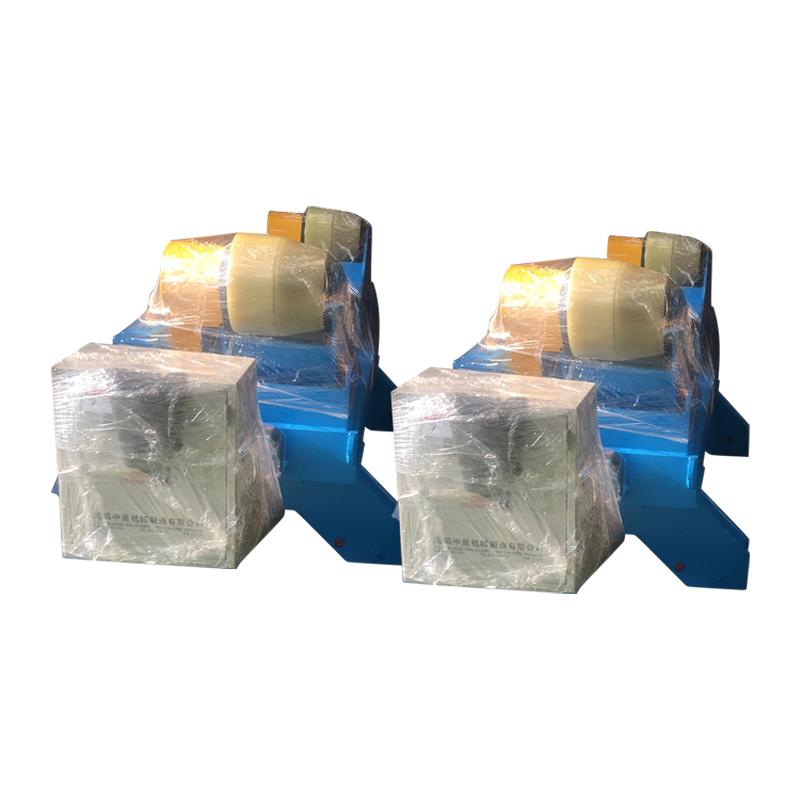
20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila naširoko se koristi u industrijama kao što su tlačne posude, kemijska oprema, tor...
See Details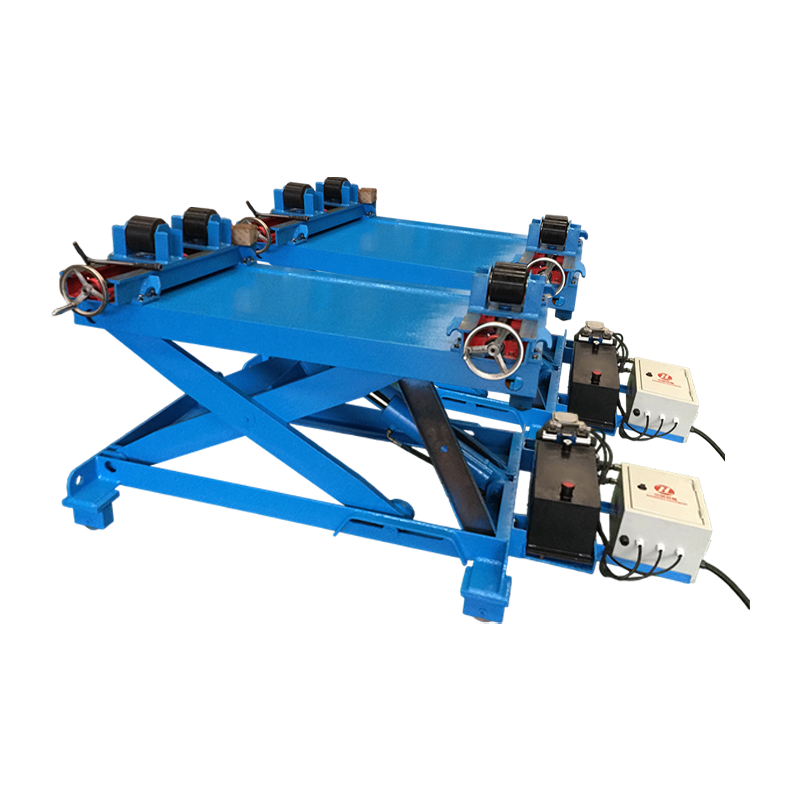
Rotator za zavarivanje 1T s podesivim vodećim vijkom i dodatnom funkcijom podizanja je pomoćni uređaj za zavarivanje koji integrira funkcije rotaci...
See Details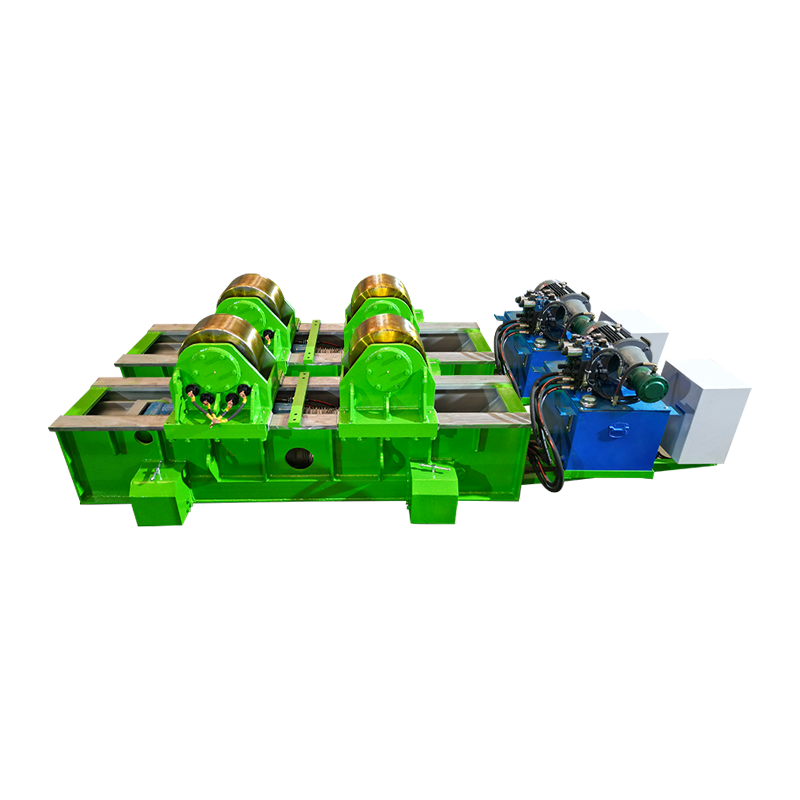
80T Fit Up rotator za zavarivanje s hidrauličkim horizontalnim guranjem i ručnim orbitalnim kretanjem ima nominalno opterećenje od 80 tona i posebn...
See Details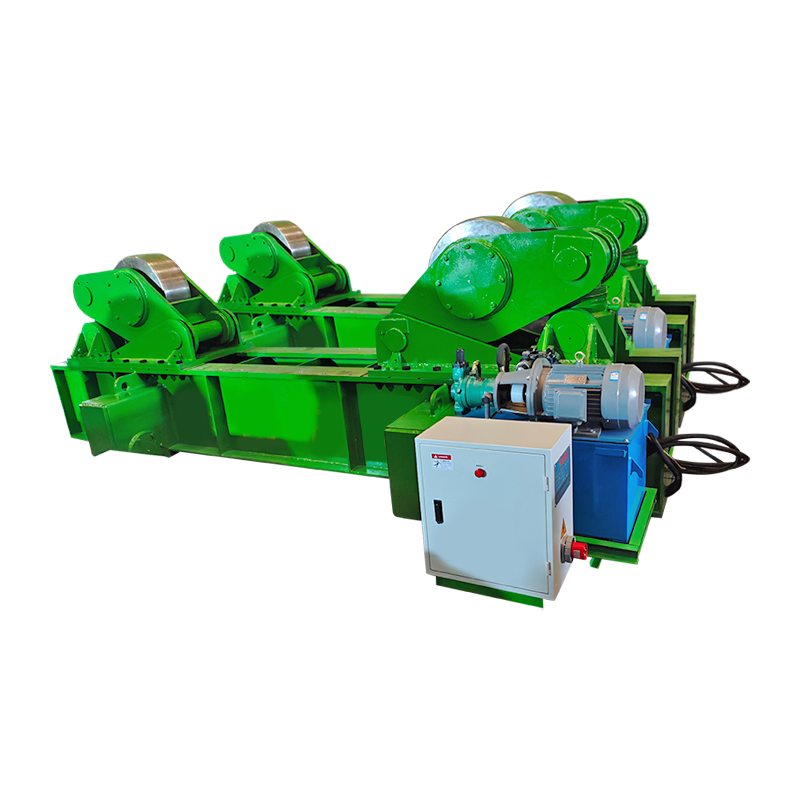
Montažni rotator za zavarivanje od 300 t s ručnim orbitalnim kretanjem ima nosivost od 300 tona i može stabilno poduprijeti velike cilindrične izra...
See Details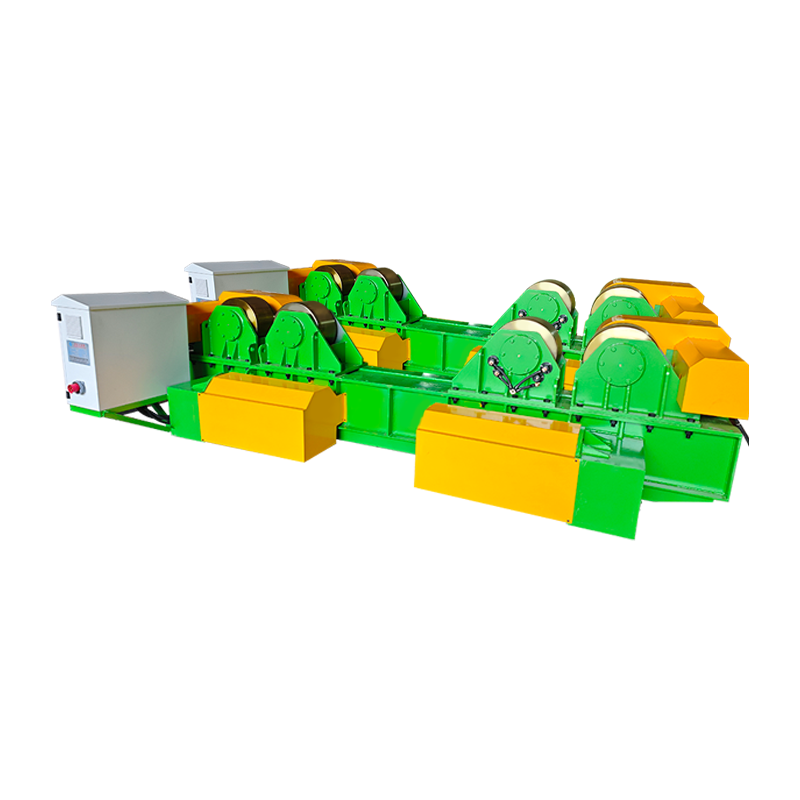
Montažni rotator za zavarivanje od 40 t s hidrauličkim podizanjem ručnim orbitalnim kretanjem je pomoćna oprema za zavarivanje srednje veličine s k...
See Details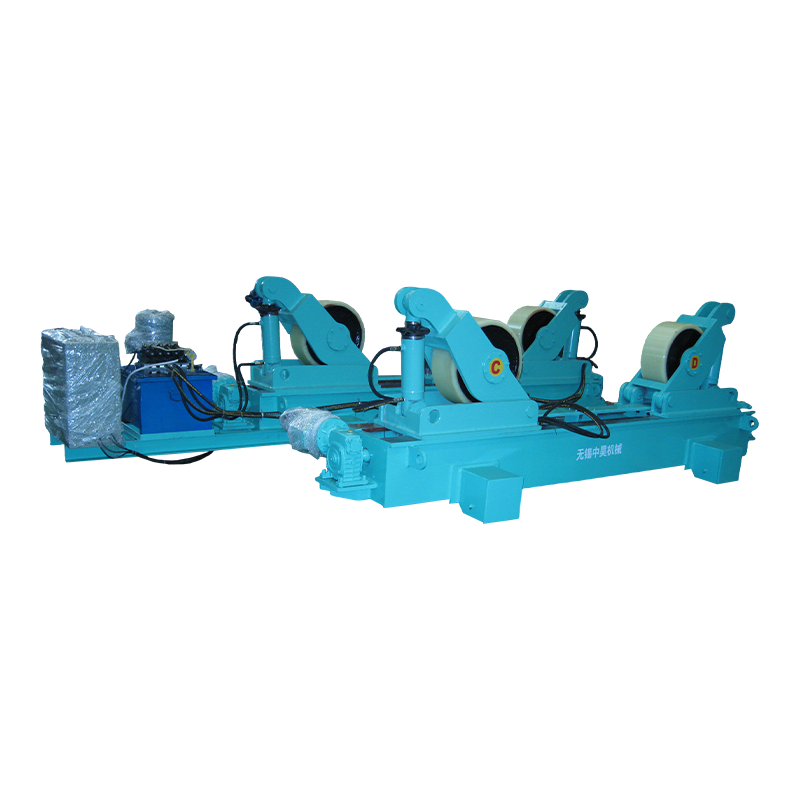
80t fit up rotator za zavarivanje s ručnim orbitalnim kretanjem posebna je oprema za zavarivanje srednjih i teških obradaka. Može nositi 80 tona i ...
See DetailsAutorska prava 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Sva prava pridržana Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com