Rotator za zavarivanje od 15T s dodatnom potporom za pećnicu
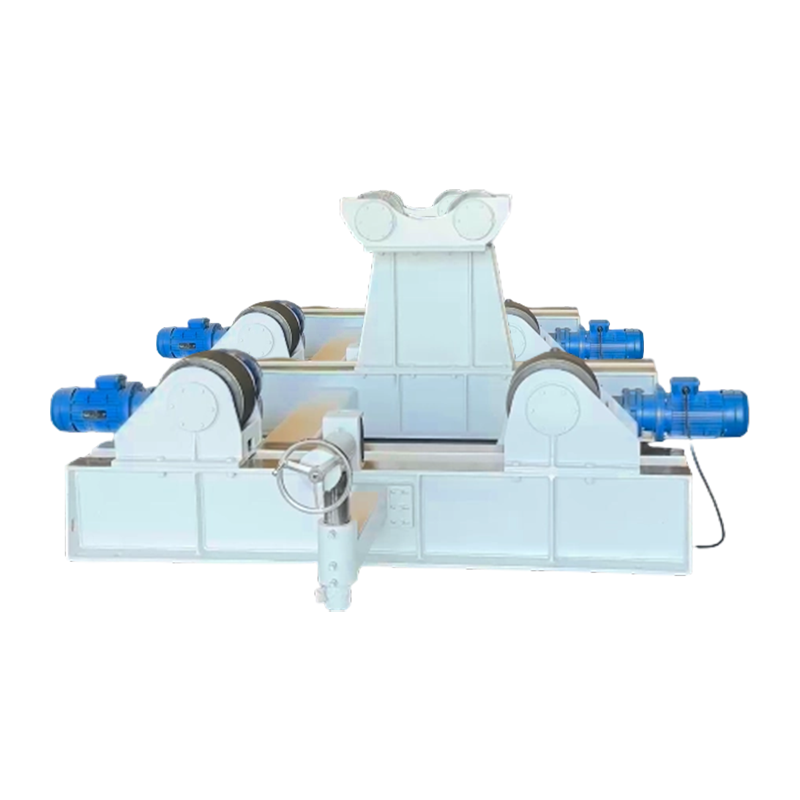
Rotator za zavarivanje od 15t s dodatnim nosačem peći posebno je dizajniran za izradu velikih čeličnih konstrukcija. Integrira funkcije pomaka zava...
See Details
U globalnom krajoliku teške proizvodnje, potražnja za velikim, robusnim i besprijekorno izgrađenim metalnim konstrukcijama uvijek je prisutna. Od masivnih skladišnih spremnika koji drže vitalne resurse do tlačnih posuda koje rade u ekstremnim uvjetima, integritet ovih proizvoda ovisi o jednom kritičnom procesu: zavarivanju. Desetljećima se izrada ovih komponenti uvelike oslanjala na vještinu i izdržljivost ručnih zavarivača. Međutim, kako industrijski standardi za kvalitetu, sigurnost i učinkovitost nastavljaju rasti, značajan pomak je u tijeku. Sve veći broj proizvođača sada prihvaća automatizirana rješenja, s Manipulator za zavarivanje/Stup i poluga za zavarivanje/Centar za zavarivanje/Automatsko zavarivanje sustav na čelu ove transformacije. Ovaj članak istražuje razloge koji stoje iza ovog kretanja u cijeloj industriji, zadubljujući se u funkcionalnost, prednosti i prilagodljive značajke ovih naprednih sustava koji postavljaju nova mjerila u proizvodnji metala.
Prije razumijevanja rješenja, bitno je cijeniti izazove tradicionalnog pristupa. Zavarivanje uzdužnih i obodnih šavova spremnika velikog promjera ili tlačne posude s teškim stijenkama težak je zadatak. Ručno zavarivanje, iako je svestrano, predstavlja niz značajnih prepreka u ovim primjenama:
Umor operatera i nedosljednost: Ručni zavarivač mora održavati mirnu ruku, konstantnu brzinu kretanja i točan kut gorionika dulje vrijeme. Tijekom višesatnog zavarivanja neizbježno dolazi do fizičkog zamora. Taj zamor dovodi do varijacija u zavarivanju, što može ugroziti strukturni integritet i estetsku kvalitetu konačnog proizvoda. Nedosljednosti kao što su različita širina zrna, potkopavanje ili nedostatak fuzije uobičajeni su problemi koji proizlaze izravno iz ljudskih faktora.
Teški radni uvjeti: Zavarivanje velikih konstrukcija često uključuje neudobne i potencijalno nesigurne položaje. Zavarivači će možda morati raditi na visinama, u ograničenim prostorima ili u nezgodnim položajima kako bi pristupili šavu. Ovo ne samo da povećava rizik od nesreća, već također čini fizički izazovnom dosljednu proizvodnju visokokvalitetnih zavara.
Spore stope proizvodnje: Stopa taloženja kod ručnog zavarivanja ograničena je onim što jedan operater može sigurno i učinkovito upravljati. Za debele materijale koji zahtijevaju višestruke prolaze zavarivanjem, proces može biti mukotrpno spor, stvarajući uska grla u rasporedu proizvodnje i produžujući rokove projekta.
Nedostatak kvalificirane radne snage: industrija zavarivanja suočava se s dobro dokumentiranim nedostatkom kvalificiranih stručnjaka. Pronalaženje i zadržavanje zavarivača sa specifičnim stručnim znanjem potrebnim za visokotlačne, kvalitetne radove na velikim strukturama stalni je izazov za mnoge tvornice. Ova nestašica povećava troškove rada i može ograničiti proizvodni kapacitet poduzeća.
Veliki gubitak materijala: Nedosljednosti u procesu zavarivanja često dovode do nedostataka. Popravak ovih nedostataka zahtijeva brušenje lošeg zavara i ponovno zavarivanje, što troši dodatni materijal za punjenje, zaštitni plin i vrijeme. Ova prerada značajno poskupljuje proces proizvodnje.
Za rješavanje ovih izazova, inženjerska zajednica razvila je Manipulator za zavarivanje/Stup za zavarivanje i polugu/Centar za zavarivanje/Automatski sustav za zavarivanje. U svojoj srži, ova oprema je sofisticirana mehanička ruka dizajnirana za precizno pozicioniranje i pomicanje glave za zavarivanje duž unaprijed određene putanje. Sustav se obično sastoji od nekoliko ključnih komponenti:
Mehanizirajući kretanje plamenika za zavarivanje, ovaj sustav uklanja ljudski element fizičkog napora i nedosljednosti. Rezultat je ponovljiv, pouzdan i visokokvalitetan proces zavarivanja koji se može izvoditi neprekidno tijekom dugog trajanja.
Učinkovitost zavarivačkog stupa i sustava nosača leži u njegovoj sposobnosti da obavlja specifične zadatke zavarivanja s visokim stupnjem preciznosti. Izvorni podaci ističu njegovu široku primjenu u zavarivanju unutarnjih i vanjskih uzdužnih i obodnih šavova. Razjasnimo kako se to postiže.
Zavarivanje uzdužnih šavova: Uzdužni šav je ravan, linearan zavar koji se proteže duž cijele cilindrične ili ravne strukture. Za zavarivanje ovog šava, obradak (npr. ravna ploča koja će se oblikovati u cilindar) postavlja se nepomično. Ruka manipulatora tada se poravnava paralelno sa šavom. Nosač za zavarivanje pomiče se uzduž poluge precizno kontroliranom brzinom, dok glava za zavarivanje nanosi konzistentan, ujednačen zavoj. Operater može nadzirati proces sa sigurne, udobne udaljenosti putem upravljačke konzole ili stanice.
Zavarivanje obodnih šavova: Obodni (ili obodni) šav je kružni zavar koji spaja dva dijela cijevi ili posude. Za ovu operaciju, stup i krak rade zajedno s rotatorom za zavarivanje ili valjkom za okretanje. Cilindrični obradak postavlja se na rotator koji ga polako i ravnomjerno okreće. Nosač je postavljen tako da je plamenik za zavarivanje fiksiran na ispravnoj točki u odnosu na rotirajući šav. Dok rotator okreće izradak, plamenik za zavarivanje ostaje nepomičan, stvarajući savršeno kružni zavar. Sinkronizacija između brzine vrtnje rotatora i parametara zavarivanja ključna je za postizanje visokokvalitetnog rezultata.
Sposobnost rukovanja objema vrstama šavova s jednakom preciznošću čini Manipulator za zavarivanje/Stup za zavarivanje i polugu/Centar za zavarivanje/Automatski sustav za zavarivanje nevjerojatno svestranim sredstvom u tvornici. Pruža pouzdanu osnovu za poboljšanje kvalitete proizvoda, jer su mehanički pokreti daleko dosljedniji od onoga što se može postići ručno. Ova ponovljivost ključna je za ispunjavanje strogih industrijskih kodova i standarda, poput onih koje je postavilo Američko društvo strojarskih inženjera (ASME) za tlačne posude.
Jedna od značajnih prednosti modernih sustava stupova i krakova je njihova prilagodljivost. Proizvođači kao što je WeldNice razumiju da različite primjene imaju jedinstvene zahtjeve. Stoga podržavaju dizajn prilagođenih funkcija. To omogućuje proizvođaču da konfigurira sustav koji je točno prilagođen njihovim specifičnim proizvodnim potrebama. Istražimo neke od spomenutih naprednih opcija i njihove praktične prednosti.
Za primjene u kojima je brzina primarna briga, kao što je izrada struktura debelih stijenki, tandemsko zavarivanje pod praškom (SAW) je moćna opcija. Ova konfiguracija uključuje dvije žice za zavarivanje koje se uvode kroz jednu glavu za zavarivanje ili kroz dvije blisko razmaknute glave. Obje žice su pod naponom, ili iz istog izvora napajanja ili iz dva odvojena izvora.
Kako radi: Vodeća žica stvara primarnu zavarenu kupku, dok je trag žice slijedi, dodajući više topline i materijala za punjenje u istu lokvicu. Ovaj raspored značajno povećava stopu taloženja u usporedbi s postavljanjem s jednom žicom.
Praktične prednosti: Glavna prednost je dramatično povećanje brzine zavarivanja. Za debelu ploču koja može zahtijevati deset prolaza s jednom žicom, tandemska postavka može postići isti zavar u samo pet ili šest prolaza. To izravno znači smanjenje radnih sati, manju potrošnju energije i brži završetak projekta. To je učinkovito rješenje za visokoproizvodna okruženja u kojima je vrijeme kritičan faktor.
Kod zavarivanja vrlo debelih materijala, tradicionalne metode zahtijevaju široku kosinu V-utora. To znači da se mora nanijeti velika količina dodatnog metala da bi se ispunio spoj, što je dugotrajno i skupo. Zavarivanje s uskim procjepom je specijalizirana tehnika osmišljena za rješavanje ovog problema.
Kako to radi: Umjesto širokog skošenja, priprema se uski žlijeb u obliku slova U ili J. Zglobni otvor može biti širok samo nekoliko milimetara. Posebna glava za zavarivanje i plamenik koriste se za usmjeravanje luka u dno ovog uskog utora. Proces često uključuje tkanje ili oscilirajuće kretanje kako bi se osiguralo da su bočne stijenke pravilno spojene.
Praktične prednosti: Prednosti su znatne. Smanjenjem volumena spoja, potrebna količina dodatnog metala može se smanjiti za 50% ili više. To dovodi do značajnih ušteda na žici i topiocu za zavarivanje. Nadalje, budući da se sveukupno manje topline stavlja u obradak, smanjeno je izobličenje i manja zona utjecaja topline (HAZ), što može biti korisno za mehanička svojstva materijala. Ova metoda je posebno prikladna za tlačne posude debelih stijenki, reaktore i druge komponente za teške uvjete rada.
Osim specifičnih procesa zavarivanja, niz drugih značajki može se integrirati kako bi se poboljšala funkcionalnost i jednostavnost korištenja sustava stupova i nosača.
Orbitalno kretanje: Ova značajka omogućuje da se glava za zavarivanje kreće po kružnoj ili orbitalnoj putanji oko fiksne točke. Korisno je za primjene kao što je zavarivanje spojeva cijevi i fitinga ili drugih složenih spojeva gdje jednostavno linearno ili obodno kretanje nije dovoljno.
Rotacija stupca: Neki napredni sustavi nude rotirajući stupac. To omogućuje cijeloj grani da se okreće oko baze, omogućavajući pristup različitim stranama velikog ili složenog obratka bez potrebe za premještanjem cijelog manipulatora. Ovo je vrijedna značajka za velike, stacionarne strukture kao što su dijelovi trupa broda ili okviri zgrada.
Servo motori: Izbor motora za pogon grane i stupa izravno utječe na preciznost. Servo motori nude visok stupanj kontrole položaja, brzine i momenta. Omogućuju vrlo precizno pozicioniranje glave za zavarivanje i mogu održavati konstantnu brzinu pod različitim uvjetima opterećenja. Ova razina kontrole je korisna za kritične primjene i za integraciju s automatiziranim sustavima za praćenje šavova.
Jedinica za praćenje šava: Čak i kod najpreciznijeg pričvršćivanja, može doći do malih varijacija u položaju zavarenog šava zbog toplinske distorzije ili proizvodnih tolerancija. Jedinica za praćenje šava koristi senzor (često laserski) za lociranje stvarnog spoja u stvarnom vremenu. Zatim automatski prilagođava položaj glave za zavarivanje kako bi savršeno pratio šav. Ova značajka je od neprocjenjive važnosti za osiguravanje dosljedne kvalitete zavara i smanjenje potrebe za intervencijom operatera, posebno na dugim ili zakrivljenim šavovima.
Jedinica za recikliranje praška: Kod zavarivanja pod praškom (SAW), granulirani prašak koristi se za zaštitu zavarene kupke. Nakon zavarivanja, ovaj se prašak može sakupiti, zdrobiti i ponovno upotrijebiti. Jedinica za recikliranje topitelja automatizira ovaj proces, usisava korišteni topilac, prosijava nečistoće i šljaku i vraća čisti topilac u spremnik za ponovnu upotrebu. To smanjuje materijalni otpad, smanjuje operativne troškove i pomaže u održavanju čišćeg radnog okruženja.
Oscilator: Oscilator za zavarivanje je uređaj koji uzrokuje tkanje plamenika za zavarivanje s jedne na drugu stranu dok putuje. Ovo je korisno za šire žljebove za zavarivanje, jer osigurava pravilno spajanje bočnih stijenki i može pomoći u kontroli oblika i širine završnog zavara. Brzina, širina i vrijeme zadržavanja uzorka oscilacija mogu se precizno programirati.
Strip Surfacing: Također poznat kao oblaganje, ovo je postupak koji se koristi za nanošenje sloja legure otporne na koroziju ili habanje na površinu jeftinijeg osnovnog metala. Umjesto žice, kao elektroda se koristi široka metalna traka (npr. nehrđajući čelik). Sustav stupova i nosača opremljen za oblaganje trake može obložiti velike površine, poput unutrašnjosti tlačne posude, brzo i učinkovito, pružajući zaštitni sloj tamo gdje je najpotrebniji.
Kako bismo bolje ilustrirali utjecaj ove tehnologije, razmotrite sljedeću usporedbu između tradicionalnog ručnog pristupa i automatiziranog procesa koji koristi sustav stupova i nosača.
| Aspekt | Ručno zavarivanje | Automated Welding with a Column & Boom |
|---|---|---|
| Consistency & Repeatability | Varira ovisno o vještini operatera, umoru i udobnosti. Prone to inconsistencies over long runs. | Highly consistent and repeatable. Stroj točno prati programiranu putanju i parametre tijekom cijelog trajanja zavara. |
| Umor operatera | Značajan faktor, posebno za duge varove ili u nezgodnim položajima. Izravno utječe na kvalitetu i produktivnost. | Uloga operatera prelazi s fizičkog izvođenja zavarivanja na praćenje i kontrolu procesa. Physical fatigue is no longer a concern. |
| Brzina zavarivanja | Limited by the operator's physical capabilities. Deposition rates are relatively low. | Can operate at high, continuous speeds. Napredni procesi kao što je Tandem SAW mogu dramatično povećati stope taloženja. |
| Sigurnost | Operater je u neposrednoj blizini luka, isparavanja i iskri. Risk of injury from awkward positions is higher. | Operater može kontrolirati proces sa sigurne, udaljene stanice. Smanjuje izloženost opasnostima poput bljeska luka, para i topline. |
| Otpad materijala i prerada | Higher potential for defects, leading to rework. Ovo troši dodatni materijal za punjenje, plin i rad. | Lower defect rate due to process stability. Smanjuje potrebu za skupim i dugotrajnim ponovnim radovima. |
| Zahtjev za vještinu | Zahtijeva visokokvalificiranog ručnog zavarivača za kvalitetan rad, kojeg je teško pronaći i zadržati. | Requires a skilled machine operator/programmer. Skup vještina je drugačiji i lakše ga je razviti nego visoku razinu vještine ručnog zavarivanja. |
Za proizvođača koji razmatra ulaganje u Manipulator za zavarivanje/Stup za zavarivanje i polugu/Centar za zavarivanje/Automatski sustav za zavarivanje, mora se procijeniti nekoliko čimbenika kako bi se osiguralo da je odabrana oprema usklađena s njihovim proizvodnim potrebama. Sljedeća tablica prikazuje neke ključne parametre koje treba uzeti u obzir.
| Parametar | Opis | Zašto je važno |
|---|---|---|
| Duljina grane | Vodoravni doseg kraka, mjeren od stupa. | Određuje najveću duljinu uzdužnog šava koji se može zavariti u jednoj postavci ili najveći promjer posude kojoj se može pristupiti. |
| Nosivost | Težina koju grana može podnijeti pri svom maksimalnom izvlačenju bez pretjeranog otklona. | Ključno za potporu ne samo gorionika za zavarivanje, već i težih dodataka poput gorionika s više žica, uređaja za praćenje šavova ili kamera. |
| Visina stupca | The vertical travel of the boom saddle. | Definira raspon visina koje glava za zavarivanje može doseći, što je važno za prilagodbu izradaka različitih promjera i visina. |
| Kontrolni sustav | Sučelje koje se koristi za programiranje i upravljanje manipulatorom (npr. temeljeno na PLC-u, temeljeno na računalu). | Kontrolni sustav jednostavan za korištenje pojednostavljuje postavljanje, smanjuje vrijeme programiranja i olakšava operaterima upravljanje procesom zavarivanja. |
| Dostupne opcije | Popis prilagodljivih značajki kao što su praćenje spojeva, oscilatori, oporavak fluksa itd. | Omogućuje prilagođavanje sustava specifičnim aplikacijama, povećavajući njegovu sposobnost i povrat ulaganja. |
Integracija automatiziranih rješenja za zavarivanje poput sustava stupova i nosača više nije luksuz rezerviran za najveće korporacije; postaje nužnost za svaku tvornicu koja želi ostati konkurentna na današnjem zahtjevnom tržištu. Prijelaz s ručnih na automatizirane procese rješava najhitnije izazove industrije: potrebu za višom kvalitetom, većom učinkovitošću, poboljšanom sigurnošću i smanjenom ovisnošću o oskudnoj kvalificiranoj radnoj snazi.
Pružajući stabilnu, preciznu i ponovljivu platformu za zavarivanje, ovi sustavi omogućuju proizvođačima da proizvode složene metalne strukture s razinom dosljednosti koju je teško postići ručno. Mogućnost prilagodbe opreme s naprednim značajkama kao što su tandemsko zavarivanje, mogućnosti uskog razmaka i inteligentno praćenje šavova dodatno proširuje njegovu korisnost, dopuštajući rješavanje širokog spektra specifičnih izazova izrade.
Kako se tehnologija nastavlja razvijati, možemo očekivati da će ti sustavi postati još inteligentniji i integriraniji. Značajke poput daljinskog nadzora, bilježenja podataka za kontrolu kvalitete i integracije sa sustavima upravljanja u cijeloj tvornici su na vidiku. Međutim, temeljni princip ostaje isti: mehanizirati složeni zadatak zavarivanja, oslobađajući ljudske operatere da se usredotoče na nadzor, programiranje i optimizaciju procesa. Za proizvođače spremnika, cijevi i posuda pod pritiskom, Manipulator za zavarivanje/Stup za zavarivanje i poluga/Centar za zavarivanje/Automatsko zavarivanje nije samo dio opreme; to je strateško ulaganje u kvalitetu, produktivnost i sigurnost njihovog poslovanja u budućnosti.
Rotator za zavarivanje od 15t s dodatnim nosačem peći posebno je dizajniran za izradu velikih čeličnih konstrukcija. Integrira funkcije pomaka zava...
See Details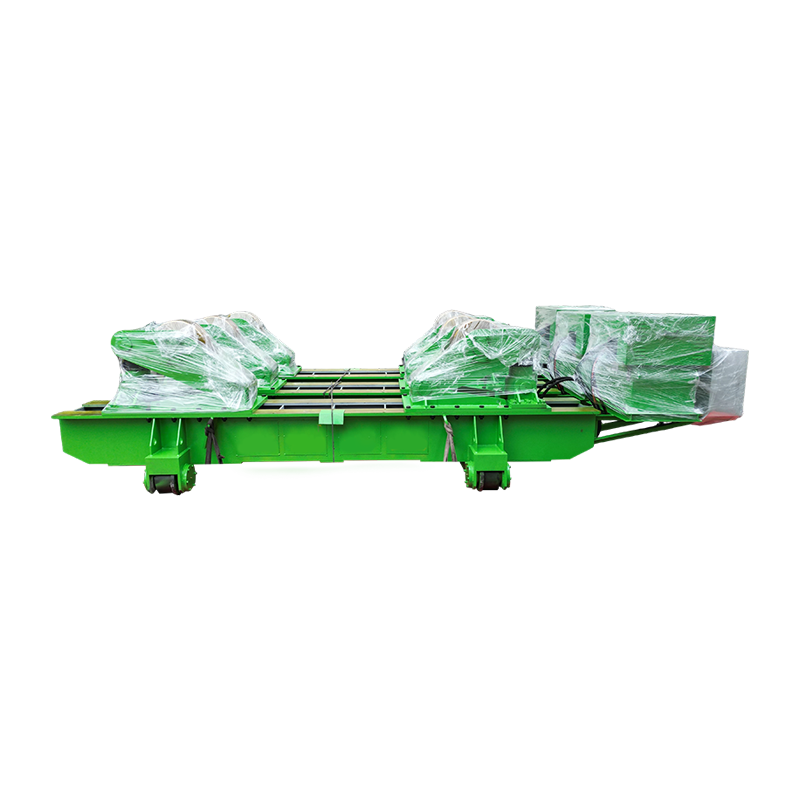
100T Fit Up rotator za zavarivanje s ručnim orbitalnim kretanjem ima nazivno opterećenje od 100 tona i posebno se koristi za montažno sučeono zavar...
See Details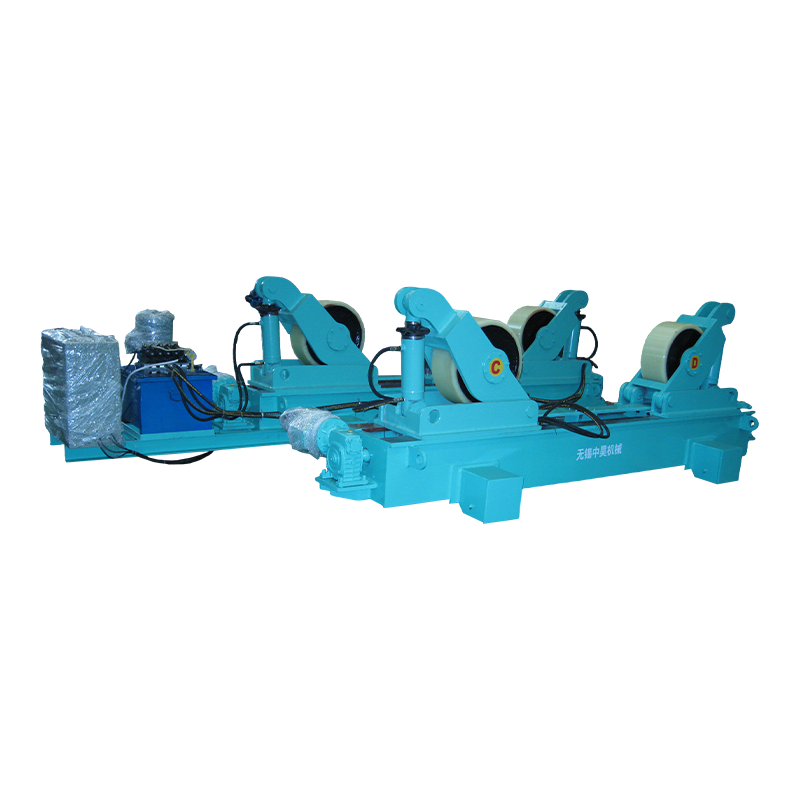
80t fit up rotator za zavarivanje s ručnim orbitalnim kretanjem posebna je oprema za zavarivanje srednjih i teških obradaka. Može nositi 80 tona i ...
See Details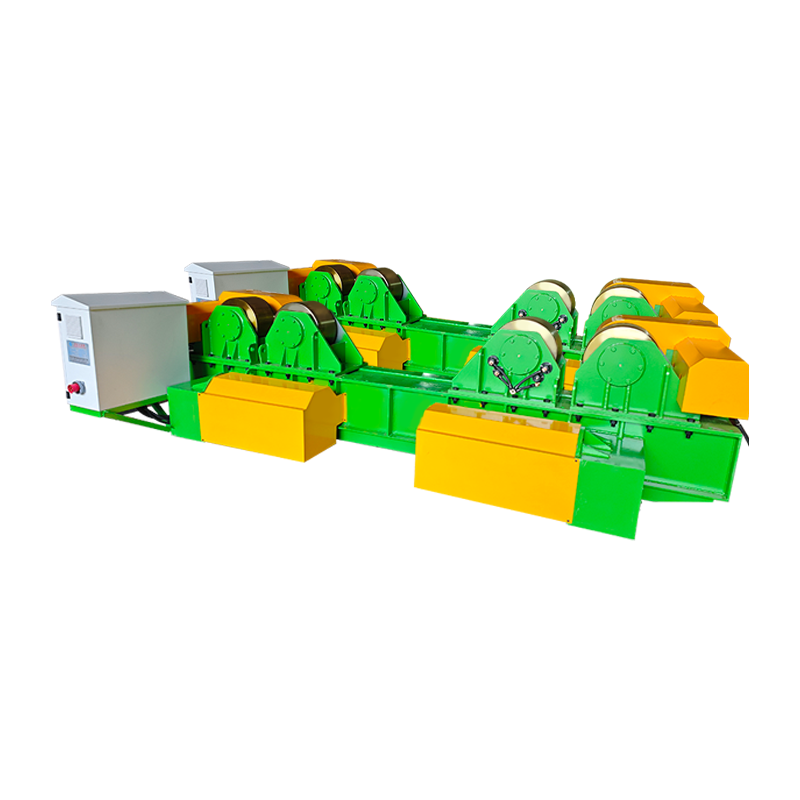
Montažni rotator za zavarivanje od 40 t s hidrauličkim podizanjem ručnim orbitalnim kretanjem je pomoćna oprema za zavarivanje srednje veličine s k...
See Details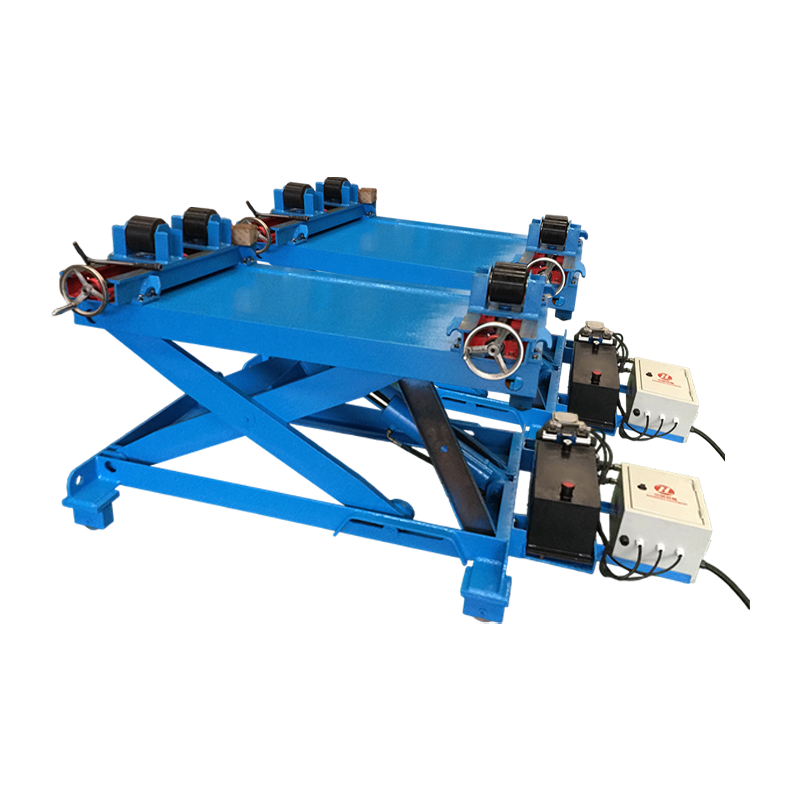
Rotator za zavarivanje 1T s podesivim vodećim vijkom i dodatnom funkcijom podizanja je pomoćni uređaj za zavarivanje koji integrira funkcije rotaci...
See Details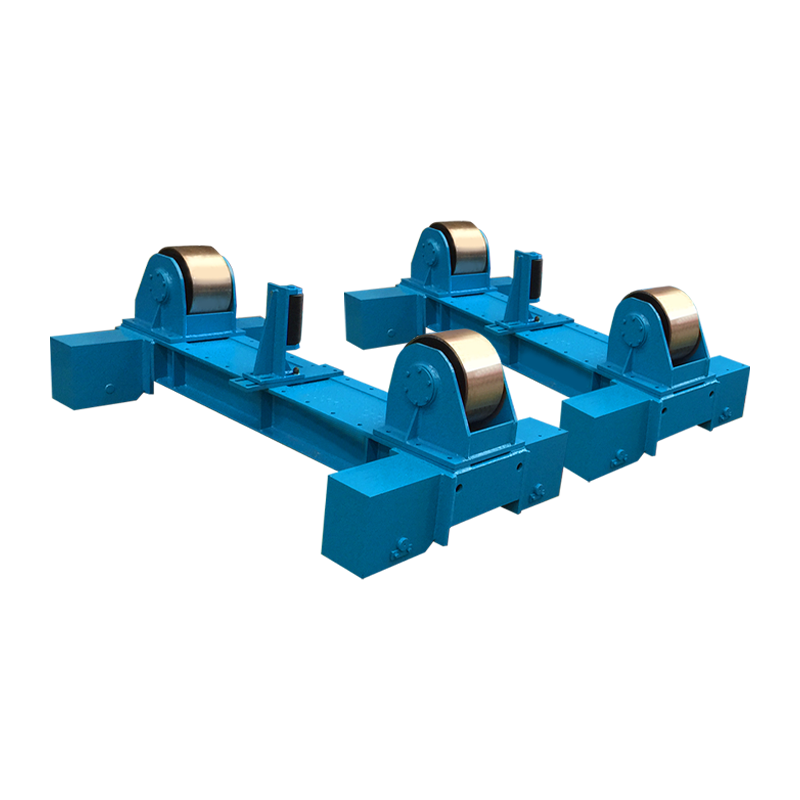
Ovaj 20T podesivi rotator za zavarivanje s električnim orbitalnim kretanjem i sprječavanjem zanošenja je napredni uređaj za pozicioniranje posebno ...
See DetailsAutorska prava 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Sva prava pridržana Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com