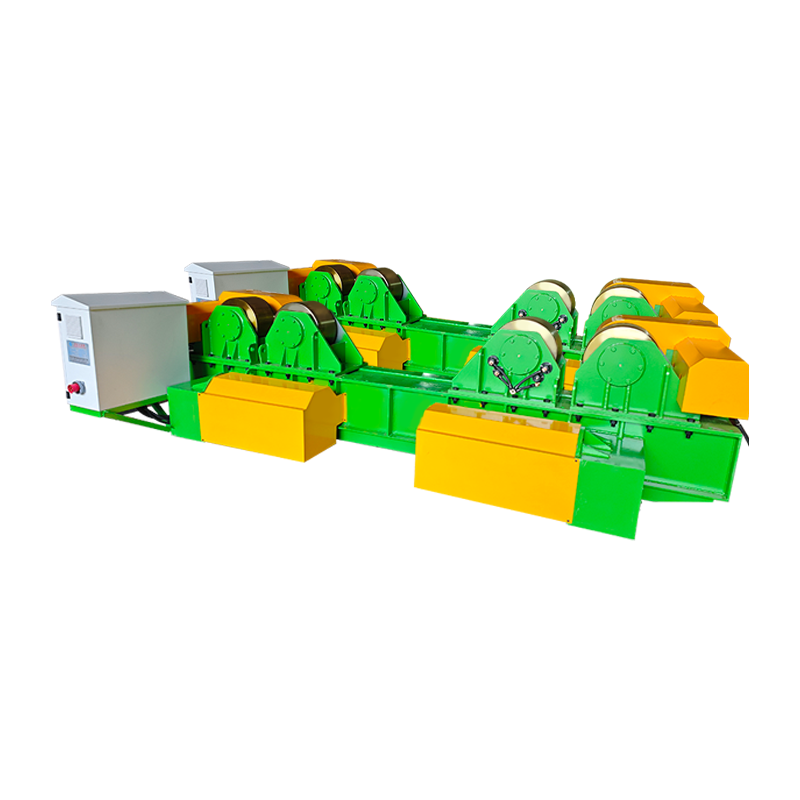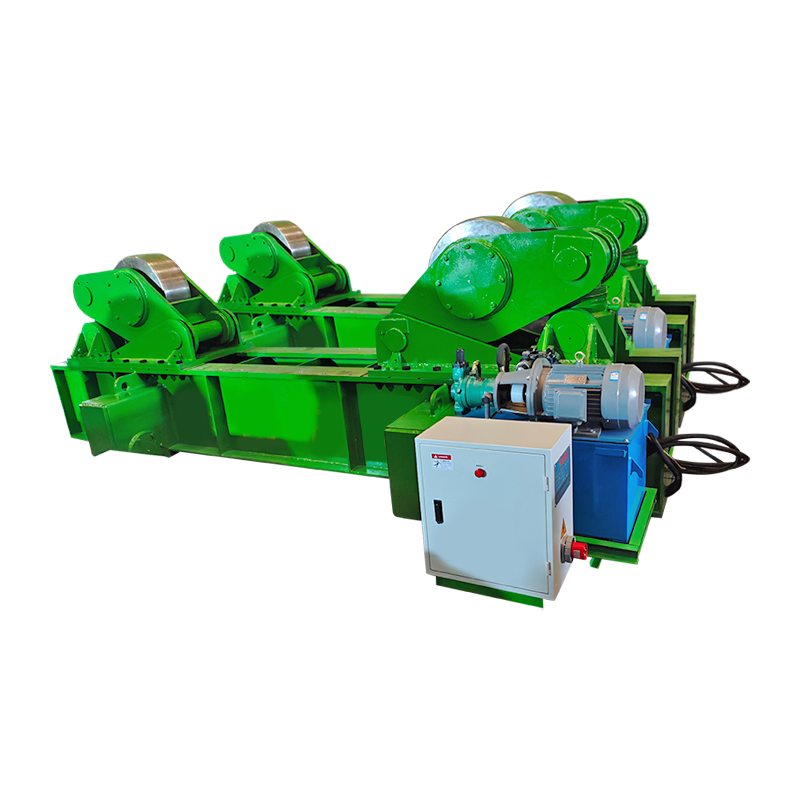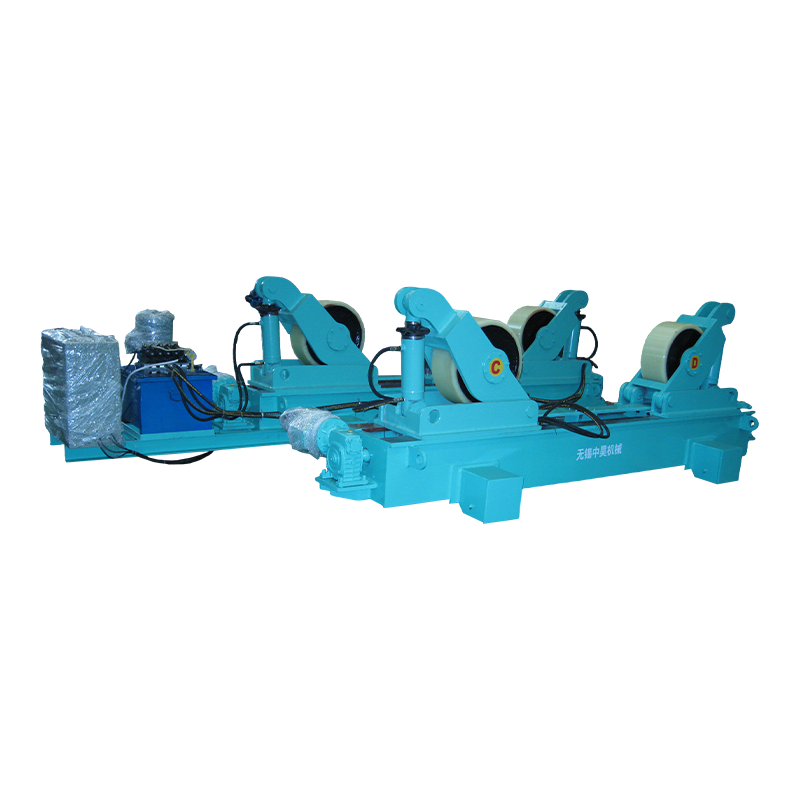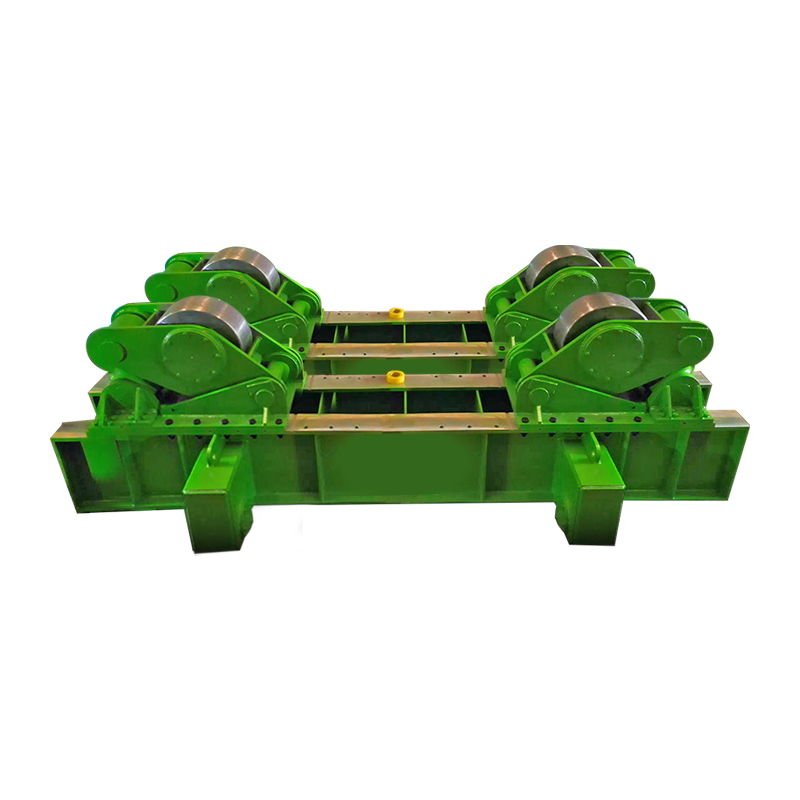
An automatizirani pozicioner za zavarivanje je motorizirani mehanički uređaj koji drži, rotira i naginje obradak tijekom zavarivanja, osiguravajući da zavareni spoj ostane u optimalnom ravnom ili vodoravnom položaju. Eliminacijom ručnog repozicioniranja i smanjenjem vremena bez luka, može se ukupno povećati učinkovitost zavarivanja za 40% do 60% u usporedbi s metodama ručnog pozicioniranja, prema studijama produktivnosti proizvodnje.
1. Razumijevanje temeljne funkcije automatiziranog pozicionera za zavarivanje
Na svojoj najosnovnijoj razini, an automatizirani pozicioner za zavarivanje rješava uporan izazov u proizvodnji metala: potrebu za zavarivanjem složenih sklopova iz više kutova uz održavanje kvalitete zavara i sigurnosti operatera. Uređaj se sastoji od radnog stola s motornim pogonom postavljenog na nagibnu podlogu, kojim se upravlja preko programabilnog sučelja koje omogućuje preciznu rotaciju i kutno pozicioniranje.
Princip rada je jednostavan, ali snažan. Izradak je pričvršćen na prednju ploču pozicionera pomoću stezaljki ili stezne glave. Operater tada koristi upravljačku polugu ili nožnu papučicu za rotiranje dijela, dovodeći svako područje zavara u idealan ravan položaj—obično unutar tolerancije od 15 stupnjeva od horizontale. Ova orijentacija potpomognuta gravitacijom omogućuje ravnomjerno strujanje rastaljene kupke za zavarivanje, stvarajući jače, konzistentnije spojeve s manje materijala za punjenje.
Moderni sustavi uključuju pogone promjenjive brzine, omogućujući brzine rotacije od samo 0,1 okretaja u minuti za precizno zavarivanje debljih presjeka do 10 okretaja u minuti za obodne šavove velike brzine na manjim komponentama. Mehanizam nagiba obično nudi raspon od 0 do 135 stupnjeva, omogućujući pristup gotovo svakom kutu spoja bez potrebe da operater fizički manipulira radnim komadom.
2. Kako automatizirani pozicioner za zavarivanje dramatično poboljšava učinkovitost zavarivanja
2.1 Smanjenje vremena bez luka za povećanje produktivnosti
Pojedinačni najveći doprinos poboljšanju učinkovitost zavarivanja je drastično smanjenje vremena bez luka—razdoblja kada plamenik za zavarivanje ne taloži aktivno materijal. Istraživanje koje je objavilo Američko društvo za zavarivanje pokazuje da u operacijama ručnog zavarivanja bez opreme za pozicioniranje faktor vremena uključivanja luka, koji se često naziva faktor operatera, može biti samo 15% do 25% za složene sklopove. Proizvođač koji provodi osmosatnu smjenu ručno rukujući i premještajući teške čelične komponente može postići samo dva sata stvarnog zavarivanja.
S an automatizirani pozicioner za zavarivanje , faktor operatera može porasti na 45% do 65%. Umjesto da se zaustavi kako bi otkopčao, podigao, rotirao i ponovno učvrstio sklop od 200 kilograma između svakog prolaska zavarivanjem, zavarivač pritišće nožnu papučicu kako bi postigao željenu orijentaciju u nekoliko sekundi. Tijekom radne godine od 2000 sati, ova razlika se prevodi u približno 900 dodatnih sati lučnog vremena po stanici za zavarivanje—učinkovito udvostručenje protoka bez dodavanja rada.
2.2 Uklanjanje ručnog rukovanja težim radnim komadima
Ručno premještanje teških tvorevina predstavlja i neučinkovitost i sigurnosni rizik. Sklop težak 150 kilograma može zahtijevati dva radnika, mosnu dizalicu i deset minuta da se okrene za 90 stupnjeva između nizova zavarivanja. Tijekom tog razdoblja, zavarivački luk se gasi, zavar se hladi, a postupci ponovnog pokretanja moraju uzeti u obzir pravilnu kontrolu temperature među prolazom.
An automatizirani pozicioner za zavarivanje s kapacitetom od 500 kilograma može rotirati taj isti obradak pod bilo kojim traženim kutom za manje od 30 sekundi, potpuno kontroliran od strane jednog operatera. Ekonomski učinak je mjerljiv: pod pretpostavkom stope rada od 45 USD po satu i šest događaja premještanja po smjeni, ručni pristup košta otprilike 45 USD samo u radu za rukovanje - troškovi koji se svakodnevno ponavljaju u svakoj ćeliji za zavarivanje. Tijekom godine dana s 240 radnih dana, jedan pozicioner eliminira gotovo 11.000 USD u troškovima izravnog rukovanja radom dok istovremeno povećava vrijeme luka.
2.3 Poboljšanje kvalitete zavara putem optimalnog pozicioniranja spojeva
Zavarivanje u ravnom položaju dosljedno proizvodi najkvalitetnije zavare s najvećim stopama taloženja. Kada je spoj ravno orijentiran, gravitacija pomaže u oblikovanju zavarene kupke, dopuštajući upotrebu elektroda većeg promjera ili veće brzine dodavanja žice bez opasnosti od podrezivanja, preklapanja ili nedostatka fuzije. Kod strukturalnog zavarivanja Američkog društva za zavarivanje priznaje da zavarivanje u ravnom položaju dopušta veće parametre unosa topline u usporedbi s okomitim položajima ili položajima iznad glave, što rezultira dubljim prodiranjem i većim brzinama putovanja.
An automatizirani pozicioner za zavarivanje čini svaki spoj ravnim spojem. Razmotrite sklop cijevi i prirubnice koji zahtijeva obodno zavarivanje od 360 stupnjeva. Bez pozicionera, zavarivač mora napredovati kroz ravne, okomite i iznad glave dok putuju oko cijevi. S pozicionerom, cijev se neprekidno okreće dok gorionik ostaje fiksiran u položaju na 12 sati, održavajući optimalnu kontrolu lokve tijekom cijelog vremena. Podaci testiranja iz pogona za proizvodnju pokazuju da ovaj pristup povećava stope taloženja za 30% do 50% za obodne zavare cijevi, dok smanjuje nedostatke zavara do 70%.
2.4 Poboljšanje dosljednosti u ponovljenom proizvodnom zavarivanju
U proizvodnim okruženjima gdje se identični sklopovi opetovano zavaruju, dosljednost postaje primarna metrika kvalitete. Kvalificiran ručni zavarivač neizbježno uvodi suptilne varijacije u brzini putovanja, kutu plamenika i uzorku tkanja od jednog dijela do drugog. Iako vrlo iskusan zavarivač može održati izvanrednu dosljednost, inherentna varijabilnost potpuno ručnog pozicioniranja stvara mogućnosti za pomicanje dimenzija.
An automatizirani pozicioner za zavarivanje u kombinaciji s mehaniziranim kolicima za zavarivanje ili čak ručno vođenim gorionikom značajno smanjuje ovu varijabilnost. Pozicioner osigurava istu brzinu rotacije i orijentaciju za svaki dio u seriji. Kada se postavi na rotaciju na 0,8 okretaja u minuti za kutni zavar od 12 milimetara, svaki sklop prima identično kretanje po obodu. Podaci iz evidencije kontrole kvalitete u proizvodnji teške opreme pokazuju da uključivanje automatiziranog pozicioniranja smanjuje odstupanja tolerancije dimenzija zavara za 40% do 55%, smanjujući potrebu za ispravljanjem ili ponovnim radom nakon zavarivanja.
2.5 Smanjenje troškova prerade i rasipanja materijala
Prerada predstavlja jedan od najznačajnijih skrivenih troškova u operacijama zavarivanja. Uklanjanje neispravnog zavara, ponovna priprema spoja i ponovno zavarivanje može potrošiti tri do pet puta više rada i materijala od originalnog zavara. Podaci o industriji koje je prikupio program proširenja proizvodnje Nacionalnog instituta za standarde i tehnologiju sugeriraju da troškovi prerade i otpada u tvornicama bez odgovarajuće opreme za pozicioniranje mogu premašiti 8% ukupnih troškova proizvodnje.
Omogućavanjem dosljednog zavarivanja u ravnom položaju s pravilnom manipulacijom plamenikom, an automatizirani pozicioner za zavarivanje izravno rješava temeljne uzroke uobičajenih nedostataka. Poroznost uzrokovana neodgovarajućim kutom plamenika, nedostatkom taljenja zbog lošeg pristupa spojevima i nepravilnim profilima zrna od pozicionog zavarivanja značajno su smanjeni. Trgovine koje integriraju automatizirano pozicioniranje u svoj tijek rada obično prijavljuju smanjenje stope prerade od 6% do 8% do ispod 2%, čime se ostvaruju izravne uštede u radnoj snazi, zaštitnom plinu, dodatnom metalu i potrošnom materijalu za brušenje.
2.6 Poboljšanje sigurnosti operatera i smanjenje umora
Zavarivanje u nezgodnim položajima - iznad glave, okomito ili u skučenim prostorima - predstavlja značajno fizičko opterećenje za operatere. Poremećaji mišićno-koštanog sustava čine nerazmjeran udio ozljeda s izgubljenim radnim vremenom među zavarivačima, pri čemu Američki ured za statistiku rada izvješćuje o stopama incidencije 30% iznad proizvodnog prosjeka za zanate povezane sa zavarivanjem. Ručno podizanje i premještanje teških zavarenih spojeva povećava ovaj rizik.
An automatizirani pozicioner za zavarivanje omogućuje operateru da radi u udobnom, sjedećem ili stojećem položaju u visini struka, s ravnim i dostupnim zavarenim spojem. Ovo ergonomsko poboljšanje smanjuje umor, smanjuje rizik od ozljeda i omogućuje duža učinkovita radna razdoblja. Zavarivač koji je prije trebao česte stanke za odmor od rada iznad glave može održavati dosljednu proizvodnju tijekom cijele smjene. Rezultirajući dobitak produktivnosti je značajan: smanjenje od 15% u usporavanju povezanom s umorom tijekom osmosatne smjene dodaje otprilike 45 minuta produktivnog vremena zavarivanja dnevno.
3. Ključne primjene u industrijskim sektorima
Svestranost od automatizirani pozicioner za zavarivanjes čini ih nezamjenjivima u širokom rasponu proizvodnih i proizvodnih industrija. Sljedeća tablica ilustrira uobičajene primjene i specifične prednosti učinkovitosti ostvarene u svakom sektoru.
| Sektor industrije | Tipična primjena | Primarni dobitak učinkovitosti |
|---|---|---|
| Proizvodnja teške opreme | Sklopovi kraka i ruke bagera | 50% smanjenje vremena rukovanja za 500 kg zavarenih spojeva |
| Izrada tlačnih posuda | Uzdužni i obodni šavovi školjke | Povećanje stope taloženja od 40% s pilom u ravnom položaju |
| Izrada kalema za cijevi | Varovi prirubnica-cijev i cijev-fazonski spoj | 60% smanjenje stope grešaka zavara na obodnim spojevima |
| Proizvodnja automobilskih dijelova | Kućišta osovina i podsklopovi ovjesa | Vrijeme ciklusa smanjeno s 12 minuta na 7 minuta po dijelu |
| Proizvodnja tornjeva vjetra | Unutarnji i vanjski zavari sekcije tornja | Faktor operatera poboljšan je s 22% na 55% |
Tablica 1: Poboljšanja učinkovitosti postignuta integracijom automatiziranog pozicionera za zavarivanje u ključnim industrijskim sektorima, na temelju objavljenih podataka iz studija slučaja udruga proizvodne industrije i proizvođača opreme.
4. Usporedba ručnog pozicioniranja s automatskim pozicioniranjem: kvantitativna analiza
Razumijevanje opipljive razlike između ručnog i automatiziranog pozicioniranja zahtijeva usporedno ispitivanje ključnih metrika učinka. Usporedba u nastavku naglašava zašto trgovine koje prelaze obično postižu povrat ulaganja u roku od 12 do 18 mjeseci.
| Metrika izvedbe | Ručno pozicioniranje | Automatizirani pozicioner za zavarivanje |
|---|---|---|
| Faktor operatera (vrijeme uključivanja luka) | 15% do 25% | 45% do 65% |
| Vrijeme repozicioniranja po događaju (dio od 150 kg) | 8 do 15 minuta | 15 do 30 sekundi |
| Stopa defekta zavara | 6% do 8% zavara | 1% do 2% zavara |
| Stopa taloženja (FCAW, ekvivalent ravnog položaja) | 2,5 do 3,5 kg na sat | 4,5 do 6,5 kg na sat |
| Potrebno osoblje za tešku montažu | 2 do 3 radnika | 1 radnik |
| Godišnji trošak prerade (po stanici za zavarivanje) | 8.000 do 15.000 dolara | 1500 do 3500 dolara |
Tablica 2: Usporedna analiza metrike učinka ručnog pozicioniranja u odnosu na automatizirani pozicioner za zavarivanje. Podaci izvedeni iz industrijskih referentnih vrijednosti sastavljenih od strane programa partnerstva za proširenje proizvodnje i referenci inženjeringa zavarivanja, na temelju proizvodnih operacija srednje veličine.
5. Vrste automatiziranih pozicionera za zavarivanje i kriteriji za njihov odabir
Odabir ispravne konfiguracije automatizirani pozicioner za zavarivanje izravno utječe na povećanje učinkovitosti koje je moguće postići u određenoj primjeni. Tržište nudi nekoliko različitih kategorija, od kojih je svaka optimizirana za određene geometrije obratka i proizvodne zahtjeve.
5.1 Jednoosni rotacijski pozicioneri
Jedinice s jednom osi omogućuju rotaciju oko okomite ili vodoravne osi i predstavljaju najuobičajeniju i najekonomičniju ulaznu točku u automatizirano pozicioniranje. Gramofon s vodoravnom osi s kapacitetom od 300 kilograma i promjerom prednje ploče od 600 milimetara tipičan je za opće proizvodne radove. Ovi sustavi su izvrsni u obodnom zavarivanju cijevi, izradi cilindričnih posuda i bilo kojoj primjeni koja zahtijeva kontinuiranu rotaciju pri kontroliranim brzinama. Cijene industrijskih jednoosnih pozicionera prikladnih za proizvodna okruženja općenito se kreću od 6.000 do 25.000 USD, ovisno o nosivosti i sofisticiranosti kontrole.
5.2 Dvoosni nagibni i rotirajući pozicioneri
Dvoosni sustavi dodaju nagibni mehanizam rotirajućem stolu, omogućujući složeno kutno pozicioniranje. Operater može nagnuti obradak za 45 stupnjeva, a zatim ga rotirati, prikazujući ugaone zavarene spojeve u ravnom položaju bez obzira na geometriju dijela. Ovi pozicioneri rukuju složenim konstrukcijskim izradama - nosačima, okvirima i sklopovima s više strana - gdje jedna os rotacije ne može postići optimalnu orijentaciju spoja za svaki zavar. Kapaciteti opterećenja kreću se od 100 kilograma za stolne jedinice do preko 10.000 kilograma za teške proizvodne ćelije. Dodatna os obično dodaje 40% do 60% na cijenu opreme u usporedbi s modelima s jednom osi s ekvivalentnim ocjenama opterećenja.
5.3 Konfiguracije čeonog i stražnjeg kraka
Za dugačke, teške izratke kao što su turbinske osovine, kalemovi cijevi velikog promjera i strukturni stupovi, raspored čeonog i zadnjeg bata pruža potporu na oba kraja dok rotira sklop. Glava sadrži pogonski motor i kontrole, dok stražnja osovina pruža podesivu, slobodno okretnu potporu. Tipična konfiguracija za strukturnu izradu može rukovati radnim komadima duljine do 4 metra i težine 2000 kilograma, koji se okreću brzinom od 0,05 do 5 okretaja u minuti. Ovi sustavi su posebno učinkoviti za uzdužno zavarivanje ukrućenja i primjene dugih šavova gdje je stalna brzina rotacije kritična za ujednačenu kvalitetu zavara.
6. Integracija s robotskim i mehaniziranim sustavima za zavarivanje
An automatizirani pozicioner za zavarivanje služi kao ključna tehnologija za omogućavanje robotskih ćelija za zavarivanje. Ruka robota, unatoč svojoj fleksibilnosti, ne može zavariti ono što ne može dosegnuti. Postavljanjem pozicionera kao vanjske osi pod koordiniranom kontrolom, robot dobiva mogućnost održavanja optimalne orijentacije gorionika dok se obradak okreće, učinkovito multiplicirajući radnu ovojnicu i dostupne konfiguracije spojeva.
U koordiniranoj robotskoj ćeliji, pozicioner i robot komuniciraju putem zajedničkog upravljača. Program robota određuje kutove pozicionera i brzine rotacije sinkronizirano s pokretima plamenika. Za obodni zavar na koljenu cijevi, pozicioner rotira dio dok robot izvodi minimalni uzorak tkanja, postižući stope taloženja od 6 do 8 kilograma na sat s dosljednim profilima zrna. Podaci o proizvodnji od integratora industrijske automatizacije pokazuju da koordinirani sustavi pozicionera i robota postižu ukupne ocjene učinkovitosti opreme 25% do 35% više od robotskih ćelija s fiksnim stolom, prvenstveno zbog smanjenog vremena mirovanja tijekom premještanja dijelova.
Poluautomatizirane konfiguracije također imaju koristi. Mehanizirani traktor za elektrolučno zavarivanje montiran na rotirajući pozicioner može taložiti metal za zavarivanje brzinom većom od 15 kilograma na sat za izradu tlačnih posuda s teškim stijenkama. Kombinacija kontinuirane rotacije i dosljedne udaljenosti odstupanja proizvodi zavare radiografske kvalitete u jednom prolazu na materijalima debljine do 50 milimetara.
7. Često postavljana pitanja o automatiziranim pozicionerima za zavarivanje
7.1 Koju veličinu automatskog pozicionera za zavarivanje trebam za svoju radionicu?
Odgovarajuća veličina prvenstveno ovisi o maksimalnoj težini obratka i dimenzijama s kojima redovito rukujete. Odaberite pozicioner s kapacitetom opterećenja najmanje 25% iznad vašeg najtežeg očekivanog obratka kako biste uzeli u obzir dinamička opterećenja koja nastaju tijekom ubrzavanja i usporavanja. Za tvornicu u kojoj se zavaruju strukturni sklopovi u prosjeku 200 kilograma s povremenim komponentama od 350 kilograma, dvoosni pozicioner kapaciteta 500 kilograma pruža dovoljnu sigurnosnu granicu. Također uzmite u obzir udaljenost središta gravitacije od prednje ploče—težina od 500 kilograma na 150 milimetara od prednje ploče može se smanjiti na 250 kilograma na 300 milimetara zbog povećanog momenta savijanja.
7.2 Koliko je vremena potrebno da se vidi povrat ulaganja?
Većina proizvodnih pogona ostvaruje povrat u roku od 12 do 18 mjeseci samo na temelju poboljšanja radne učinkovitosti. Pozicioner od 20.000 USD koji eliminira 10 sati neproduktivnog vremena rukovanja tjedno uz satnicu od 45 USD štedi približno 23.400 USD godišnje u izravnom radu. Kad se uzmu u obzir smanjeni troškovi prerade, manja potrošnja potrošnog materijala zbog poboljšane učinkovitosti taloženja i smanjeni zahtjevi za naknadu radnika zbog ergonomskih poboljšanja, financijski povrat često se ubrzava na manje od 10 mjeseci. Prodavaonice koje proizvode visoko miješane, male količine radova obično imaju brži povrat od onih s jednostavnim sklopovima koji se ponavljaju i zahtijevaju minimalno premještanje.
7.3 Može li se pozicioner za zavarivanje koristiti sa svim postupcima zavarivanja?
Automatizirani pozicioneri za zavarivanje kompatibilni su sa svim glavnim postupcima elektrolučnog zavarivanja, uključujući plinsko elektrolučno zavarivanje, elektrolučno zavarivanje punjenom jezgrom, elektrolučno zavarivanje plinskim volframom, elektrolučno zavarivanje pod praškom i plazma elektrolučno zavarivanje. Ključno je osigurati da sustav uzemljenja pozicionera podnosi struju zavarivanja bez oštećenja ležaja. Visokokvalitetni pozicioneri uključuju četkicu za uzemljenje ili klizni prsten za maksimalnu predviđenu struju zavarivanja, obično 400 do 600 ampera za teške primjene u proizvodnji. Za zavarivanje pod praškom pri strujama većim od 800 ampera, provjerite navodi li proizvođač odgovarajuću nosivost struje za rotacijsko uzemljenje.
7.4 Je li automatizirani pozicioner prikladan za male tvornice?
Male trgovine sa samo tri do pet zavarivača mogu opravdati investiciju ako redovito rukuju sklopovima koji zahtijevaju višestruke promjene položaja. Stolni jednoosni pozicioneri s kapacitetom od 100 kilograma počinju oko 3500 dolara, što predstavlja pristupačnu ulaznu točku. Mala radionica za izradu konstrukcija koja zavariva komponente poljoprivredne opreme obično može amortizirati ovaj trošak unutar prve godine kroz poboljšani protok. Dobitci učinkovitosti su najizraženiji kada je pozicioner namijenjen određenoj obitelji proizvoda umjesto da se koristi povremeno u vrlo različitim poslovima.
7.5 Kakav je automatizirani pozicioner za zavarivanje u usporedbi s korištenjem kobota za zavarivanje malih serija?
A pozicioner za zavarivanje i kolaborativni robot imaju komplementarne, ali različite uloge. Pozicioner povećava produktivnost ljudskog zavarivača optimalno prezentirajući radni komad; zavarivač zadržava potpunu kontrolu nad upravljanjem gorionikom i odlukama o kvaliteti zavara. Kobot automatizira samu manipulaciju bakljom, slijedeći programirane putanje. Za male serije, velike varijabilnosti, gdje se parametri zavarivanja često mijenjaju, vješt zavarivač koji koristi pozicioner često nadmašuje kobota i brzinom i kvalitetom jer se ljudska prosudba odmah prilagođava varijacijama prilagodbe. Za ponavljajuću proizvodnju dosljednih sklopova, kombinacija pozicionera i cobota nudi najveću propusnost. Investicijski profil se bitno razlikuje: kvalitetan pozicioner košta 5.000 do 30.000 USD, dok cjeloviti cobot sustav za zavarivanje obično počinje iznad 50.000 USD.
8. Strateška vrijednost izvan izravnih dobitaka učinkovitosti
Osim mjerljivih poboljšanja u vremenu uključivanja luka i stopa taloženja, an automatizirani pozicioner za zavarivanje donosi strateške prednosti koje jačaju konkurentsku poziciju proizvodnog poduzeća. Trgovine opremljene odgovarajućom sposobnošću pozicioniranja mogu ponuditi konkurentnije složene sklopove jer su njihovi stvarni troškovi proizvodnje usklađeni s učinkovitim zavarivanjem ravnog položaja koje omogućuje pozicioner. Proizvođač koji se nadmeće za strukturni okvirni ugovor s citiranim radom od 4000 USD na temelju pretpostavki ručnog pozicioniranja može otkriti da stvarni troškovi dosežu 5200 USD zbog neučinkovitosti rukovanja. Isti ugovor procijenjen s pretpostavkama automatskog pozicioniranja na 3.200 USD u radu točnije odražava ostvarive troškove proizvodnje, a istovremeno daje jaču ponudu.
Razvoj radne snage također ima koristi. Kvalificirani zavarivači sve više traže poslodavce koji ulažu u opremu koja smanjuje fizički napor i povećava produktivnost. Ćelija za zavarivanje opremljena pozicionerom signalizira profesionalnu radnju koja vodi računa o sigurnosti, pomažući i pri zapošljavanju i zadržavanju na tržištu rada na kojem kvalificirani stručnjaci za zavarivanje kritično nedostaju.
Kvalitetna dokumentacija i sljedivost također se poboljšavaju. Mnogi moderni kontroleri pozicionera bilježe brzine rotacije, brojanje ciklusa i unose operatera, dajući podatke za provjeru procesa i inicijative za stalno poboljšanje. U industrijama koje zahtijevaju strogu dokumentaciju o kvaliteti - proizvodnja tlačnih posuda prema ASME kodu, zavarivanje konstrukcija prema AWS D1.1 ili vojnim specifikacijama - ovo automatizirano prikupljanje podataka smanjuje administrativni teret ručnog vođenja evidencije, a istovremeno poboljšava spremnost za reviziju.
9. Zaključak: Pozicioniranje za produktivno zavarivanje
An automatizirani pozicioner za zavarivanje predstavlja jedno od najisplativijih ulaganja koje proizvodna operacija može poboljšati učinkovitost zavarivanja . Pretvarajući svaki zavar u optimalno pozicionirani spoj, ovi uređaji povećavaju vrijeme uključivanja luka sa samo 15% na više od 50%, smanjuju troškove prerade za 60% ili više i stvaraju sigurnije, ergonomičnije radno okruženje. Tehnologija se proteže od kompaktnih stolnih jedinica za male trgovine do višeosnih, višetonskih sustava za tešku industrijsku proizvodnju, osiguravajući primjenjivost u cijelom spektru proizvodnje intenzivne zavarivanja.
Podaci koji podupiru ove tvrdnje o učinkovitosti su dosljedni i uvjerljivi: 40% do 60% poboljšanja u faktoru operatera, 30% do 50% povećanja u stopama taloženja i smanjenje stope kvarova koji plaćaju opremu u roku od nekoliko mjeseci samo kroz uštede na preradi. Za bilo kojeg voditelja proizvodnje koji procjenjuje ulaganja u kapitalnu opremu, pitanje nije hoće li an automatizirani pozicioner za zavarivanje može poboljšati učinkovitost, nego koliko brzo će se poboljšanje materijalizirati u njihovom specifičnom proizvodnom okruženju.