Kratak odgovor: plazma luk je električno pražnjenje koje putuje kroz stupac ioniziranog plina umjesto kroz čvrsti metal. Sužen malim otvorom mlaznice, taj stup postaje mlaz od otprilike 15 000–30 000 °C — dovoljno vruć da otopi svaki inženjerski metal — a to je jedino svojstvo razlog zašto jedan fizički učinak može prorezati ploču od 40 mm i postaviti čisti korijenski prolaz u nehrđajuću cijev od 6 mm.
Ako odredite, kupite ili pokrenete opremu za proizvodnju, korisno pitanje rijetko je što je plazma luk i gotovo uvijek koji vam luk treba, pri kojoj struji, s kojim plinom i na kojem stroju. Ono što slijedi je definicija, kako se oblikuje luk, varijante koje se zapravo pojavljuju na podu radionice, gdje se razlikuju rezanja i zavarivanja, te specifikacije o kojima vrijedi raspravljati s dobavljačem prije nego što potpišete narudžbenicu.
Što je zapravo plazma luk
Plazma luk je dugotrajno električno pražnjenje u kojem je vodljivi put plin koji se zagrijava sve dok se ne podijeli na slobodne elektrone, pozitivne ione i neutralne čestice. Jednom kada se luk aktivira, nije potreban mehanički kontakt između elektrode i obratka.
Dvije karakteristike dizajna razlikuju ga od TIG ili štapnog luka. Luk je mehanički sužen: bakrena mlaznica tjera pražnjenje kroz uski otvor, podižući gustoću struje i temperaturu jezgre daleko iznad slobodnog gorenja luka. A elektroda se nalazi unutar tijela gorionika, dalje od obratka, tako da zaštitni plin umjesto atmosfere luka štiti zavareni bazen ili površinu reza.
Korisni radni brojevi kada uspoređujete ponude:
- Temperatura središta: otprilike 15 000–30 000 °C.
- Promjer stupca luka: oko 1–5 mm, postavljen prema veličini otvora, protoku plina i struji.
- Raspon rezanja: 30–400 A pokriva tanke lima do oko 50 mm ugljičnog čelika; sustavi visoke razlučivosti dosežu dalje od nehrđajućeg čelika.
- Raspon zavarivanja: mikroplazma od folije debljine oko 0,1 mm naviše; zavarivanje ključanice na oko 10–12 mm u jednom prolazu.
Kako nastaje luk, korak po korak
Formiranje slijedi fiksni slijed, a greška u bilo kojem koraku pokazuje se ili kao neuspjeli početak ili kao luk koji odbija ostati stabilan.
- Plin uspostavlja put. Komprimirani zrak, dušik, argon ili mješavina argona i vodika struji kroz plamenik kontroliranom brzinom i vrtloži se.
- Počinje ionizacija. Visokofrekventna iskra ili kratki kontakt elektrode i mlaznice oslobađa prve elektrone.
- Struja preuzima. DC napajanje održava pražnjenje i visokofrekventni krug se isključuje.
- Konstrikcija i kolimacija. Mlaznica i plinski vrtlog sabijaju luk u koncentriranu energetsku točku.
- Prijenos na obradak. Kod rezanja i zavarivanja plazma lukom korijen luka se pričvršćuje na ploču, a povratni put prolazi kroz radni vod; prije tog trenutka samo je pilot luk.
Varijante plazma luka koje ćete upoznati
Većina grešaka u proizvodnji potječe iz zbunjujućih načina rada. Oni nisu međusobno zamjenjivi, a dvostruki luk uopće nije proces — to je šteta koja se događa u stvarnom vremenu.
| Vrsta luka | Trenutni put | Tipična industrijska uporaba |
|---|---|---|
| Preneseni luk | Elektroda na obratku | Plazma rezanje, plazma zavarivanje, dubljenje |
| Nepreneseni luk | Elektroda za mlaznicu | Plazma raspršivanje, zagrijavanje plamenikom, obrada plinom |
| Pilot luk | Elektroda za mlaznicu at low current | Pomoć pri pokretanju; rezanje obojene, zahrđale ili obložene ploče |
| Dvostruki luk | Parazitni luk od mlaznice do obratka | Greška koja nagriza mlaznicu i slabi rez |
| Klizni luk | Luk rastegnut duž divergentnih elektroda u brzom protoku plina | Površinska aktivacija, plinsko kondicioniranje, laboratorijski rad |
Rezanje i zavarivanje: isti luk, različiti rad
Jedna obitelj napajanja može poslužiti za obje, ali radni prozor je potpuno drugačiji. Rezanje maksimizira gustoću energije i protok plina tako da mlaz ispuhuje rastopljeni metal s ruba; zavarivanje želi stup niske turbulencije, čvrsto kontroliran, koji se topi bez probijanja rupa. Miješanje dvaju radnih ciklusa najbrži je način za sagorijevanje potrošnog materijala.
| Parametar | Rezanje plazmom | Zavarivanje plazma lukom |
|---|---|---|
| Način rada luka | Prenesena, visoka gustoća struje | Preneseno, suženo, niske turbulencije |
| Tipična struja | 30–400 A | 0,1–200 A, mikroplazma do ključanice PAW |
| plin | Zrak, dušik, kisik, argon-vodik | Argon, argon-vodik i mješavine helija |
| Materijal | Bilo koji vodljivi metal | Nehrđajući, titan, legure nikla, ugljični čelik |
| Debljina | 0,5 mm do 50 mm i više | 0,1 mm folija do oko 12 mm ključanice |
| Ključno pitanje kvalitete | Šljaka, kut kosine, širina reza | Poroznost, kolaps ključanice, profil perle |
Gdje plazma lukovi zarađuju svoje mjesto
Gdje god se kružni spoj mora rezati ili zavariti, mehanizirani plazma luk pobjeđuje na ponovljivosti: spremnici za skladištenje i tlačne posude, kalemovi procesnih cijevi, dijelovi tornjeva za vjetar, H-grede i konstrukcijski čelik te tanki lim za instrumente i rad u zrakoplovstvu.
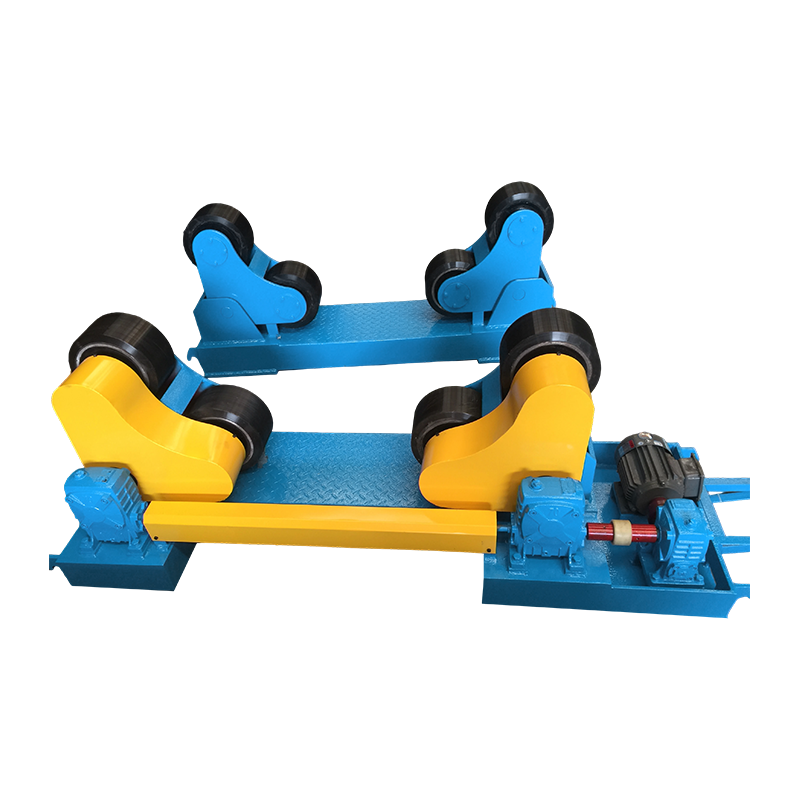
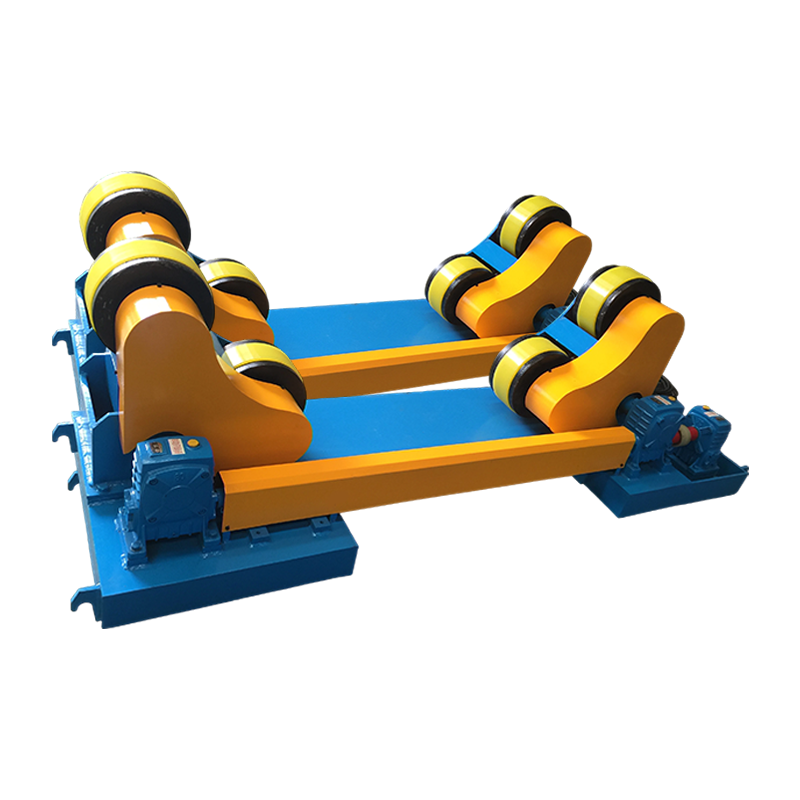
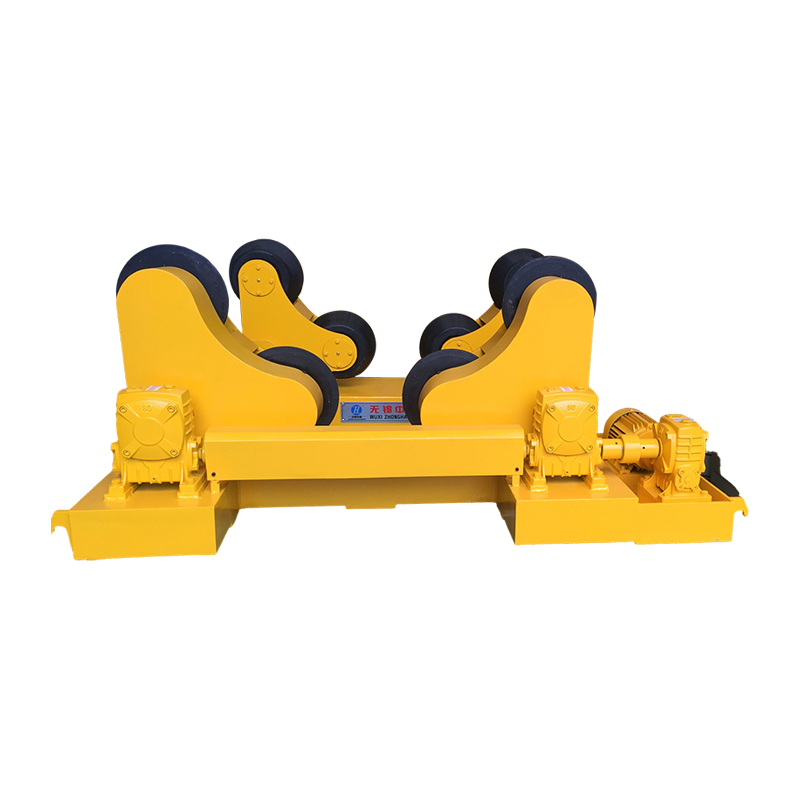
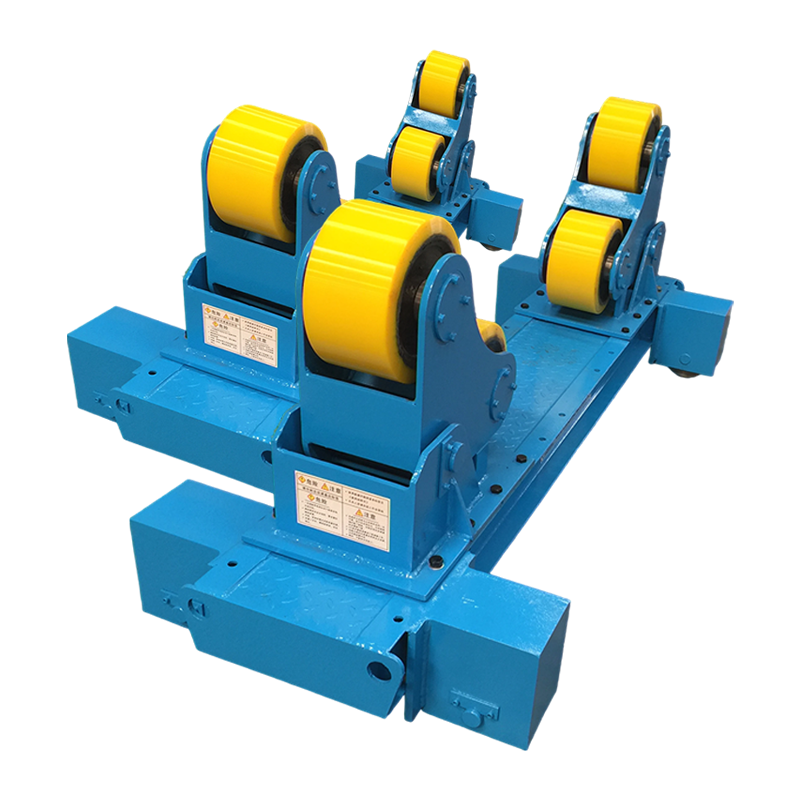
Rad na tenku i granati je klasičan slučaj. Plazma ili uronjena glava luka prolazi duž spoja dok se ljuska okreće ispod nje, tako da korijen luka pada na isto mjesto pri svakom prolazu. To stavlja teret na samu rotaciju — otkazivanje valjaka, glatkoća pogona i zadržavanje brzine sve se vidi izravno u izgledu perla. Montažni rotatori s hidrauličkim podizanjem pokrivaju većinu promjera posuda srednje veličine; obrazloženje koje stoji iza tog izbora navedeno je u ovoj bilješci o tome kako zavarivanje rotatori promjena spremnika i proizvodnja cijevi .
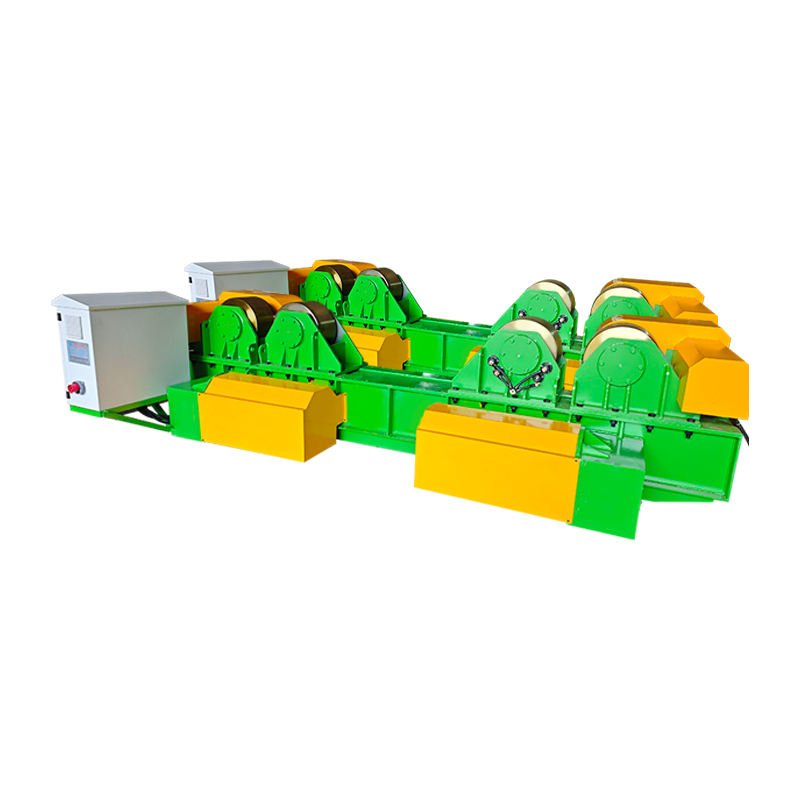 40T Fit-Up rotator za zavarivanje s hidrauličkim podizanjem i ručnim orbitalnim kretanjem Rukuje cilindričnim izratkom od 40 tona i zavarivanjem, s hidrauličkim podešavanjem visine, ručnim kretanjem tračnice i promjenjivom brzinom rotacije za šavove spremnika i posuda. Pogledajte proizvod →
Nije svaki radni komad cilindričan. Za kućišta crpke, okvire i tijela ventila, pozicioner za zavarivanje pretvara spoj u ravan ili vodoravan položaj koji preferira suženi luk, a servo kontrolirani nagib i rotacija drže kut unutar djelića stupnja — što je važno kada je ključanica široka samo nekoliko milimetara.
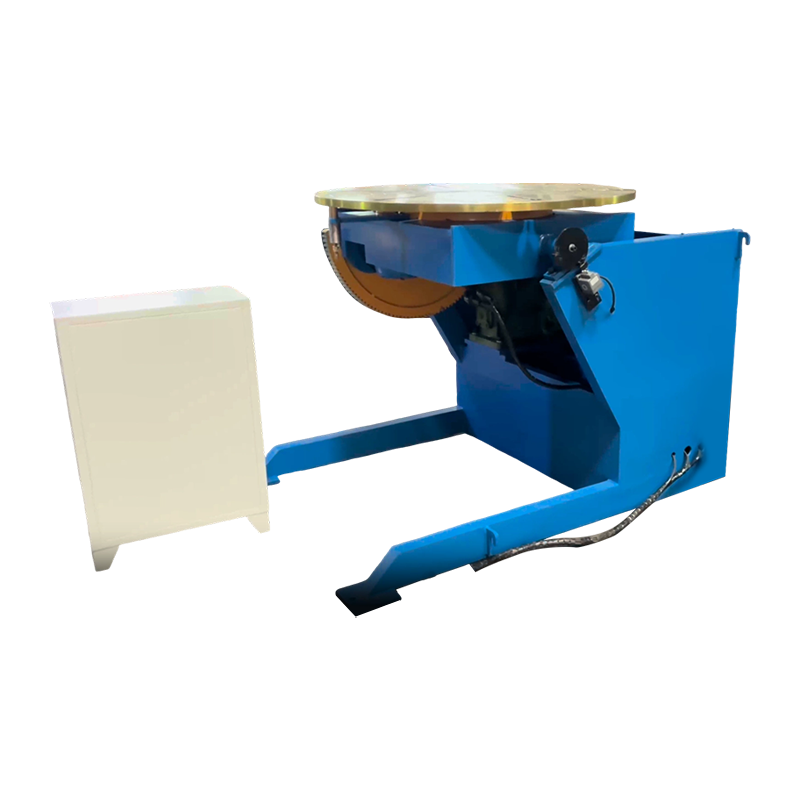 1T servo upravljani pozicioner za zavarivanje Servo pozicioner od jedne tone za ne-cilindrične dijelove, koji omogućuje nagib od 0–105° i kontinuiranu rotaciju od 360° za održavanje poravnanja plamenika u automatiziranom zavarivanju. Pogledajte proizvod →
Dugi ravni šavovi obično se izvode tako da se gorionik nosi na stupu i nosaču iznad kreveta ili seta valjaka. Električno orbitalno kretanje omogućuje da se glava zamahne za utovar i vrati na isti programirani kut, što skraćuje vrijeme postavljanja između dijelova.
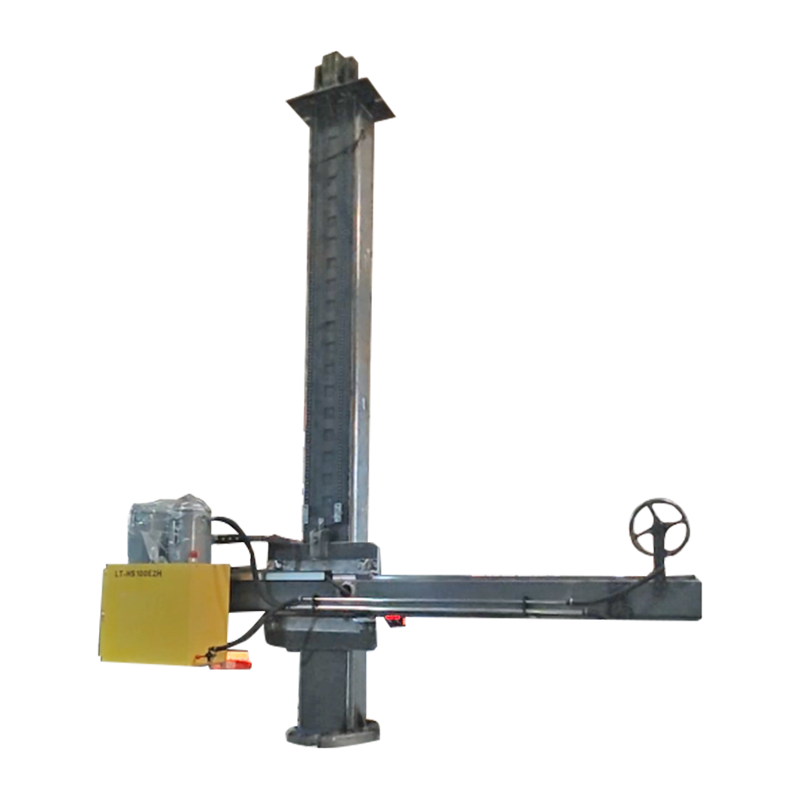 4030 Prilagođeni stup i grana s električnim orbitalnim kretanjem Prilagođeni stup i nosač za automatsko zavarivanje, s električnim orbitalnim pomicanjem za postavljanje dugih ravnih šavova i postavljanje brzine između dijelova. Pogledajte proizvod →
Proizvodnja tornjeva vjetra kombinira sva tri: ljuske se postavljaju na rotatore, uzdužni šavovi rade ispod nosača, a lučni proces - plazma, potopljeni luk ili hibrid - odabire se za prodiranje i brzinu kretanja. Kompromis procesa je pokriven u ovom članku tehnologija zavarivanja za proizvodnju energije vjetra .
Što provjeriti prije kupnje
O kvaliteti plazma luka odlučuje se na specifikacijskom listu, a ne na demonstracijskom dijelu. Šest stavki je najvažnije.
- Radni ciklus pri vašoj stvarnoj struji. Stroj od 200 A s radnom snagom od 60 posto razlikuje se od one s radnom snagom od 100 posto.
- Cijena hlađenja gorionika i potrošnog materijala po metru rezanja. Baklje s vodenim hlađenjem koštaju više i traju znatno dulje iznad otprilike 100 A.
- Opskrba i čistoća plina. Kontaminacija i pad tlaka dva su najčešća uzroka nestabilnih lukova.
- Točnost kretanja. Za mehanizirano zavarivanje potražite servo pozicioniranje od ±0,1 mm ili bolje i ponovljivu brzinu pod opterećenjem.
- Nosivost s marginom. Veličina rotatora i pozicionera za najteži obradak plus alat, a ne prosječan.
- Certifikacija i dokumentacija. Oznaka CE, zapisnici o ispitivanju i posjet tvornici govore vam više od brošure.
Dijagnosticiranje uobičajenih grešaka plazma luka
Većina kvarova ima kratak popis uzroka, a najjeftiniji popravak obično je ispravan.
- Šljaka na donjoj strani posjekotine: brzina kretanja je prespora, struja je preniska ili je zastoj prevelik.
- Dvostruki luk: istrošena ili neispravna mlaznica, nedovoljno odstupanje ili vlaga u plinskom vodu.
- Kratak vijek trajanja potrošnog materijala: slab protok rashladne tekućine, kontaminirani plin ili bušenje na preniskoj visini.
- Lutanje luka ili kolaps ključanice prilikom zavarivanja: nepravilan protok plina, nakupljanje magneta u izratku ili nepripremljeni razmak spoja.
- Poroznost u PAW zavarenim spojevima: izgubljena zaštitna pokrivenost, nakupljanje vodika ili duljina luka koja je preduga.
Često postavljana pitanja
Je li plazma luk topliji od TIG luka?
Da, obično faktorom dva ili više. Slobodno goreći TIG luk ima temperaturu od oko 10 000–11 000 °C, dok suženi plazma luk doseže 15 000 °C i više. Prednost nije sama toplina nego koncentracija: energija dolazi u uskom stupcu.
Može li plazma luk rezati bilo koji materijal?
Ne. Za rezanje s prijenosnim lukom potreban je električno vodljivi radni predmet jer se struja mora vratiti kroz radni vod. Staklo, keramika i većina plastike ne mogu se rezati na ovaj način.
Zašto baklji treba pilot luk?
Pilot luk ionizira put plina pri niskoj struji tako da se glavni luk može prenijeti u trenutku kada baklja dosegne ploču. Također omogućuje paljenje baklje na obojenim, zahrđalim ili premazanim površinama koje bi inače pokvarile start.
Je li plazma zavarivanje samo varijanta TIG zavarivanja?
Ne. TIG ostavlja luk slobodnim da se širi, dok ga PAW gura kroz mlaznicu. Rezultat je gušći stup, način ključanice za prodiranje u jednom prolazu i daleko manja osjetljivost na duljinu luka.
Radi li rezanje plazmom pod vodom?
Da. Podvodno rezanje smanjuje buku, dim i ultraljubičasto zračenje, zbog čega je uobičajeno u brodogradilištima iu pogonima za rezanje nehrđajućeg ili obojenog limova.
Suština
Plazma luk je suženo pražnjenje kroz ionizirani plin, a njegova dva industrijska posla su rezanje i zavarivanje. Rezanje zahtijeva maksimalnu gustoću energije i protok plina; zavarivanje treba stabilan, precizno pozicioniran stup. Između njih dvoje nalaze se mehaničari — rotatori, pozicioneri i nosači stupova koji drže korijen luka točno tamo gdje postupak kaže da treba biti. Odredite točne parametre luka, zatim učinite kretanje ponovljivim i proces postaje predvidljiv dio za dijelom.