Kada kupac ocjenjuje opremu za zavarivanje, prvo pitanje rijetko je o radnom ciklusu ili amperaži. Radi se o tome koji proces odgovara izratku. Evo zaključka unaprijed: MIG je brži, lakši i jeftiniji proces za deblje čelične profile; TIG je precizan, visokokvalitetan postupak za tanke ili estetski kritične radove. Strukturni razlog je jednostavan. MIG kontinuirano dovodi potrošnu žičanu elektrodu kroz pištolj, tako da je žica i elektroda i punilo. TIG koristi nepotrošnu volframovu elektrodu, a operater ručno ubacuje šipku za punjenje.
Razlika između MIG i TIG zavarivanja nadilazi elektrodu. Potiče brzinu taloženja, kontrolu topline, vještinu operatera, cijenu po metru i nedostatke koje možete očekivati. MIG je proizvodni proces; TIG je zanatski proces. Trgovine koje razumiju razliku izbjegavaju kupnju pogrešnog stroja, navođenje pogrešnog postupka ili odbijanje dijelova zavarenih ispravnom metodom.
Što je MIG zavarivanje?
MIG zavarivanje, formalno plinsko elektrolučno zavarivanje (GMAW), je poluautomatski postupak u kojem se namotana žičana elektroda provlači kroz pištolj za zavarivanje unaprijed zadanom brzinom. Žica je i elektroda i dodatni metal: električni luk topi žicu u spoj, a zaštitni plin iz mlaznice štiti rastaljeni bazen od kisika i dušika u zraku.
Kako radi MIG zavarivanje
- Dodavač žice gura elektrodu kroz košuljicu pištolja i kontaktni vrh.
- Luk se formira između žice i obratka, otapajući oboje.
- Zaštitni plin, obično argon/CO2 za čelik, pokriva bazen za zavarivanje.
- Operater vodi pištolj; stroj kontrolira brzinu žice i duljinu luka.
Prednosti MIG zavarivanja
- Visoke stope taloženja, tako da se rad na debelom presjeku brzo završava.
- Rukovanje prilagođeno početnicima: jedna ruka vodi pištolj, stroj upravlja posmakom i duljinom luka.
- Tolerira lagani kamenac i hrđu bolje nego TIG.
- Niži operativni troškovi za proizvodnju ugljičnog čelika.
- Kontinuirano dodavanje žice omogućuje duge, neprekinute zavare.
Nedostaci MIG zavarivanja
- Stvara prskanje; kozmetičke spojeve obično je potrebno brusiti ili četkati.
- Unos topline je teže fino podesiti, tako da listovi ispod 1,5 mm mogu lako progorjeti.
- Pozicijsko zavarivanje je teže bez impulsnog ili sinergijskog izvora energije.
- Neispravna pokrivenost plinom ili postavke žice brzo stvaraju poroznost.
Što je TIG zavarivanje?
TIG zavarivanje, formalno plinsko lučno zavarivanje (GTAW), koristi nepotrošivu volframovu elektrodu za održavanje luka. Volfram se ne topi u spoju. Umjesto toga, zavarivač ubacuje zasebnu šipku za punjenje u rastaljeni bazen dok kontrolira toplinu nožnom papučicom.
Kako funkcionira TIG zavarivanje
- Volframova elektroda uspostavlja luk; ne konzumira se.
- Zaštitni plin, obično čisti argon, teče preko bazena za zavarivanje.
- Operater ručno ubacuje šipku za punjenje u vodeći rub bazena.
- Kontrola nožne pedale kontinuirano prilagođava toplinu kroz zavareni spoj.
Prednosti TIG zavarivanja
- Najviša kvaliteta zavara: čista, gusta zrnca bez prskanja, često zadovoljavaju standarde X-zraka.
- Precizni materijal odijela za kontrolu topline i punila od 0,5 mm naviše.
- Zavaruje gotovo sve metale, uključujući aluminij, nehrđajući, titan i bakar.
- Nema topitelja ili troske, tako da su gotovi zavari glatki i lako se čiste.
- Omogućuje autogeno zavarivanje bez punila na rubnim i kutnim spojevima.
Nedostaci TIG zavarivanja
- Spore stope taloženja čine zavarivanje teških presjeka nepraktičnim.
- Strma krivulja učenja koja zahtijeva koordiniran rad obje ruke i nožne pedale.
- Potrošni materijal košta više: volfram, plinske leće, čašice i argon visoke čistoće.
- Nije ekonomično za debeli ugljični čelik gdje dominiraju brzina i cijena po metru.
MIG naspram TIG zavarivanja: Usporedba
Procijenjene prema istim kriterijima u radnji, razlike postaju jasne.
| Faktor | MIG zavarivanje | TIG zavarivanje |
|---|---|---|
| elektroda | Potrošna žičana elektroda | Nepotrošna volframova elektroda |
| Dodatni metal | Sama žica, automatski uvučena | Odvojeni štap, ručno hranjen |
| Zaštitni plin | Argon/CO2 mješavina ili CO2 za čelik | Čisti argon, ponekad argon-helij |
| Kontrola topline | Strojno postavljen, ograničeno podešavanje | Kontinuirano podešavanje nožne pedale |
| Tipična debljina | 1,5 mm do 25 mm ili više | 0,5 mm do 6 mm idealno |
| Brzina putovanja | visoko | Niska do umjerena |
| Razina vještine | Osnovna, kratka obuka | Napredne, mirne ruke |
| Izgled zavara | Prskanje, možda će trebati brušenje | Čisto, glatko, bez prskanja |
| Relativni trošak | Niža oprema i potrošni materijal | visokoer gas, torch, and labor cost |
| Najbolje za | Konstrukcijski čelik, okviri, proizvodne serije | Nehrđajući, aluminij, tanki lim, vidljivi spojevi |
Kako odabrati između MIG i TIG zavarivanja
Odaberite MIG kada je spoj debeo, dio se ponavlja, a brzina vam donosi troškove. Odaberite TIG kada su izgled, metalurgija ili tanki materijal važniji od vremena ciklusa.
Kriteriji odabira
- Debljina materijala: iznad 3 mm, MIG brzina taloženja se isplati; ispod 3 mm, TIG čuva osnovni metal.
- Vidljivost zavara: vidljivi polirani spojevi favoriziraju TIG; obojeni ili skriveni strukturni zavari pogoduju MIG-u.
- Obim proizvodnje: veliki obujam favorizira MIG; dijelovi male količine, visoke vrijednosti opravdavaju TIG.
- Aluminij i nehrđajući: TIG kontrolira okside i toplinu na tankim dijelovima; pulsni MIG odgovara debljem aluminiju.
- Vještina operatera: MIG odgovara uobičajenim zavarivačima; TIG zahtijeva obučene operatere.
Filtar za brze odluke
- Je li materijal tanji od 3 mm? Koristite TIG.
- Je li zavar vidljiv i kritičan za izgled? Koristite TIG.
- Je li dio velik, debeo ili velikog volumena? Koristite MIG.
- Trebate li kvalitetu rendgenske snimke ili šifre? Koristite TIG uz kvalificirani postupak.
- Popravljate li lijevani aluminij? Koristite TIG.
Pozicioniranje rada i automatizacija za dosljedne zavare
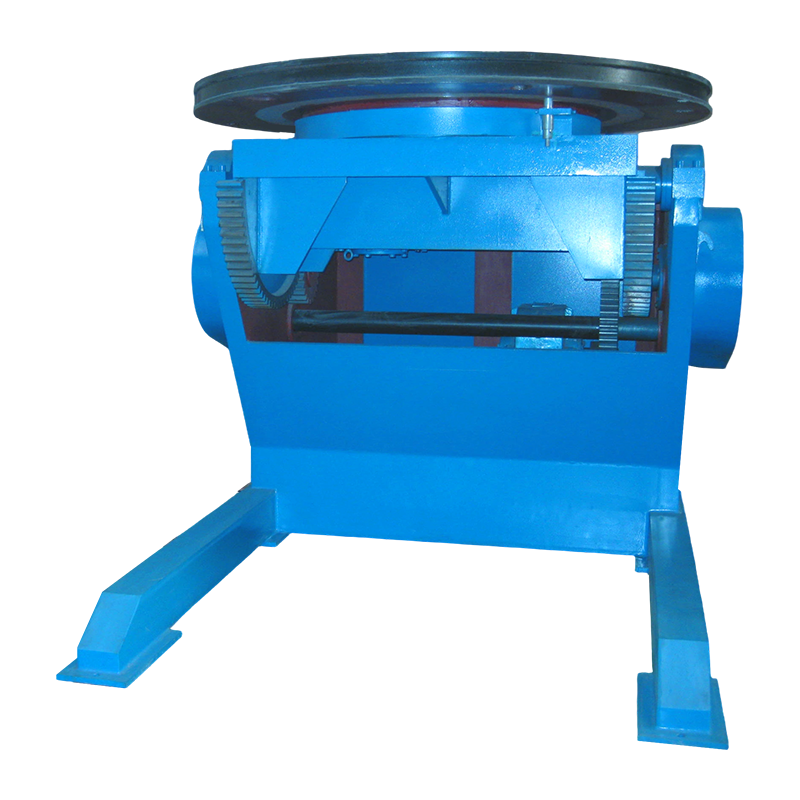
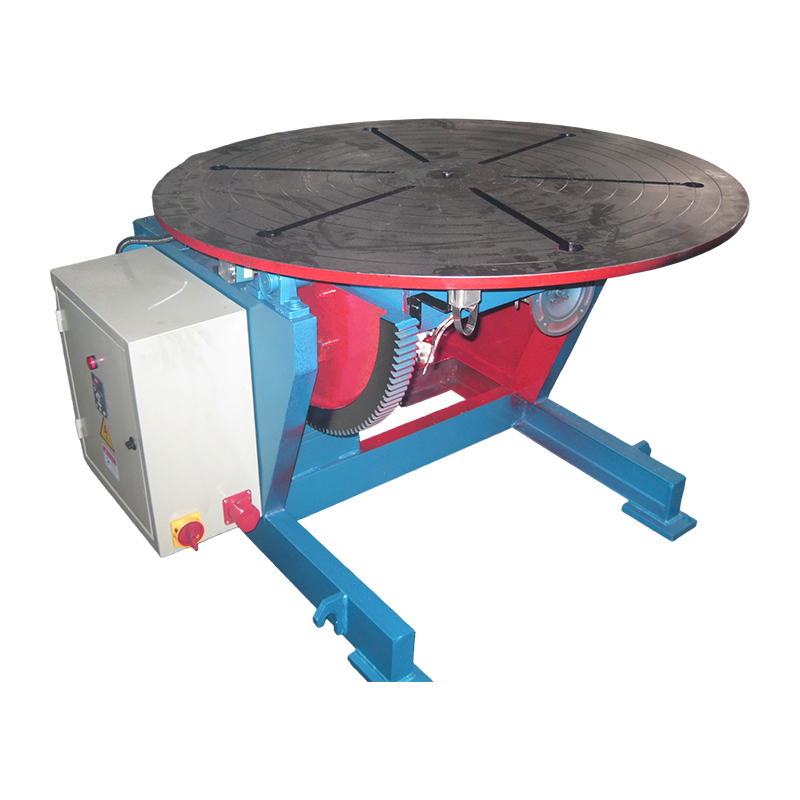
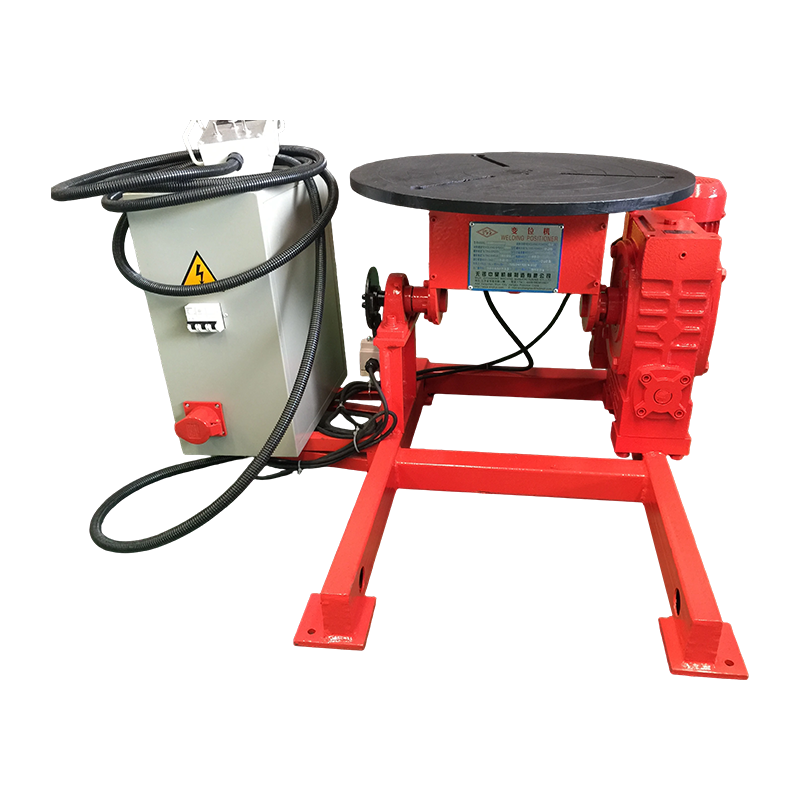
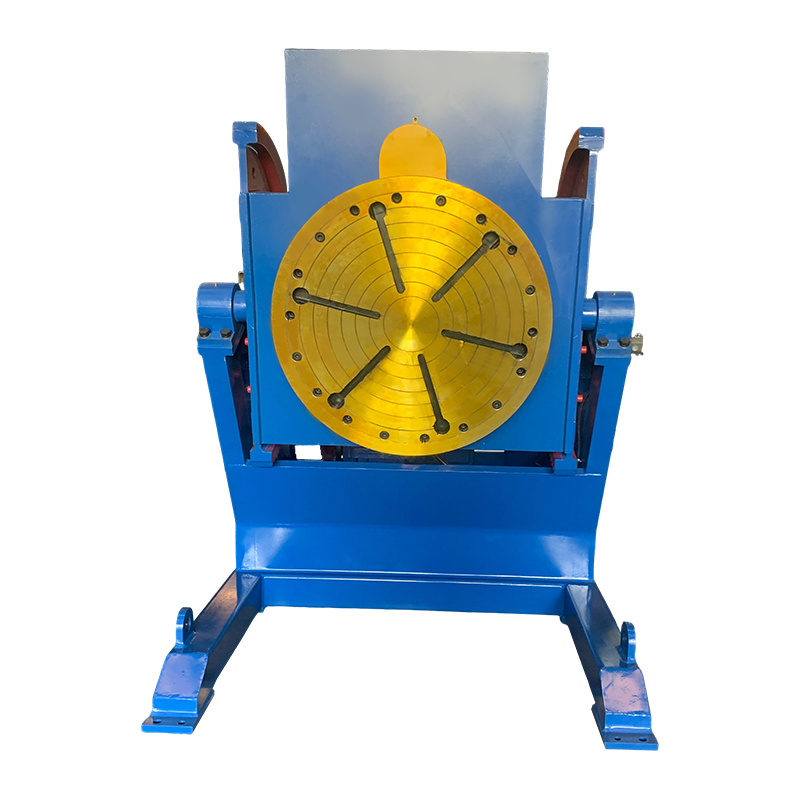
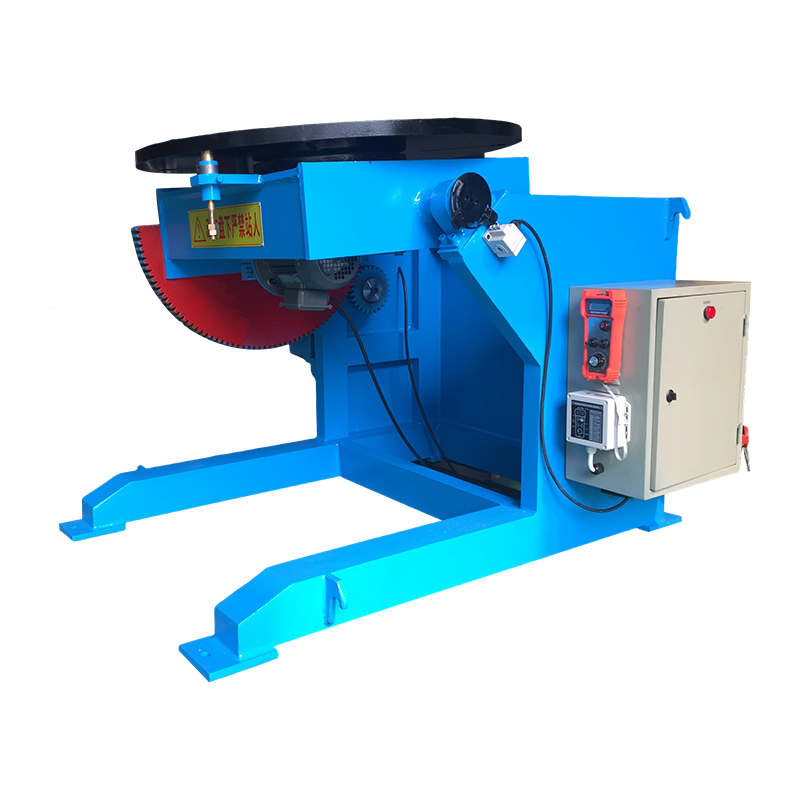
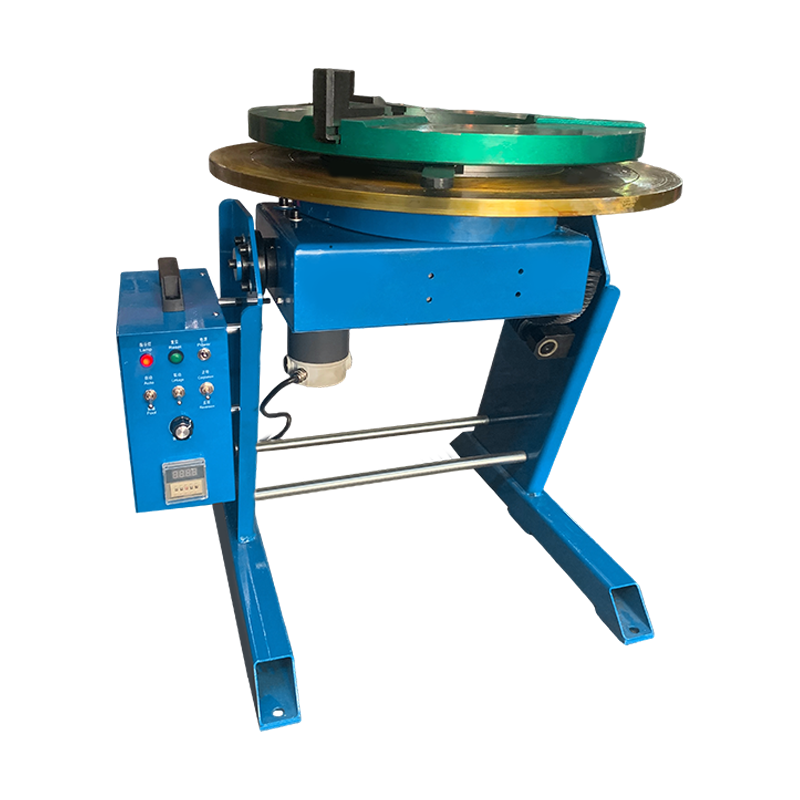
Bez obzira koji postupak odaberete, kvaliteta zavara dramatično se poboljšava kada uklonite spoj iz teških položaja. Pozicioner za zavarivanje rotira i naginje dio tako da operater može pokrenuti MIG ili TIG zrnca u ravnom položaju, najproduktivnijoj orijentaciji koja je najmanje sklona kvarovima. Ovo je posebno važno za TIG, gdje punilo koje se puni ručno treba stabilan radni kut.
 1T konvencionalni pozicioner za zavarivanje za stabilne zavare u ravnom položaju Ovaj kompaktni pozicioner rotira i naginje izratke do jedne tone, dopuštajući rukovateljima da rade MIG ili TIG kuglice u ravnom položaju. Odgovara malim i srednjim dijelovima gdje dosljedni kut plamenika i brzina kretanja poboljšavaju kvalitetu zavara. Pogledajte proizvod →
Za cilindrične izratke kao što su spremnici, cijevi, posude pod pritiskom i dijelovi tornja za vjetar, rotatori za zavarivanje okreću ljusku dok plamenik ostaje fiksiran, pretvarajući dugi obodni šav u kontinuirani zavar u ravnom položaju. MIG prolazi za ispunu i TIG korijenski prolazi imaju prednost zbog konstantne brzine kretanja, a dizajn protiv zanošenja održava šav poravnatim. Evo zašto rotatori za zavarivanje u proizvodnji spremnika i cijevi standard su na modernim proizvodnim linijama.
 10T podesivi rotator za zavarivanje s anti-driftom za cilindrične šavove Ovaj rotator rukuje cilindričnim radnim komadima od deset tona, ravnomjerno okrećući školjke dok plamenik ostaje fiksiran. Njegov sustav protiv zanošenja održava dugačke obodne spojeve u ravnini, što ga čini idealnim za spremnike, cijevi i posude pod pritiskom kojima su potrebni kontinuirani varovi u ravnom položaju. Pogledajte proizvod →
Na velikim sklopovima, stupna grana nosi gorionik na fiksnoj visini i dosegu, uklanjajući težinu operaterove ruke iz jednadžbe. TIG nosač stupa je konfiguriran za precizno punjenje punila i pokrivanje plinom, što je važno za ponovljive zavare na velikim dijelovima. Kada planirate automatizirati bilo koji proces, oprema za pozicioniranje prva je investicija koju treba razmotriti.
 TIG stup i grana za precizno pozicioniranje plamenika i automatizaciju Ova jedinica sa stupom i nosačem podržava TIG zavarivanje točnim podešavanjem položaja plamenika, hoda i oscilacije. Pomaže u održavanju pokrivenosti argonom i ponovljive kvalitete kuglica na velikim sklopovima, smanjujući ručni napor i pripremajući se za automatiziranu proizvodnju. Pogledajte proizvod →
Ako specificirate novu proizvodnu liniju, razgovarajte o omotnici obratka s a proizvođač opreme za zavarivanje rano sprječava preradu i ubrzava kvalifikaciju.
Razmatranja troškova
Što se tiče cijene opreme, MIG je niža ulazna točka: solidan MIG stroj košta manje od ekvivalentnog TIG stroja s AC izlazom, a potrošni materijal za žicu jeftiniji je od volframa i argona visoke čistoće. Međutim, dominantni proizvodni trošak je radno vrijeme. TIG zavarivanje može trajati tri do četiri puta duže od istog spoja napravljenog MIG-om. Kada usporedite cijenu po metru gotovog zavara, MIG pobjeđuje u odnosu na ugljični čelik; TIG pobjeđuje tamo gdje bi MIG stvorio nedostatke koji zahtijevaju preradu.
Često postavljana pitanja
Može li jedan stroj raditi i MIG i TIG?
Mnogi višeprocesni strojevi nude MIG i DC TIG, ali prijelaz zahtijeva zamjenu plamenika, promjenu plina i dodavanje TIG plamenika s ventilom. AC TIG za aluminij treba stroj s AC izlazom, što povećava troškove. Višeprocesne jedinice odgovaraju malim trgovinama; proizvodne linije favoriziraju namjenske strojeve.
Je li TIG jači od MIG-a?
Ispravno napravljen MIG zavar i ispravno napravljen TIG zavar mogu zadovoljiti iste zahtjeve čvrstoće. Razlika je u dosljednosti: TIG proizvodi manje unutarnjih nedostataka i bolju kontrolu zone pod utjecajem topline, što je važno za rad koda. Na običnom ugljičnom čeliku, čvrst MIG zavar je jednako jak.
Što je lakše za početnika?
MIG je lakši jer stroj kontrolira dovod žice i duljinu luka. Početnik može napraviti prihvatljiv MIG zavar nakon sati vježbe, dok su za TIG potrebni tjedni dosljedne vježbe.
Zašto se TIG obično koristi za aluminij?
Aluminij ima sloj oksida koji se tali daleko iznad osnovnog metala. TIG izmjenična struja čisti oksid dok daje preciznu kontrolu topline, sprječavajući progorevanje tankog aluminija. MIG može zavarivati aluminij, ali je skloniji poroznosti na tankim dijelovima.
Kako debljina materijala utječe na izbor?
Ispod otprilike 3 mm, TIG daje kontrolu potrebnu za izbjegavanje prožimanja i izobličenja. Iznad 3 mm, brzina taloženja MIG daje jasnu prednost produktivnosti. Mnogi proizvođači zavaruju cijevi tankih stijenki TIG-om i prelaze na MIG ili punjenu jezgrom za konstrukcijsku ploču.
Razlika između MIG i TIG zavarivanja nije u tome koji je postupak bolji; radi se o usklađivanju procesa s materijalom, spojem, obujmom proizvodnje i raspoloživom vještinom. MIG pruža brzinu, jednostavnost i nižu cijenu na debelom čeliku. TIG daje precizne, kvalitetne i čiste kozmetičke rezultate na tankim ili reaktivnim metalima. Procijenite obradak prije nego kupite stroj i rano uložite u opremu za pozicioniranje; poboljšava oba procesa više od bilo koje druge nadogradnje u radnji.