20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila
20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila naširoko se koristi u industrijama kao što su tlačne posude, kemijska oprema, tor...
See Details
Proizvođači čelika i građevinski inženjeri susreću se s uobičajenim izazovom: crtež zahtijeva W10x30, ali stvarna dubina grede nije 10 inča. Ili projekt specificira H 300x300, ali dostupna tablica podataka o materijalu navodi četiri različita parametra debljine. Znati kako protumačiti dimenziju H grede znači ići dalje od jednostavnog mjerenja visine. Zahtijeva razumijevanje konvencije imenovanja, razlike između nominalnih i stvarnih veličina te kako dimenzije prirubnice i rebra izravno utječu na pripremu zavarivanja i odabir opreme. Ovaj vodič rastavlja svaki od tih slojeva iz perspektive izrade i spremnosti za zavarivanje, bez punila i bez podataka koji se ne mogu provjeriti prema standardnim profilima.
H greda je konstrukcijski čelični element čiji presjek nalikuje velikom slovu H. Nosivost je jednostavna. Dvije horizontalne ploče, koje se nazivaju prirubnice, postavljene su tako da budu otporne na momente savijanja. Postavljanje većeg dijela čelika daleko od neutralne osi povećava moment tromosti profila, čineći ga vrlo učinkovitim u primjenama greda. Okomita ploča koja povezuje prirubnice, mreža, nosi sile smicanja i održava prirubnice poravnate. Ovo razdvajanje uloga razlog je zašto ista težina čelika oblikovanog u H profil može podnijeti znatno veće opterećenje od čvrste pravokutne šipke.
Većina H greda u konstrukcijskim primjenama je toplo valjana od ugljičnog čelika. U Sjevernoj Americi dominantna specifikacija materijala je ASTM A992 za oblike širokih prirubnica, s minimalnom granicom razvlačenja od 50 ksi. ASTM A36 također se koristi, posebno gdje su zavarljivost i standardizirani spojevi prioritet. Europska i azijska tržišta imaju vlastite ocjene, ali temeljni metalurški princip je dosljedan: poprečni presjek u obliku slova H daje najbolji omjer čvrstoće i težine za stupove i grede u višekatnicama, mostovima i industrijskim okvirima.
Oznaka poput W10x30 je kompaktni kod koji proizvođaču na prvi pogled govori tri stvari. Slovo definira obitelj profila, prvi broj daje nominalnu dubinu u inčima, a drugi broj je težina u funtama po linearnoj stopi. Ali nazivna dubina je aproksimacija koja služi kao oznaka, a ne mjerenje. W10x30 obično ima stvarnu dubinu od približno 10,47 inča. Oslanjanje na nazivni broj za montažu bez provjere stvarnih dimenzija može uzrokovati neusklađenost spojeva na liniji zavarivanja.
Metričke oznake slijede drugačiju logiku. Greda s oznakom W 250 x 100 znači nazivnu dubinu od 250 mm i širinu prirubnice od 100 mm. Drugi svjetski standardi koriste vlastitu stenografiju. europski profili koristite serije HEA, HEB i HEM, gdje broj iza slova označava nazivnu visinu u milimetrima; Japanske H grede često se izravno određuju visinom mreže i širinom ruba, kao što je H 100x100. Ključni zaključak za svakoga tko radi s crtežima uvezenog čelika je da uvijek potvrdi koji se standard naziva primjenjuje prije rezanja ili postavljanja automatiziranog slijeda zavarivanja. "W250" u metričkom kontekstu nije ista širina kao W10 u imperijalnom kontekstu, čak i ako se aritmetika milimetara do inča čini bliskom.
Kada certifikat tvornice navodi četiri vrijednosti dimenzija za jedan profil grede, svaka od njih ima različito značenje za proizvođača. Četiri parametra su:
Metričke H grede obično se kreću od visine od 100 mm do 1000 mm, sa širinom prirubnice koja varira od otprilike 100 mm do preko 300 mm. Za ilustraciju kako se ovi brojevi grupiraju u praktičnoj upotrebi:
| Označavanje profila | cca. Visina (mm) | cca. Širina (mm) | cca. Debljina mreže (mm) | cca. Debljina prirubnice (mm) |
|---|---|---|---|---|
| V 200 x 200 | 200 | 200 | 8 | 12 |
| V 300 x 300 | 300 | 300 | 10 | 15 |
| V 400 x 300 | 400 | 300 | 10 | 16 |
Korisno je ove brojke usporediti s W-oblikovima sa širokim obodom, koji obično imaju vitkiji profil. Mnogi W-oblici pokazuju širinu prirubnice znatno manju od dubine presjeka, dok se H grede često približavaju kvadratnom presjeku gdje su dubina i širina jednake ili gotovo jednake. Ova geometrijska razlika nije kozmetička. Šira, deblja prirubnica H grede pruža veći aksijalni kapacitet, što ga čini uobičajenim izborom za stupove i nosive pilote. W-oblik je često učinkovitiji u čistim primjenama savijanja gdje dubina mreže osigurava otpornost na naprezanje savijanja. Proizvođači trebaju imati na umu da će teži, deblji dijelovi zahtijevati pažljivije upravljanje unosom topline tijekom zavarivanja.
Korištenje H snopa, I snopa i W snopa kao međusobno zamjenjivih pojmova uobičajena je, ali skupa navika u tvornicama. Dimenzionalne razlike prevode se u različite putove opterećenja, različite detalje zavara i različite zahtjeve za rukovanje. I greda, ispravno nazvana S-oblik u američkom standardu, ima sužene rubove. Unutarnja površina prirubnice nagnuta je u približnom omjeru 2:12, što znači da debljina nije konstantna po širini prirubnice. W greda ili greda sa širokim rubom ima paralelne unutarnje i vanjske površine ruba. H greda također ima paralelne površine prirubnice, ali širina prirubnice je obično jednaka ili blizu dubine presjeka, a debljina rebra je često veća u odnosu na debljinu prirubnice nego što je u W-obliku.
Ovi dimenzionalni potpisi dovode do različitih obrazaca primjene.
Na popisu rezanja ili karti zavarivanja, nazivanje HP nosivog pilota I gredom može dovesti do netočne pripreme ruba. Konusna prirubnica S-oblika zahtijeva drugačiji kut skošenja od paralelne prirubnice W-oblika. Određivanje ispravne ASTM oznake mali je čin s velikim daljnjim posljedicama za kvalitetu spoja.
Kako dio grede postaje sve veći i teži, proces zavarivanja prelazi s jednostavnog ručnog rada na projektirano upravljanje toplinom. Lagani presjek H 150x150 često se može zavariti s kutom ili djelomičnim utorom i minimalnim predgrijavanjem, pod uvjetom da temperatura u radionici i stanje osnovnog metala zadovoljavaju kodeks. Kada ista radionica rukuje stupom H 400x400 s debljinom prirubnice koja se približava 40 mm, tehnika zavarivanja se mijenja.
Prva varijabla je priprema zglobova. Debele prirubnice zahtijevaju skošenje ili J-utor kako bi se postigla potpuna penetracija na spoju prirubnice i prirubnice ili prirubnice i krajnje ploče. Uobičajeno pravilo u konstrukcijskim radionicama: kada prirubnica premaši približno 20 mm, utor s jednim kosom postaje zadani, osim ako inženjer nije izričito odobrio detalj probijanja djelomičnog spoja. T-spoj između mreže i prirubnice u izgrađenom nosaču na sličan način ima koristi od pripremljenog utora i, često, zavarivanje pod praškom (SAW) postupak za dugi uzdužni šav.
Kontrola predgrijavanja i međuprolazne temperature postaje obvezna. Što je deblji kombinirani dio na spoju s više prolaza, to je veći učinak ponora topline i veći je rizik od pukotina izazvanih vodikom. Proizvođač bi mogao vidjeti zahtjev za predgrijanjem od 150°F za prirubnicu od 25 mm, porast na 300°F ili više za prirubnicu od 50 mm, ovisno o ekvivalentu ugljika i primjenjivom kodu zavarivanja.
Težina grede predstavlja izazov rukovanja koji izravno utječe na kvalitetu zavara. Jedan dio stupa H 350x350 može premašiti 100 kg po metru. Zavarivanje ukrućenja ili temeljnih ploča na takav dio bez mehaničke rotacije znači zavarivanje izvan položaja, koje je sporije i podložnije defektima. Ovdje je a pozicioner za zavarivanje za precizno pozicioniranje obratka rješava dva problema odjednom: okreće gredu tako da zavarivač može zadržati ravan, spušteni položaj i osigurava težak radni predmet od slučajnog pomicanja. Za cilindrične dijelove ili dijelove spremnika pričvršćene na okvire H-grede, rotatori za zavarivanje teških cilindričnih izradaka pružaju kontinuiranu rotaciju i linearno poravnanje, držeći luk u optimalnom položaju 1G.
 Proizvođači konvencionalnih pozicionera za zavarivanje, tvrtka Wuxi WeldNice Heavy Industry Technology Co., Ltd je kineski proizvođač i tvrtka konvencionalnog pozicionera za zavarivanje, podrška prilagodbi... Pogledajte proizvod →
Redoslijed montaže H grede također je važan. U tipičnoj proizvodnoj liniji H greda, mreža se prvo pričvrsti na jednu prirubnicu, a zatim se doda druga prirubnica. Ako mreža nije savršeno okomita, ili ako rubovi nisu paralelni nakon spajanja, kasniji SAW proces će se boriti s nedosljednom duljinom luka i promjenjivim prodorom. Što je veća greda, to je kritičnije početno učvršćivanje i veće opterećenje samoporavnavajućih učvršćenja.
Uzlet konstrukcijskog čelika ne može se dovršiti odabirom oblika koji jednostavno zadovoljava minimalni zahtjev modula presjeka na papiru. Kapacitet proizvođača oblikuje ekonomski održiv raspon veličina jednako kao i strukturna potražnja. Primjenjuju se tri praktična filtra, ovim redoslijedom.
1. Strukturna potražnja. Greda mora izdržati primijenjeni moment savijanja, smicanje i aksijalno opterećenje, uzimajući u obzir raspon i stanje ukrućenja. Ovo je odgovornost inženjera. Izlaz je traženi modul elastičnog presjeka, moment tromosti ili površina poprečnog presjeka, što sužava izbor na nekoliko mogućih profila.
2. Dimenzijska ograničenja. Arhitektonska visina stropa na gredi, spojni razmaci na licu stupa i pristup za zatezanje vijaka ili zavarivanje na terenu eliminiraju mnoge inače prikladne profile. Duboki, uzani W-oblik može pružiti pravu snagu, ali zadire u mehanički podni prostor. Ovdje se H grede s kompaktnijim omjerom dubine i širine mogu preferirati kao dijelovi stupova unatoč većoj težini po metru.
3. Stvarnost proizvodnje i zavarivanja. Ovo je filtar koji se često zanemaruje u fazi proračuna. Ako je odabrana greda težine 200 kg/m, radionici su potrebne dizalice, rotatori i manipulatori odgovarajuće veličine. Ako je prirubnica debljine 50 mm, radionica treba certificirane postupke zavarivanja za tu debljinu i dovoljan kapacitet SAW-a. Odabir grede koja premašuje mogućnosti rukovanja ili zavarivanja u radionici zahtijeva skupo podugovaranje ili opasno ručno postavljanje teških dijelova. U izgradnji čelične konstrukcije, temeljito planiranje prije izgradnje tehnike zavarivanja u čeličnim konstrukcijama može spriječiti skupa kašnjenja prije nego što se naruči jedna greda.
Ručno zavarivanje kratkog svjetlosnog snopa zadatak je koji se temelji na vještini. Zavarivanje 12 metara dugačke i 600 mm duboke H grede s punim prodiranjem spojeva je inženjerski zadatak koji ovisi o strojevima. Dimenzija grede diktira koji će alati za automatizaciju postati nepopravljivi.
Uzdužni šavovi prirubnice i rebra imaju prednosti a stup za zavarivanje i bum postava uparena sa SAW traktorom. Stup omogućuje okomitu prilagodbu za različite dubine grede, dok se grana kreće vodoravno, držeći gorionik centriran nad spojem. Pokušaj zavarivanja istog šava s ručnim poluautomatskim pištoljem dovodi do lutanja luka, nedosljedne brzine kretanja i nedostataka povezanih s umorom tijekom vožnje od 12 metara. Kada se ovaj proces planira, automatski sustavi za zavarivanje i manipulatori za zavarivanje čine okosnicu ponovljivog, dokumentiranog programa kvalitete zavara.
 Automatski manipulator za zavarivanje, dobavljači stupova za zavarivanje i nosača Wuxi WeldNice Heavy Industry Technology Co., Ltd je kineski dobavljač manipulatora za zavarivanje i veleprodaju stupova za zavarivanje i faktora nosača... Pogledajte proizvod →
Rotacija grede između prolaza još je jedan zahtjev koji se temelji na dimenzijama. Set rotatora za samoporavnavanje za zavarivanje omogućuje okretanje cijelog sklopa grede tako da zavarivač može držati spoj u ravnom ili vodoravnom položaju. Što je greda teža, to su poravnanje kotrljanja i pogonski moment kritičniji. Samoporavnavajući rotatori za zavarivanje za rotaciju greda i cijevi prilagođavaju se različitim širinama grede i održavaju dosljedan kontaktni pritisak, sprječavajući klizanje tijekom zavarivanja.
 Prilagođeni proizvođači rotatora za zavarivanje, tvrtka Wuxi WeldNice Heavy Industry Technology Co., Ltd je kineski proizvođač samoporavnavajućih rotatora za zavarivanje i tvrtka za samoporavnavanje rotatora, ... Pogledajte proizvod →
Strategija proizvodnje mijenja se s veličinom serije. Radionica koja obrađuje pet različitih veličina greda u jednom tjednu treba fleksibilnu opremu: podesive okvire rotatora, pozicionere s promjenjivom kontrolom brzine i modularne stupne grane koje se mogu brzo preurediti. Namjenska proizvodna linija H grede, koja radi na tisućama metara profila iste veličine, može opravdati fiksne dubine alata, namjenske transportne sustave i inline uronjene lučne stanice. Uobičajena pogreška je kupnja namjenske linije za rad s mješovitim serijama ili očekivanje ručne manipulacije za rukovanje gredama iznad određene tonaže. Prag na kojem ručno okretanje postaje nesigurno i neučinkovito obično je oko 500 do 800 kg težine izratka, što mnogi H-odsječci srednje veličine mogu doseći u duljinama preko 3 metra.
Planiranje specifikacije opreme za zavarivanje istodobno s odabirom konačne veličine grede zatvara petlju koju mnogi rasporedi projekata ostavljaju otvorenom dok čelik ne stigne u dvorište. Kada je poznata dimenzija grede, potrebni domet manipulatora za zavarivanje, kapacitet rotatora i izlaz izvora energije mogu se odrediti s preciznošću, a ne nagađanjem. To je trenutak kada strukturni oblik postaje plan izrade.
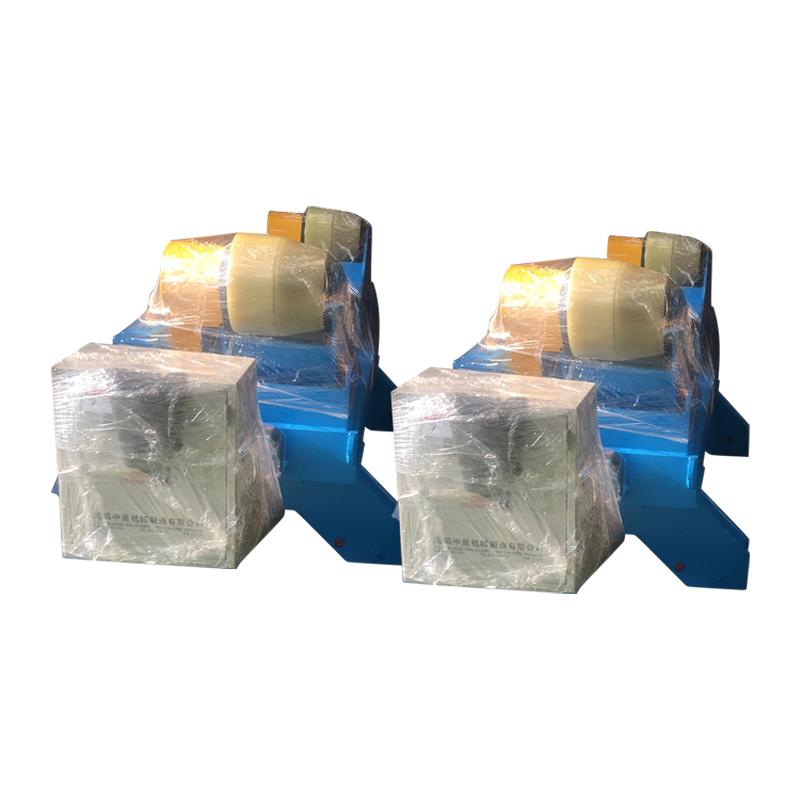
20T samoporavnavajući rotacijski stroj za zavarivanje aeroprofila naširoko se koristi u industrijama kao što su tlačne posude, kemijska oprema, tor...
See Details
Konvencionalni pozicioner za zavarivanje od 100 kg je univerzalna oprema za pozicioniranje za zavarivanje malih i srednjih radnih komada. Prilagođa...
See Details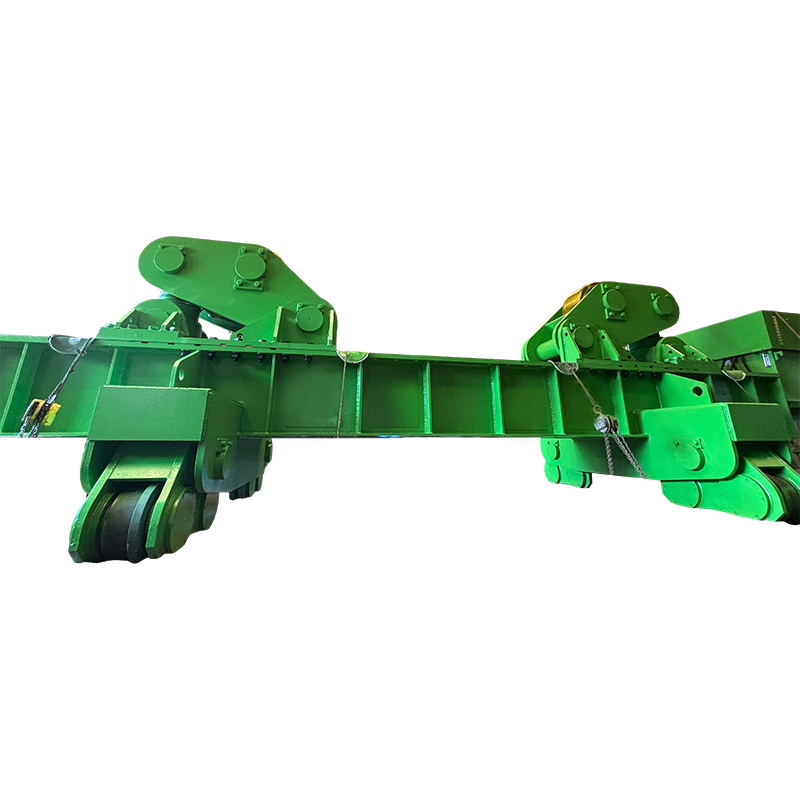
Rotator za zavarivanje 800T Fit Up s ručnim orbitalnim kretanjem posebna je oprema za zavarivanje super-teških izradaka, s kapacitetom opterećenja ...
See Details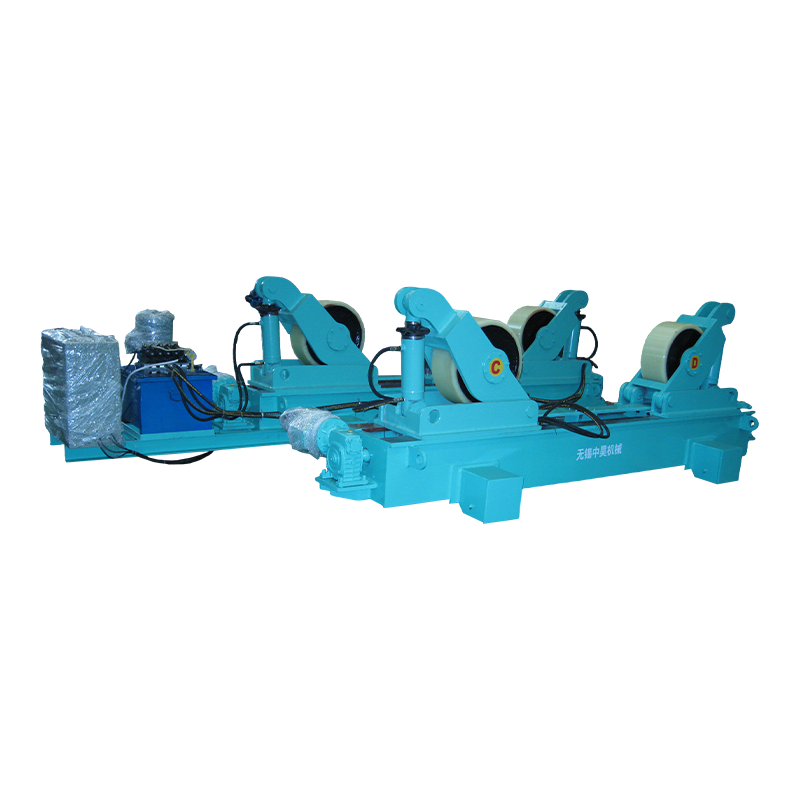
80t fit up rotator za zavarivanje s ručnim orbitalnim kretanjem posebna je oprema za zavarivanje srednjih i teških obradaka. Može nositi 80 tona i ...
See Details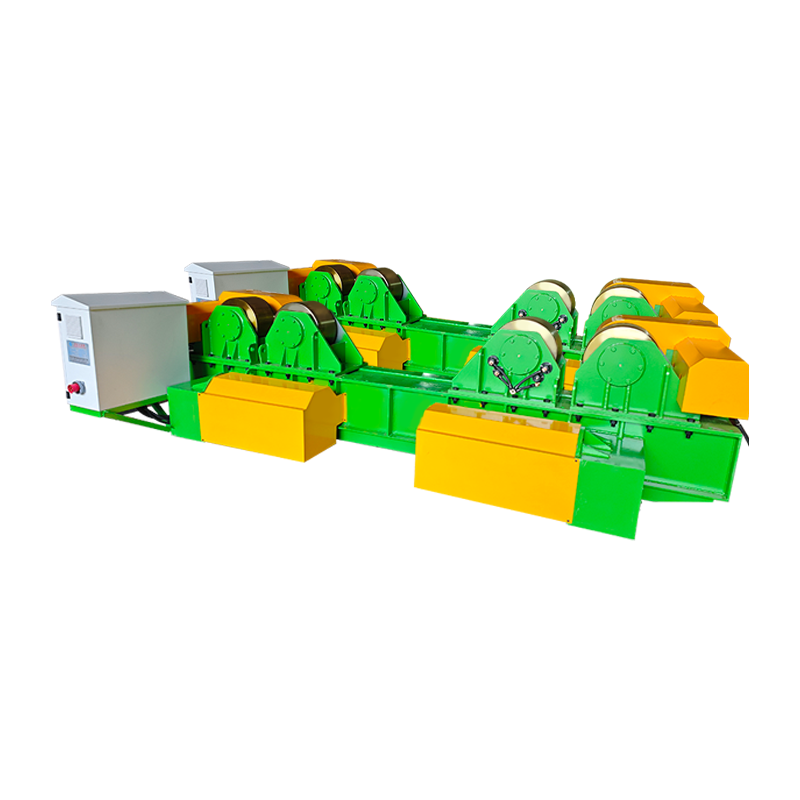
Montažni rotator za zavarivanje od 40 t s hidrauličkim podizanjem ručnim orbitalnim kretanjem je pomoćna oprema za zavarivanje srednje veličine s k...
See Details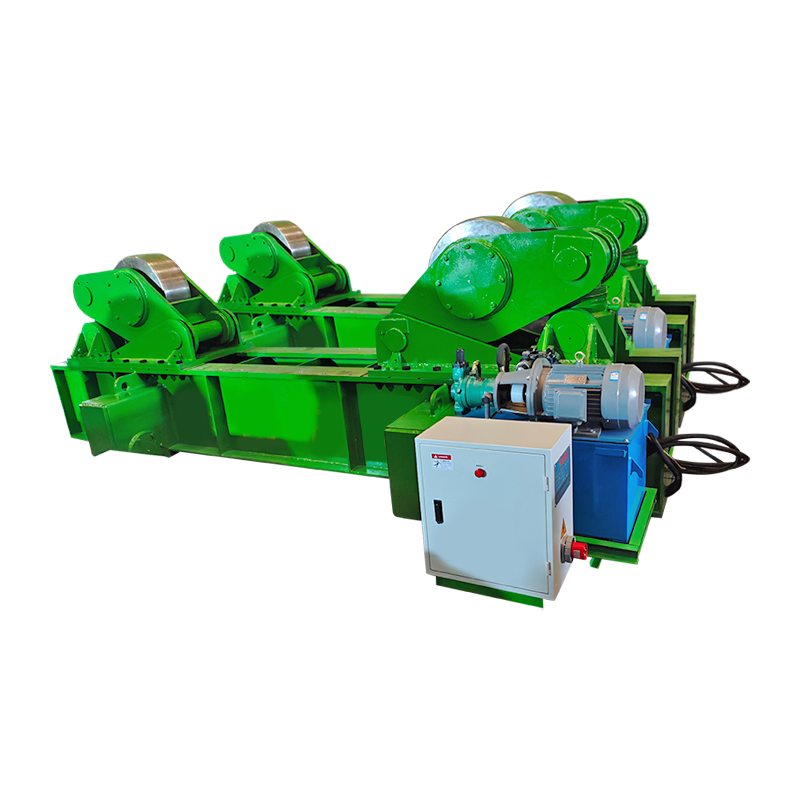
Montažni rotator za zavarivanje od 300 t s ručnim orbitalnim kretanjem ima nosivost od 300 tona i može stabilno poduprijeti velike cilindrične izra...
See DetailsAutorska prava 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Sva prava pridržana Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com